中文: FR4 半孔边、微导孔与沉孔 CNC 配刀指南
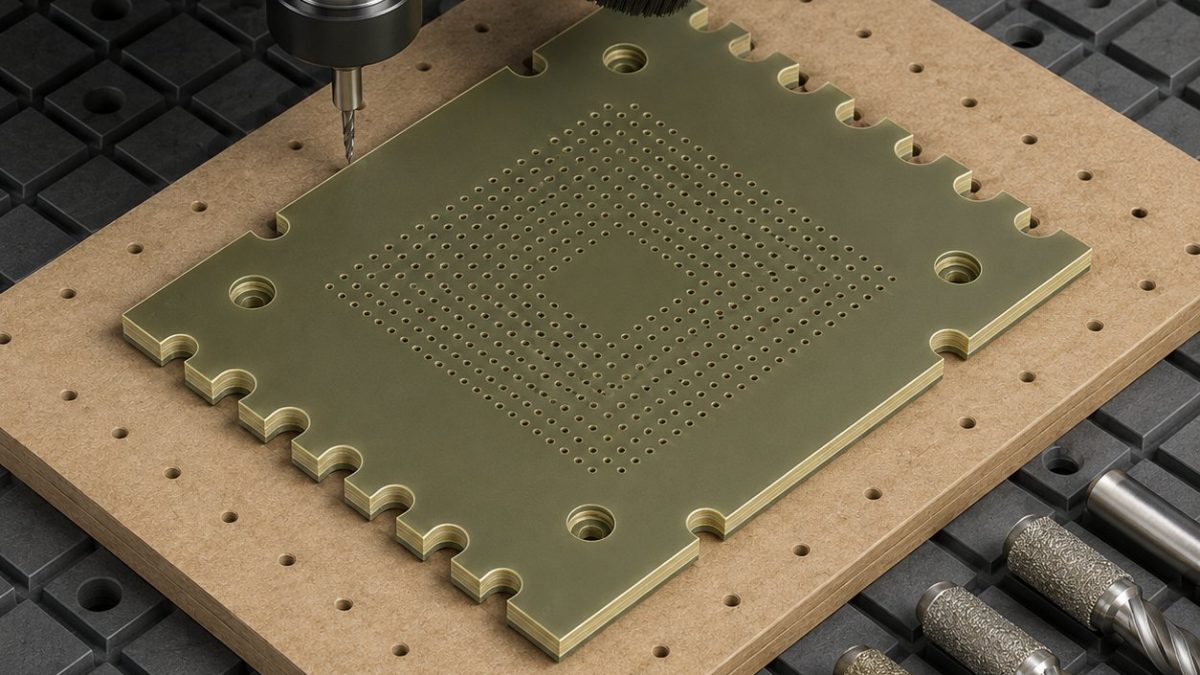
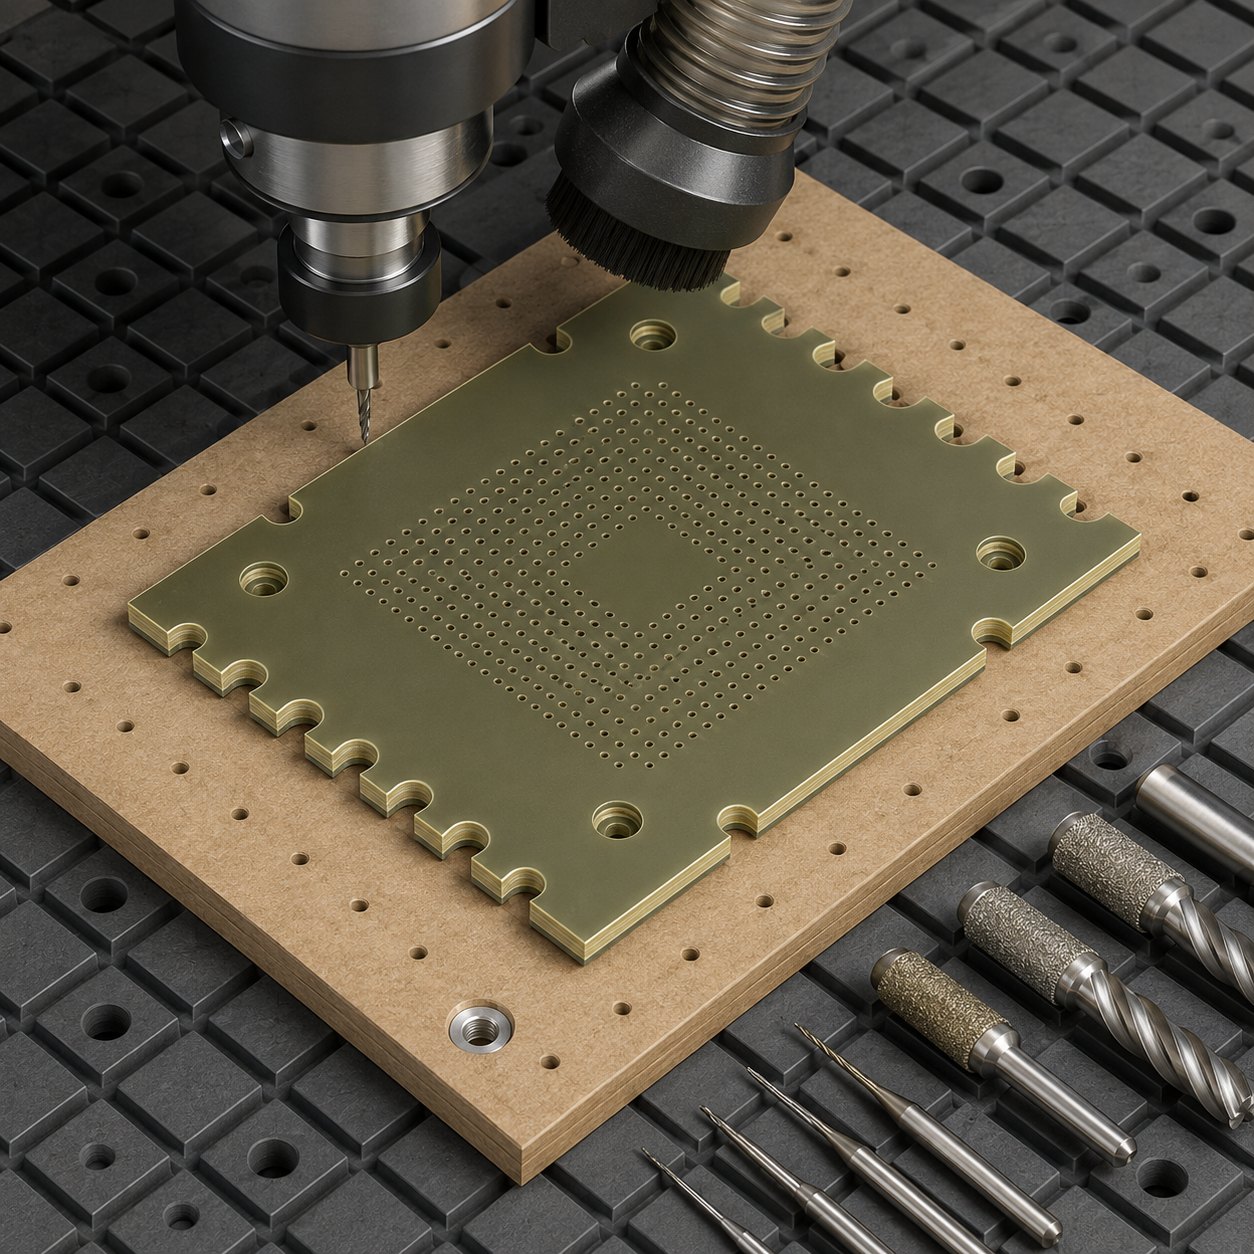
加工 FR4 测试座转接板时,可靠的半孔边通常不是在成品轮廓上直接钻半个孔,而是先在完整支撑的层压板上钻通孔,再让外形精加工穿过孔中心。图纸还可能同时包含 0.25–0.45 mm 微导孔、浅沉孔、位置度孔阵列和易崩的边缘半孔。配刀必须一起控制玻纤磨蚀、树脂发热、入口翘层和出口崩边,不能照搬金属钻削参数。
把图纸转化为层压板风险
以板面、两个工艺孔和一条精加工基准边建立定位,记录板厚、是否含铜、成品孔径、位置度以及允许的玻纤白边。假设板厚 1.6 mm、微孔 Ø0.30 mm,有效长径比约 5.3D,主要风险是粉尘堵槽和出口崩边;以后被切成半孔的 Ø1.0 mm 通孔则要防外形刀把孔壁中未支撑的玻纤拉出。
FR4 特征—刀具映射
| 图纸特征 | 刀具、几何与刀柄 | 选择理由/排除方案 |
|---|---|---|
| 工艺孔与定位基准 | 整体硬质合金钻;仅在导孔位置已证明时使用硬质合金铰刀;短精密筒夹 | 建立重复定位;铰刀不能纠正偏位导孔。 |
| Ø0.25–0.45 mm 微导孔阵列 | 130–140° 微晶硬质合金两槽微钻,金刚石涂层或经验证极锋利无涂层,最短伸出 | 金刚石抗玻纤磨蚀;钝通用钻会加热树脂并掀层。 |
| 微孔周围浅沉孔 | 1.5–2.0 mm 两刃金刚石涂层刀,热缩/精密筒夹,小螺旋进刀 | 大容屑槽排粉;四刃金属刀会堵尘擦板。 |
| 未来半孔的完整通孔 | 短金刚石涂层硬质合金钻+入口板+背板 | 完整支撑保护孔壁;外形后再钻会从半面入刀并劈边。 |
| 外形与半孔释放 | 2–3 mm 两刃金刚石纹或压缩刃铣刀,真空吸尘罩,顺铣精修 | 上下切削力平衡减少翘层;手锉会抽出玻纤束。 |
| 微小边缘处理 | 细金刚石磨刷或合格微倒角,极低压力 | 去除松散毛丝又不扩喇叭口;手刮会改变半孔宽度。 |
先钻有支撑孔阵列再加工外形
采用洁净酚醛入口板与可更换高密度纤维板或铝背板夹持。在释放外形之前完成工艺孔和微孔阵列。高玻纤含量或较长批量用 130–140°、两槽、金刚石涂层微晶硬质合金钻;短试制可用极锋利无涂层微钻获得更干净的首孔,但寿命更短。最小伸出和精密筒夹避免跳动吃掉孔径公差。
沉孔不掀起表层玻纤
浅沉孔可用 1.5–2.0 mm 两刃金刚石涂层铣刀插补;若沉孔对微孔同轴度更关键,可用带导向的硬质合金沉孔刀。小螺旋下刀后留 0.03–0.05 mm 进行轻量圆周精修。四刃金属立铣刀容屑小、钝化刃容易积尘并掀起表层玻纤,因此排除。
以受控径向力释放半孔边
先把半孔位置加工成完整通孔并检测,再用 2–3 mm 金刚石纹或压缩刃铣刀粗铣外形。径向留 0.10 mm,真空吸尘口放在刀具后侧,最后顺铣一刀精修。完整孔中心线必须与最终轮廓吻合;事后用外形补偿修正错位会改变剩余半孔宽度。禁止手锉,因为它会磨圆窄台并抽出玻纤束。
粉尘、刀具寿命与检测
采用过滤局部吸尘,不能用压缩空气把玻纤/树脂粉吹进主轴轴承或检测面。按孔族记录数量、推力或负载趋势、入口白边、出口毛丝和孔径,不等折钻才换刀。光学测玻纤拉出、沉孔唇口和半孔剩余宽度;可达孔用校准针规,视觉系统按工艺基准检查阵列位置。连续两个位置向孔径极限漂移或玻纤白边超出图纸要求时停刀。
相关配刀决策
使用微孔钻削与毛刺控制决策专题按孔形选择跳动、出口支撑和检测方案;再对照96% 氧化铝喷嘴板的磨蚀崩边逻辑,以及Torlon 迷宫密封环的热敏塑料精加工。
FR4 配刀常见问题
FR4 微钻都要啄钻吗? 只有经过验证且确实能排尘时才用,反复进入会擦热树脂并扩入口。金刚石涂层一定更好吗? 它提高耐磨性,但刃口厚度可能影响最小孔,必须把孔径和涂层规格一起验证。为何先钻半孔再铣外形? 周围层压板支撑孔壁,使后续半孔宽度可预测。压缩空气能代替吸尘吗? 它只会重新分布有害粉尘,宜在切削点捕集。


