中文: C18150铜冷板加工:微流道、钎焊余量与平面度恢复
C18150铜冷板的1.2 mm蛇形流道不能脱离钎焊工序单独优化。合理方案是为密封面保留明确余量,以锋利抛光硬质合金刀具和定向排屑加工流道,在不过约束的夹具中钎焊,再从功能基准恢复最终平面度。本假设案例回答“铜微流道怎样避免涂抹和钎焊翘曲”的搜索意图。
图纸同时规定钎焊前后状态
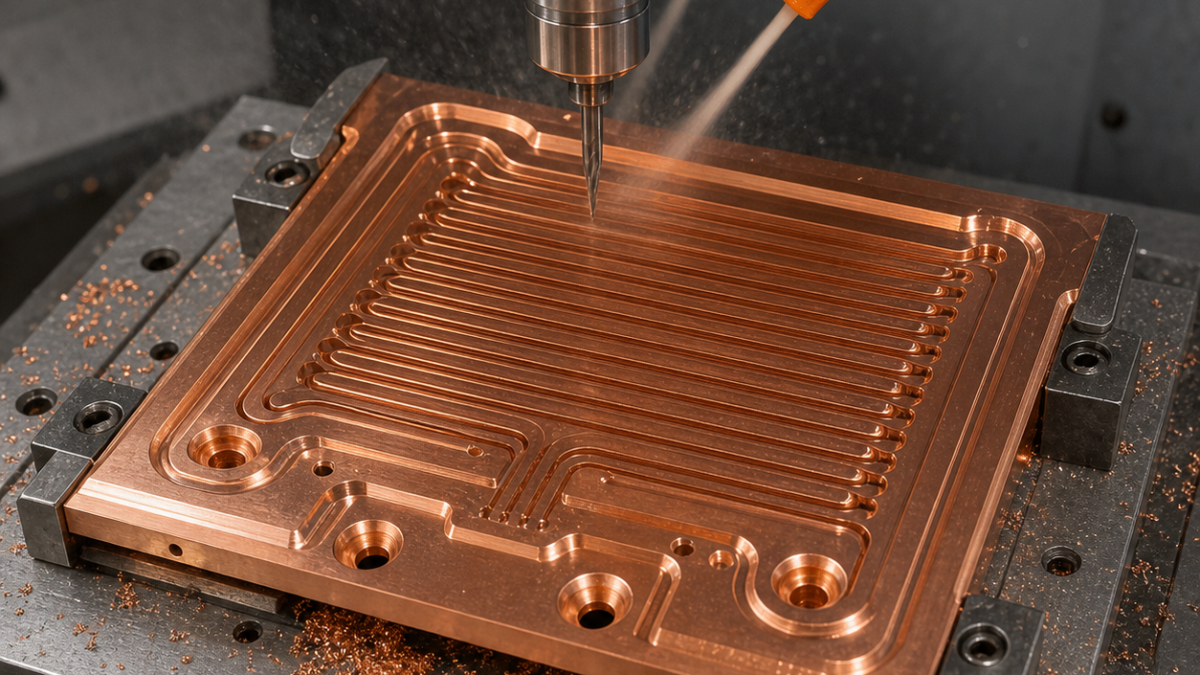
钎焊前A为背面安装面、B为入口孔轴线、C为定向槽;钎焊后激光模块接触面成为D,平面度0.025 mm、Ra 0.8 µm。流道宽1.20 +0.05/0 mm、深2.4 mm、最小筋厚0.7 mm。D面预留0.18 mm回精余量,且流道深度不随该余量重算。
刀具、刀路和排屑
抛光无涂层两刃硬质合金刀开粗,新三刃微径刀精侧壁,硬质合金钻与圆插刀路完成接口;开放平面最终可用PCD面铣刀。微刀端部跳动控制在0.005 mm以内,高正前角与小刃口钝化防止挤亮铜壁。自适应开粗每侧留0.04 mm,顺铣精加工从出口方向退出;转弯处按曲率降进给,兼容切削液经夹具冲走韧性切屑。
钎焊回路决定装夹顺序
软爪先建立A-B-C,流道面在真空夹具上支撑,机械止挡避开密封带。流道和筋厚检验后,在记录载荷的石墨支撑夹具中钎焊。清洗、恒温后重新以A-B-C定位,轻量PCD面铣恢复D,再用单向精刀修密封带。不能为追求“对称”而随意翻面等量切削,否则会破坏图纸规定的基准传递。
积屑瘤、毛刺和验证
槽宽逐渐变小、壁面发亮拖抹、刃口粘铜均是换刀信号。毛刺以0.10 mm定量倒钝处理,禁止磨料进入通道。三坐标测A-B-C、D平面度、接口位置和抽样槽宽;光学测量映射薄筋。所有回路比较流量平衡,每件做压力衰减检漏,并在最终清洗后复核粗糙度。
常见问题
C18150微流道用什么立铣刀?
短悬伸、抛光、高正前角且跳动已确认的硬质合金微径刀,并配合真实有效的排屑路径。
冷板平面度能在钎焊前做完吗?
不能。钎焊前保留余量,最终模块面应在钎焊后从规定基准恢复。
怎样避免铜屑留在蛇形弯道?
尽早打通接口、朝开放出口精加工、夹具冲洗,并以流量和内窥检查确认。