中文: GGG60球铁涡旋动盘加工:渐开线侧壁、齿顶厚度与基准传递
GGG60涡旋动盘并不是“沿螺旋走一圈”即可完成。渐开线侧壁、齿顶厚度、底面平面度和轴承孔位置共同组成误差预算。本假设案例用测头确认基准传递,采用不同的半精与精加工刀具,并以连续侧壁刀路稳定压缩间隙。
先分配误差,再确定刀径
A为背面止推面,B为轴承孔,C为定位销孔。侧壁对A-B-C轮廓度0.025 mm,齿顶厚2.80 ±0.03 mm,底面平面度0.018 mm,侧壁Ra 1.2 µm。来料按十二个角向测余量,局部缺料不得靠整体偏移渐开线掩盖。
铸皮刀与精侧壁刀分工
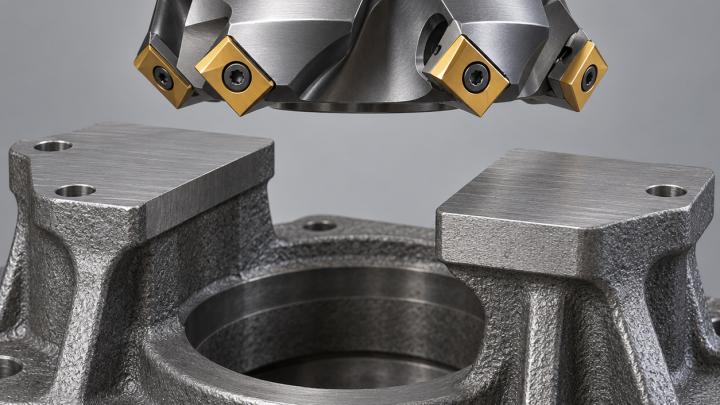
韧性正角硬质合金面铣刀先建立A,带强化刀尖的涂层四刃立铣刀以恒定吃刀量开粗螺旋通道。精刀根据最窄间隙选择颈部避空五刃硬质合金刀,端部跳动小于0.006 mm。干式加工配强力抽尘,避免球铁粉尘进入不相容的冷却系统。
测头把两次装夹连成一套坐标
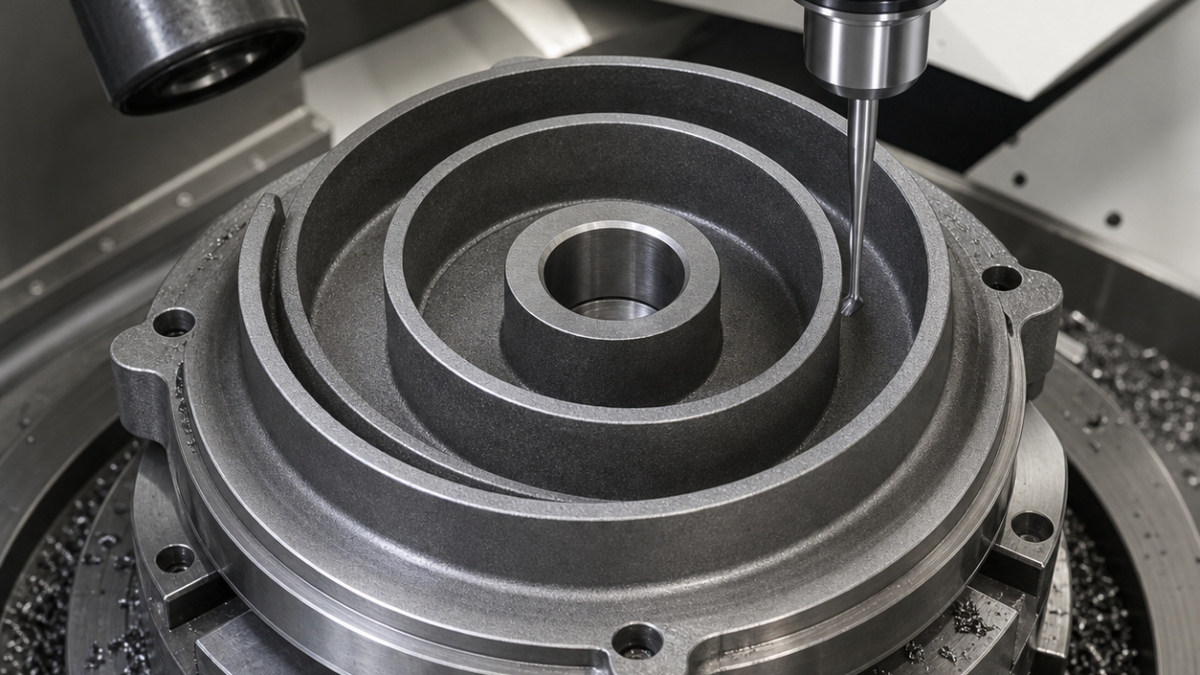
首序建立A、粗加工B并完成C;第二序三点支撑A,以B-C定向。测头开工前测孔、三个面点和铸造余量,只在图纸允许范围内旋转平移名义渐开线。内外侧交替开粗,径向留0.20 mm、底面留0.10 mm。短刀半精去除大部分余量,长颈精刀从外排气端连续顺铣至中心,进给随接触角和挠度变化;齿顶另用浅切刀路,根部圆角由小圆鼻刀连接。
齿顶毛刺、刀寿命和扫描
球状石墨造成磨粒磨损,铸皮会崩坏刀尖;以轮廓漂移、负载和显微检查决定换刀。齿顶两侧程序化倒0.12 mm小角,不能手刮改变厚度。扫描三坐标在多个高度采集内外渐开线,统一评价轮廓、齿顶厚和B孔关系;气动量仪测B,扫描表测A,触针粗糙度仪避开根部过渡区取样。
常见问题
涡旋渐开线怎样检验?
在功能基准系中分高度扫描内外侧壁,同时评价轮廓、齿顶厚度和轴承孔关系。
为何半精和精加工不用同一把长刀?
短刀刚性去余量,长颈刀只承担最终深侧壁,避免提前磨损和挠曲。
球铁涡旋盘适合干切吗?
需经过设备评估;本案例以干切抽尘控制磨蚀性粉屑。