中文: 钨重合金准直器加工:锥孔阵列与孔轴控制
二十四孔钨重合金准直器的稳妥路线,是先完整验证首孔,再管理整列加工中的温漂和刀具磨损。只量入口直径无法回答真正问题:每个锥孔轴线都必须落在位置公差柱内。本假设案例围绕这一长尾搜索意图展开。
图纸控制的是空间轴线
A为安装面,B、C为互相垂直的侧基准。每孔深38 mm,由Ø10.0收至Ø7.6 mm,相对A-B-C的位置度为Ø0.06 mm,锥角公差±0.04°,出口崩口不大于0.08 mm。阵列节距采用基本尺寸。材料密度高,因此全底支撑和安全吊装也属于工艺设计。
首孔合格后才放行阵列
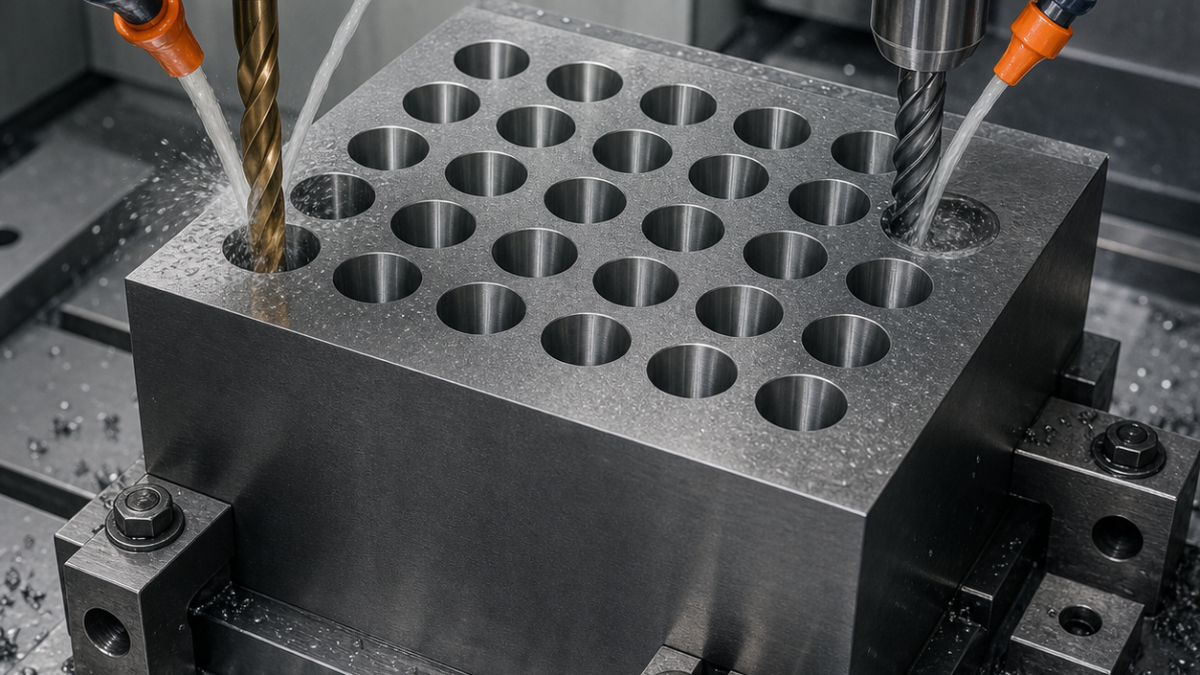
硬质合金面铣刀建立A-B-C,工件落在整面硬化支撑上,侧向止挡和液压夹紧靠近受力路径。内冷涂层硬质合金钻打预孔,短硬质合金立铣刀螺旋插补建立轴线;锥度铰刀只有在插补孔测量合格后才进行试验,不能指望它纠正偏斜预孔。
首孔按正式参数完成并检查轴线、锥度、粗糙度和出口边缘。阵列随后按中心向外的平衡顺序加工。预孔周期包含完全退刀排屑并确认冷却压力;螺旋半精每侧留0.05 mm,精补偿由首孔数据生成。
高密度切屑和磨粒磨损
钨重合金切削力高,沉重切屑易在深孔底部堆积。刀路避免小端长时间停留和摩擦,切入采用相切圆弧,接近出口时减小螺距,背面用牺牲支撑板。冷却液以压力数据确认,不以“看见有水”判断。硬质合金刀具按小批量监控,侧面磨损会同时改变锥度与轴线。
分深度重建孔轴
每加工一排前,测头复核A-B-C与夹具漂移。三坐标或非接触测量在四个深度采集圆截面,拟合轴线和锥角,再评价位置度、角度和节距;气动锥度量仪检查形状,显微镜量出口崩口。小孔粗糙度用适配方法抽检,最终清洁确认无重切屑滞留。
常见问题
锥度铰刀能纠正偏孔吗?
通常不能,它会随预孔;本案例先用螺旋插补建立轴线。
锥孔轴线怎样测?
在A-B-C坐标系内分多个深度采圆,拟合孔轴和锥度,再评价位置度和角度。
钨重合金中什么决定硬质合金刀寿命?
磨粒磨损、高切削力、热量和堵屑,应看孔趋势、负载和刃口显微状态。