Related drawing references: Rene 41 Turbine Seal Segment CNC Tool Selection for Honeycomb Pocket and Feather Edges and C70600 Condenser Tube Sheet CNC Tool Selection for Dense Bore Array and Tube-Retention Grooves.
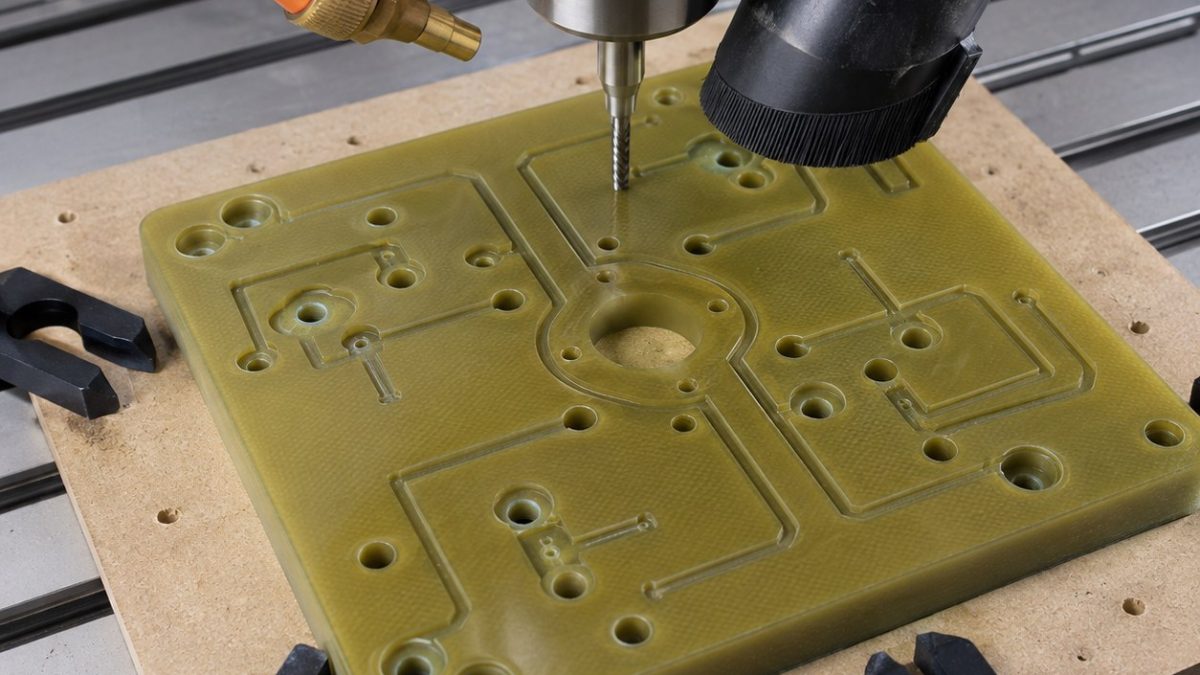
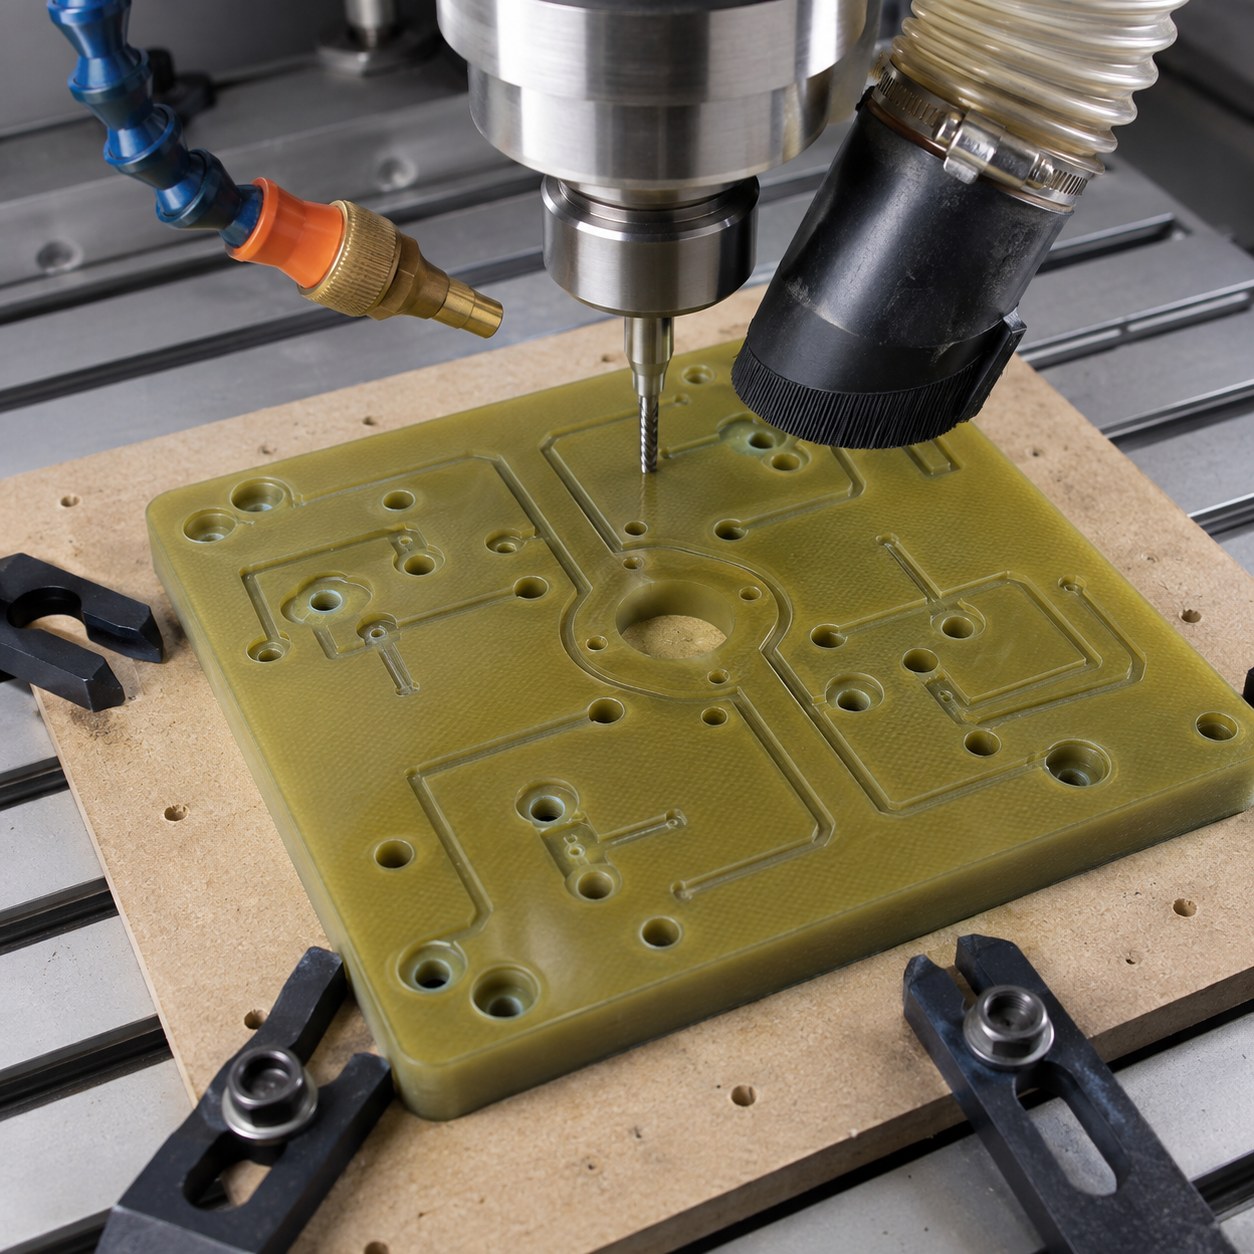
中文: G10环氧玻纤分流板密封槽与沉孔配刀
G10分流板的重点不是把槽铣出来,而是密封流道不能有玻纤毛刺形成泄漏路径。配刀必须在测量宽度之前先控制拉纤、树脂发热和背面出口质量。
图纸特征到刀具的配刀表
| 图纸特征 | 选用刀具与刀柄 | 配刀理由与淘汰方案 |
|---|---|---|
| 外形轮廓 | 6 mm金刚石压缩式铣刀,配吸尘罩 | 上下玻纤同时受压;普通立铣刀会拉纤。 |
| 密封流道 | 3 mm金刚石涂层两刃刀,短伸出,顺铣精修 | 控制壁面毛丝和角部尺寸,不让树脂发热涂抹。 |
| 沉孔 | 硬质合金定位钻后接金刚石涂层沉孔刀 | 把轴向钻孔和表层清理分开控制。 |
| 密封台阶 | 4 mm抛光PCD刃铣刀,小径向吃刀 | 保持密封宽度并避免树脂热软化。 |
| 通气口出口 | 单刃反倒角刀配牺牲背板 | 从两侧切断玻纤,防止流道内残留毛刺。 |
加工顺序、粗加工与精加工
毛坯先粘到平面背板上加工外形,流道分两层深度切削,再钻孔和沉孔,最后精修密封台阶。所有玻纤切削都保持吸尘,出口开始翻毛就更换背板。
材料风险、排屑与刀具寿命
G10会产生磨蚀粉尘和弹性玻纤。刀具寿命看壁面毛丝、主轴负载和出口纤维长度,不只看件数。可干切但必须强吸尘,避免冷却液掩盖拉纤。
公差、粗糙度与检测计划
检测流道宽度、底面刀痕、沉孔贴合面、斜光下玻纤拉起和泄漏通路连续性。压缩空气清理后再目检,因为粉尘会伪装成毛刺。
本案例常见问题
G10为什么用压缩式刀具?
上下玻纤同时向芯部受压切断,密封边不容易拉出毛丝。
G10要不要湿切?
本分流板优先干切加强吸尘,冷却液可能掩盖拉纤。
流道放行看什么?
不仅看宽度,还看底面、毛刺和潜在泄漏路径。


