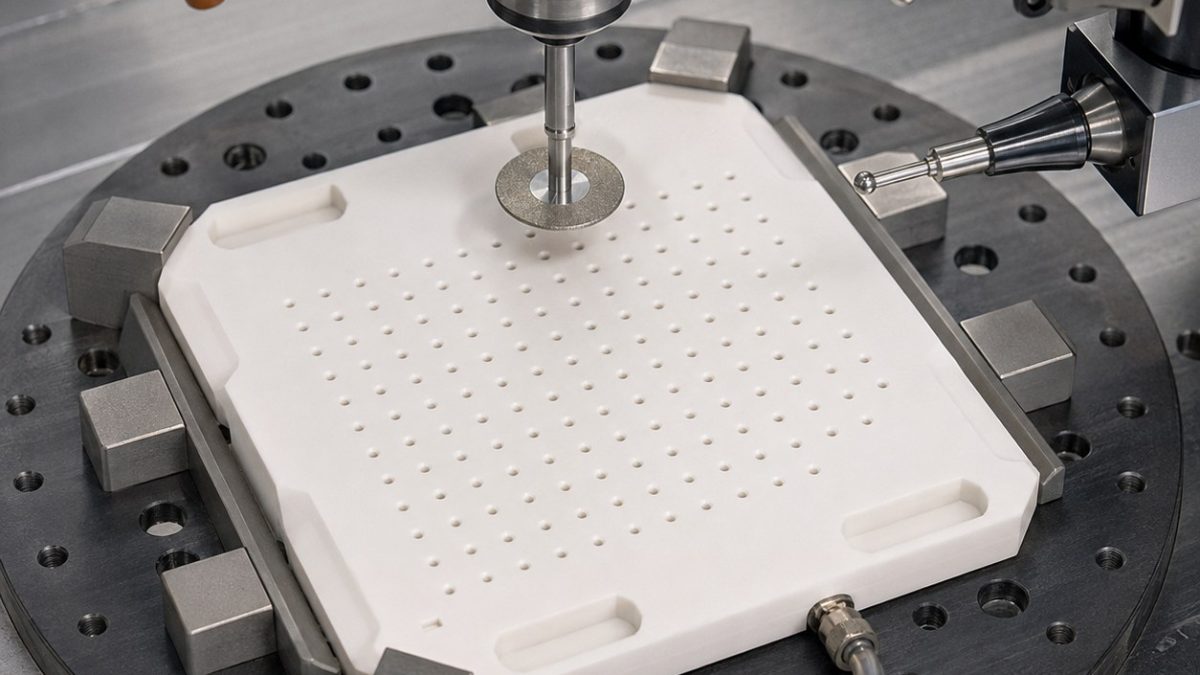
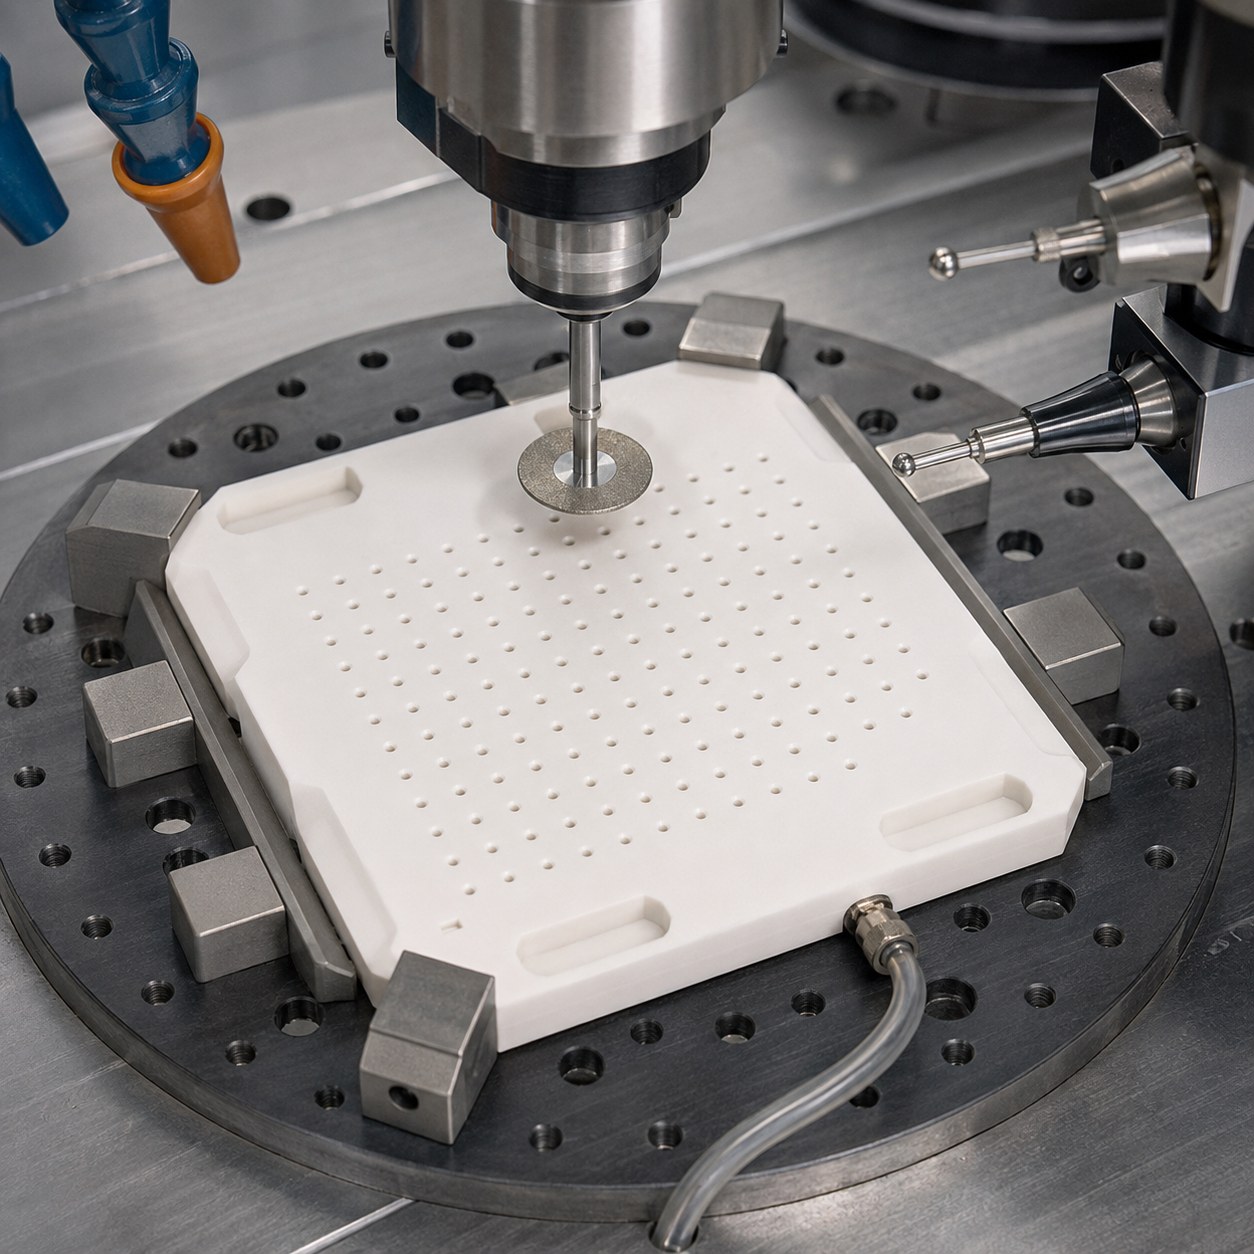
Related drawing references: ETFE Diaphragm Support CNC Tool Selection for Spiral Flexure and Raised Sealing Bead and Rene 41 Turbine Seal Segment CNC Tool Selection for Honeycomb Pocket and Feather Edges.
中文: 96%氧化铝陶瓷喷嘴板微孔与入口浅腔配刀
这个长尾搜索意图很明确:氧化铝陶瓷喷嘴板怎样配刀,才能避免微孔崩边和入口浅腔基准漂移。图纸不能按普通钻铣理解,而要按脆性边缘控制来规划。
图纸特征到刀具的配刀表
| 图纸特征 | 选用刀具与刀柄 | 配刀理由与淘汰方案 |
|---|---|---|
| 研磨基准面 | 树脂结合剂细粒度金刚石杯形砂轮,冷却夹具 | 先建立低崩边基准;不选硬质合金面铣刀。 |
| 微喷孔阵列 | 0.45 mm超声辅助金刚石套料钻,短导套 | 减少出口崩裂和偏摆,不强行用普通钻。 |
| 入口浅腔 | 电镀金刚石笔形磨头,小步距 | 用磨削方式成形脆性角部,避免长磨头侧向受力。 |
| 基准凸耳 | 修整圆角的细粒度金刚石砂轮 | 保证凸耳重复定位并降低尖角裂纹源。 |
| 边缘倒角 | 恒低力金刚石倒角针 | 去除边缘微崩,不手工油石修功能面。 |
加工顺序、粗加工与精加工
先在蜡基支撑上研磨基准面,再探测基准凸耳;微孔从受保护面超声钻削,确认流向后再磨入口浅腔,最后用随炉试片验证崩边尺寸后倒角。
材料风险、排屑与刀具寿命
氧化铝不能靠擦削补尺寸。保持低力、稳定冷却和修整后的金刚石刀具;试片崩边增大即停刀。磨削泥浆回到微孔区域前必须过滤,不能靠加大进给压力追尺寸。
公差、粗糙度与检测计划
检测基准面平面度、凸耳关系、喷孔直径、入口崩边和流量均匀性。每个孔区用光学测量,整板做流量测试,最后倒角后显微镜确认。
本案例常见问题
为什么不能用普通硬质合金铣氧化铝?
脆性陶瓷对刃口压力和发热非常敏感,金刚石磨削和超声钻削能降低亚表层裂纹。
金刚石刀具什么时候修整?
首件基准面前修整一次;试片崩边或负载升高时再次修整。
喷嘴性能如何确认?
光学测孔径只是第一步,还要做流量均衡测试。
要核对该特征的微钻、刀柄、出口支撑与毛刺控制,请参考 微孔配刀决策专题.


