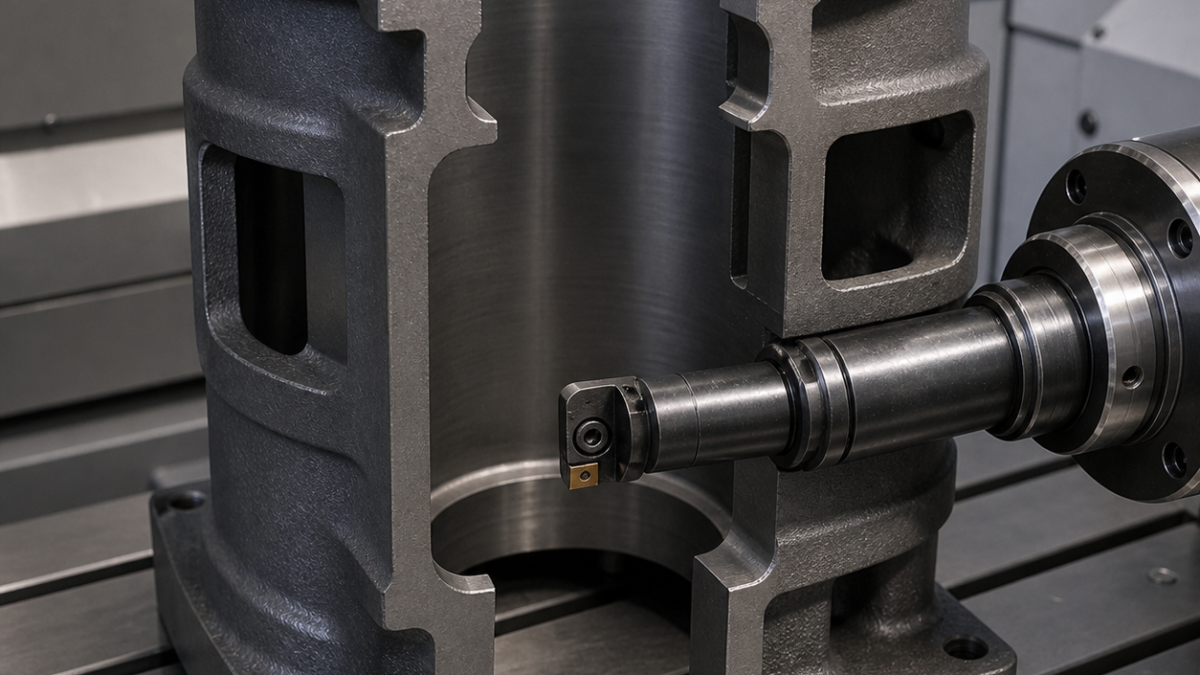
中文: EN-GJL-250压缩机缸套配刀:气口窗口与珩磨余量
EN-GJL-250压缩机缸套的配刀起点不是在加工中心上直接追求最终孔径,而是给珩磨留下均匀、可测的余量。本假想图纸包含中断气口带、带0.030 mm径向余量的Ø86孔、与孔轴关联的法兰面及无毛刺窗口。短悬伸ISO-K硬质合金镗刀、减振半精镗杆、铸铁窗口铣刀和反向倒角刀把这些要求串在同一基准链内。
珩磨工序真正要接收什么
法兰A定轴向,内孔B定工作轴,一处加宽进气窗为角向基准C。珩前孔Ø85.940–85.955 mm,圆柱度0.018 mm,为最终Ø86 H6平台珩磨保留0.022–0.030 mm径向余量。六个矩形气口按60°分布,上沿距A为42.00 ±0.03 mm,角位置±0.08°。上止口Ø92 H7,法兰对B跳动0.020 mm,1.20 mm油槽不能与气口圆角相交。
气口带使内孔成为断续切削。先把窗口全部精完会削弱缸壁,先精孔又会让窗口突破损伤珩磨余量。因此路线先让两套特征共同开粗,稳定后再围绕检验门交替完成半精孔和窗口。
工序交接处的配刀表
| 特征与阶段 | 硬质合金牌号、几何及刀柄 | 理由与排除方案 |
|---|---|---|
| 毛坯法兰和外圆 | CNMG 120408,ISO-K20,CVD TiCN/Al2O3,中正前角槽型,R0.8,Capto刚性柄 | K类耐磨牌号承受铸造皮;锋利铝用片遇砂粒会崩刃。 |
| 开窗口前粗镗B | Ø63四刃粗镗头,ISO-K15涂层硬质合金刀夹,R0.8,0°主偏,短模块杆 | 平衡切削减少单杆挠曲,高主偏角会增大薄壁径向推力。 |
| 气口窗口及圆角 | Ø12五刃细晶硬质合金,AlCrN,38°变螺旋、R0.5、刃长22 mm,强力热缩柄;Ø6四刃R0.3清根刀 | 五刃分担断续冲击并适合铸铁碎屑;两刃铝刀入口支承不足。 |
| 带余量半精镗B | CCMT 060204正角ISO-K10硬质合金,CVD耐磨层、轻T刃、R0.4,4.5×D内通气减振杆 | 开窗后仍保持圆柱度;PCBN在多次气口冲击下成本和崩刃风险都无必要。 |
| Ø92 H7止口 | 可调双刃精镗头,ISO-K10硬质合金,修光刃,HSK-A100短接杆 | 尺寸可独立补偿,修光刃稳定Ra 1.6 µm。 |
| 1.20 mm内油槽 | 1.20 mm全圆弧PVD-TiAlN硬质合金槽刀,短减振杆,中性前角 | 中性径向力抑制槽宽锥度;同时兼作窗口倒角的宽成形刀会颤振。 |
| 窗口内侧边 | Ø10四齿可换头45°AlCrN硬质合金反向倒角刀,通气刀柄 | 程序控制内缘倒角,拒绝会划伤珩磨余量的手工砂磨。 |
| 螺栓圈和法兰倒角 | Ø6三刃ISO-K硬质合金钻,140°钻尖;Ø12六刃90°硬质合金倒角刀 | 钻头处理含石墨碎屑;分刀避免孔深磨损影响密封面倒角。 |
围绕断续切削安排路线
第一装夹用三处合格外圆垫定位,完成A面、法兰止口并将B粗镗至留0.40 mm径向余量。开窗前用轻载环夹替换硬爪压力。窗口从中心螺旋进入,以恒定径向吃刀开粗,壁留0.08 mm、上沿留0.05 mm;对置窗口成对完成,使缸套对称释放。
恒温后减振杆分两刀半精B:首刀暴露各窗口的断续负载,第二刀形成均匀珩磨余量。Ø6清根刀再修C和其余气口,禁止擦到已保护内孔。若机床和风险评估允许,可用干式抽吸处理石墨粉;否则切削液与过滤必须经过验证,不能让磨粒循环。后刀面磨损、T刃崩角、每遇窗口周期性负载峰或孔形六瓣化都触发换刀。
交给珩磨前的检验
气动量仪在三高度、两角向测B,圆度仪区分夹紧六瓣与锥度;三坐标建立A-B-C,测窗口高度、角度和法兰跳动。复制胶或光学方法检查反向倒角而不触碰内孔。只有圆柱度和最小余量合格后才进入平台珩磨;最终Ra、Rpk、Rvk、网纹和清洁度应由正式珩磨规范定义。
缸套珩磨前应留多少加工余量?
本图纸径向留0.022–0.030 mm;实际值要大于实测孔形误差,同时不超出珩磨去除能力。
灰铸铁气口窗口用什么硬质合金?
选耐磨ISO-K细晶基体、AlCrN或已验证铸铁涂层并带有支承圆角的刀,抗断续入口能力优于薄刃铝用几何。
为什么从内侧用反向刀去毛刺?
它按程序去除突破唇边,不用砂料拖过精密孔,也不会不均匀消耗珩磨余量。


