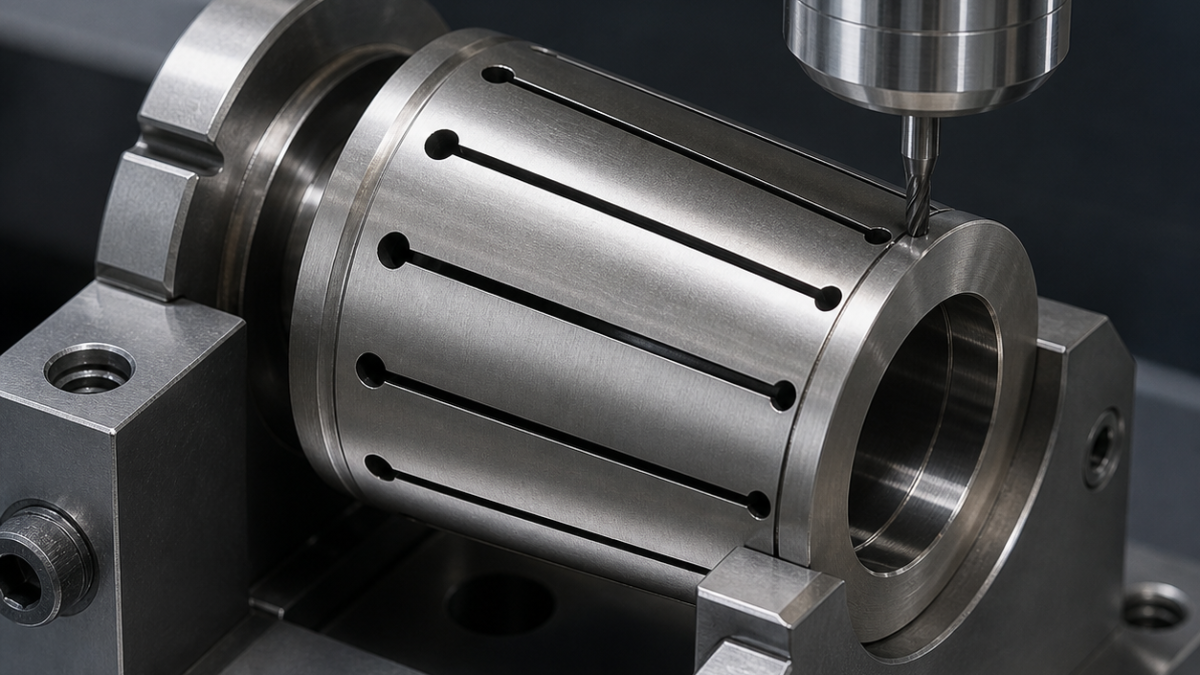
中文: 镍钛执行器弹性夹套配刀:0.35 mm槽与薄指
镍钛执行器夹套应从失效顺序倒推配刀:先限制薄指移动,再避免槽壁加工硬化,最后才校正自由状态内孔。本假想图纸由十二个减应力孔和0.35 mm纵槽形成弹性指,包围Ø8 H7内孔。保留端部工艺环、采用小刃钝化PVD硬质合金微刀、配中性槽刀并在释放后测量,才能避免把夹紧尺寸误认为功能尺寸。
一张图纸中的三种状态
开槽前,端面A、导向外径B和索引缺口C定位。完整圆筒状态的孔先做到Ø7.92 mm、外径20.00 mm。支承状态加工十二个Ø0.80减应力孔及12.0 mm长槽,槽宽0.350 +0.025/0 mm,指宽1.20 ±0.025 mm。释放状态要求B为Ø8 H7、指尖径向散差0.040 mm以内、外卡槽宽0.80 ±0.02 mm,槽壁Ra 1.6 µm且无连续翻边。
镍钛合金会加工硬化,并在刀后弹回。程序禁止停顿,也禁止用多次无切屑的“光刀”擦槽;每把刀必须规定最小切屑厚度、进入路径、最大开槽数和失效信号。
从失效反推的特征配刀表
| 要防止的失效 | 图纸特征与硬质合金刀 | 为什么拒绝替代方案 |
|---|---|---|
| 释放后内孔收缩 | 实心态用CCGT 060202正角PVD-AlTiN细晶硬质合金,R0.2、7°后角、短镗杆粗孔;释放后用可调微镗头和R0.1抛光AlTiN刀片精B | 固定Ø8铰刀只会跟随支承状态的变形孔,不能修正释放后的轴线。 |
| 车外圆时套筒偏心 | VCGT 110302 PVD-TiAlN硬质合金,6–8 µm锋利刃钝化、R0.2,瑞士型刚性刀架 | 重钝化负前角刀会增加薄筒热量和径向力。 |
| 减应力孔突破时涂抹或开裂 | Ø0.80双刃内冷AlTiN硬质合金钻,140°分割钻尖、槽长2.5 mm,精密筒夹 | 中心钻加长啄钻会多次擦削;本路线也不把带再铸层风险的激光孔直接替代机械孔。 |
| 0.35 mm槽锥度或硬化 | Ø0.30三刃缩颈AlTiN纳米层微立铣刀,25°螺旋、有效长12.6 mm、4–6 µm刃口,热缩柄端跳≤0.002 mm | 满宽Ø0.35刀没有补偿空间;切缝锯又会引入圆周重新找正误差。 |
| 槽端形成应力集中 | Ø0.60双刃AlTiN硬质合金球刀,缩颈8 mm,与Ø0.80孔相切融合 | 方形封闭端集中应变,球刀只融合孔端而不重复擦长槽壁。 |
| 外卡槽释放后张开 | 0.80 mm中性PVD-TiAlN硬质合金槽刀,正角磨削侧刃、R0.05,紧凑排刀架 | 宽负前角刀会推弯薄筒,并在夹紧时掩盖槽宽回弹。 |
| 弹性指边缘连续毛刺 | Ø1.5四刃45°AlTiN硬质合金棒棒糖反倒角刀,程序倒0.03 mm,细径液压柄 | 旋转刷会推弯薄指并涂抹镍钛,手工油石也难保证十二边一致。 |
| M2安装孔咬合 | Ø1.60 AlTiN硬质合金钻+Ø1.25三刃单牙型硬质合金螺纹铣刀,内冷柄 | 取消丝锥反转,可补偿硬化孔的中径。 |
端部工艺环、单向开槽和受控释放
管坯在未开槽段用精密胀芯支承,外侧分体复合托座只接触外圆,不强迫未来薄指成为理想圆。成品指尖外保留2.0 mm工艺环。A、B、C、外圆、卡槽及减应力孔都在完整圆筒状态完成,探测孔位合格后才允许第一条槽。
开槽采用1-7-4-10的对置顺序。Ø0.30刀从Ø0.80孔进入,沿中心做摆线开粗,每侧留0.018 mm,然后所有薄指统一轴向做一次顺铣精刀,封闭端绝不停刀。定向高压切削液带走短屑,首槽记录主轴负载和声学基线。槽壁抛光带、负载上升、宽度锥度或转角微崩任一出现,都在进入下一对槽前强制换刀。
全边倒钝后,工艺环分两个交替弧段切除,避免十二薄指同时释放。零件在检验温度静置后,才用软胀支承轻精镗内孔;补偿依据实测径向回弹,不沿用夹紧态偏置。
用测量闭合状态循环
视觉系统在每槽三个轴向截面测宽,并比较对置薄指;低力扫描建立释放后内孔和指尖包络,圆度曲线区分弹性谐波与刀具锥度。卡槽在支承态和自由态各测一次,白光检查槽壁Ra及孔端融合。记录必须包含刀跳、开槽顺序和释放前后尺寸,使材料转变行为的变化能够被发现。
镍钛0.35 mm槽应选多大的铣刀?
Ø0.30缩颈、低钝化AlTiN硬质合金微立铣刀既能留出侧壁补偿,也能到达减应力孔;切速和每齿进给必须通过试切避免擦削。
为什么指尖要保留工艺环?
它让十二薄指在开槽和倒角时保持同一圆筒刚度,随后受控释放再修内孔。
慢走丝能否直接替代微铣槽?
可以作为另一条经验证路线,但再铸层、热影响、圆角和清洁必须单独取得图纸认可,不能默认等价。
延伸阅读:镍基材料热量与缺口磨损控制、硬质合金涂层选择。


