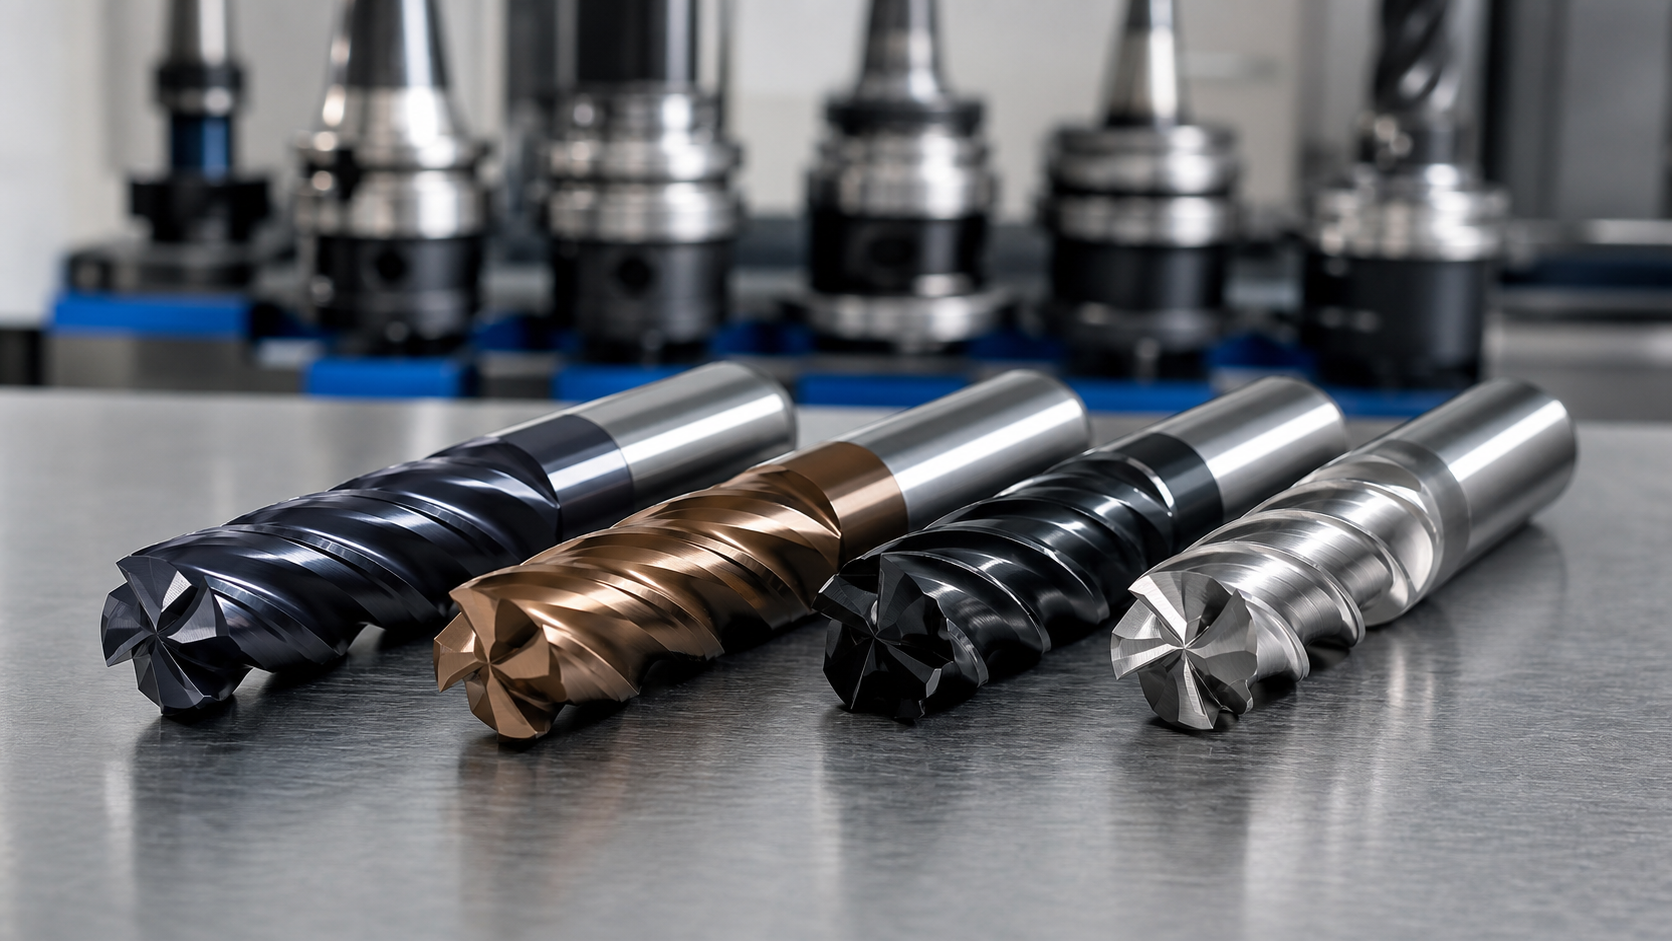
中文: AlTiN涂层能铣铝吗?按合金与工序选择ZrN、DLC或PCD
直接结论:AlTiN为什么通常不适合铣铝
AlTiN主要用于高温钢件和耐热材料切削,其含铝氧化层在高温下保护刀刃;面对铝工件时,它并不能解决粘附。刃口抛光不足、容屑空间小、二次切屑或润滑不足,都会形成焊粘积屑瘤并改变前角和尺寸。6061或7075型腔优先用抛光无涂层硬质合金或ZrN;高硅铝磨蚀明显时可评估DLC,稳定大批量精加工可评估PCD。不能用“硬度最高的涂层最好”作为规则。
换涂层前先识别积屑瘤
停机并放大观察容屑槽。刃后铝材涂抹说明粘附;均匀后刀面磨损说明磨蚀;孤立刀尖崩口则更像进刀、跳动或余量波动。订购另一种涂层前,检查冷却液/MQL浓度与送达、排屑、刃数、刀柄跳动和真实切厚。进一步参阅高速铝加工排屑指南、PCD精加工指南和跳动诊断。
如果搜索问题是“AlTiN 涂层能不能加工铝”,对普通变形铝合金的实用答案通常是不推荐。AlTiN 的优势是钢件高温切削下保持硬度,但含铝涂层表面和常见钝化刃口不具备黏性铝屑所需的低附着与锋利几何。除非面对磨蚀性铝基复合材料或已经验证的特殊工况,优先选择抛光无涂层、ZrN、TiB2 或合格 DLC 刀具。
先看切屑行为,再看涂层硬度
AlTiN 与 TiAlN 在钢或不锈钢高温切削时形成耐热氧化层,适合刚性机床、稳定啮合和按载荷钝化的硬质合金刃口。加工铝时,化学亲和与不够光滑的表面容易形成积屑瘤;铝料焊到容屑槽后,有效刀径变大、表面被撕裂,下一颗切屑还可能带崩刃口。
材料与工序—立铣刀选择表
| 材料/工序 | 推荐立铣刀与刀柄 | 理由/排除方案 |
|---|---|---|
| 6061/7075 型腔粗铣 | 两至三刃抛光无涂层或 ZrN 硬质合金,高正前角,液压或精密筒夹 | 优先容屑与低黏附;AlTiN 和五刃刀容易堵铝屑。 |
| 铝合金侧壁精加工 | 三刃 DLC 或抛光无涂层刀,锋利刃口,低跳动刀柄 | 低摩擦与低跳动保护光洁度;重钝化刃口会摩擦积屑。 |
| 低碳钢与合金钢 | 四至六刃 AlTiN 硬质合金,受控刃口钝化 | 利用热硬性和抗氧化;铝用锋利无涂层几何强度不足。 |
| 奥氏体不锈钢 | 四至五刃 AlTiN/TiAlN 变螺旋刀,韧性基体 | 需要控热和抗缺口;刃数过多仍会困住长屑。 |
| 高硅铝或铝基复合材料 | 评估 PCD/金刚石涂层刀具 | 磨粒磨损占主导;AlTiN 不能解决基体磨蚀。 |
把刃数、刃口处理和冷却与涂层配套
加工 6061、7075 型腔,可从两刃或三刃抛光槽、高正前角、大容屑空间和最短伸出开始。无涂层硬质合金成本低且刃口最锋利;ZrN 或 TiB2 适合重复生产减黏;DLC 在基体、温度和冷却液匹配时适合有色金属精加工。高硅铸铝或铝基复合材料由磨粒磨损主导,应评估金刚石类刀具,而不是默认改用 AlTiN。
换涂层前先诊断真正失效原因
换涂层前先检查跳动、槽内粘屑、冷却方向、径向啮合和排屑。前刀面灰色涂抹说明黏附,刀角发亮和主轴负载上升多为二次切屑,钝化刃口崩损可能是刃口太钝而实际切屑厚度过小。按固定间隔记录毛刺高度、粗糙度和刀径趋势,每次只改变一个变量。
相关加工指南: carbide end-mill geometry and cutting parameters; 7075 waveguide pocket tooling.
立铣刀涂层问答
AlTiN 完全不能铣铝吗? 短时间可能切得动,但通常不是变形铝首选,必须用受控试切证明。ZrN 还是 DLC? ZrN 更适合通用量产;DLC 摩擦更低,适合洁净有色金属精加工,但需验证温度和冷却液。两刃还是三刃? 两刃容屑最大,排屑和刚性验证后可用三刃提高效率。
冷却路径延伸:涂层和抛光刃选择正确后仍然粘铝,应依据内冷立铣刀排屑指南检查冷却液是否真正到达切削区并带走切屑;涂层无法补偿被二次切屑塞满的容屑槽。


