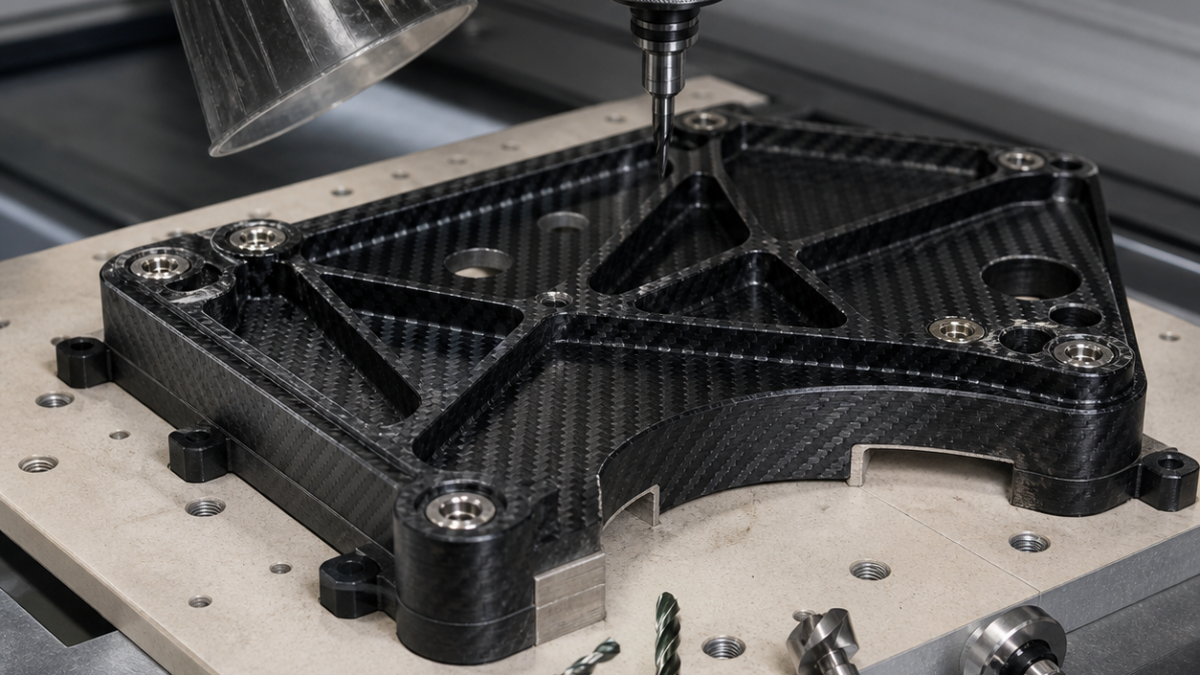
Français: Choix d’outils CNC pour support CFRP : alésages et fraisures à 100°
Le stratifié, l’adhésif et l’insert métallique reçoivent des outils distincts. Le PCD comprime les bords, le carbure diamanté perce sur support et l’alésage fin corrige les inserts sondés.
Table fonction–outil
| Zone | Outil | Choix |
|---|---|---|
| Contour | Routeur PCD compression Ø8, coupe 18 mm | Retient les deux plis extérieurs. |
| Relief | Carbure diamanté Ø4, deux dents, 20° | Faible effort de pelage. |
| Pilote | Foret diamanté Ø4,8 à pointe périphérique | Sectionne les fibres avant la sortie. |
| Fraisure | PCD Ø12 à 100°, trois secteurs | Angle stable et faible poussée. |
| Insert | Foret Ø8,5 puis alésage carbure R0,2 | Corrige la position collée. |
| Chanfrein | Ø6 diamanté, 90°, cassé 0,10 mm | Évite le ponçage manuel. |
Processus et contrôle
Le vide et un martyr phénolique soutiennent la peau. Chaque fraisure est sondée; l’aspiration reste au point de coupe. Après nettoyage composite, des outils dédiés finissent les inserts. Charge, fibres floues et bord lustré commandent le changement.
MMT, vision et jauge pneumatique vérifient bases, plis, fraisures et H7.
Quel routeur?
PCD compression Ø8.
Pourquoi aléser?
Pour corriger l’insert réel.
Comment protéger la fraisure?
Support, sondage et PCD vif.


