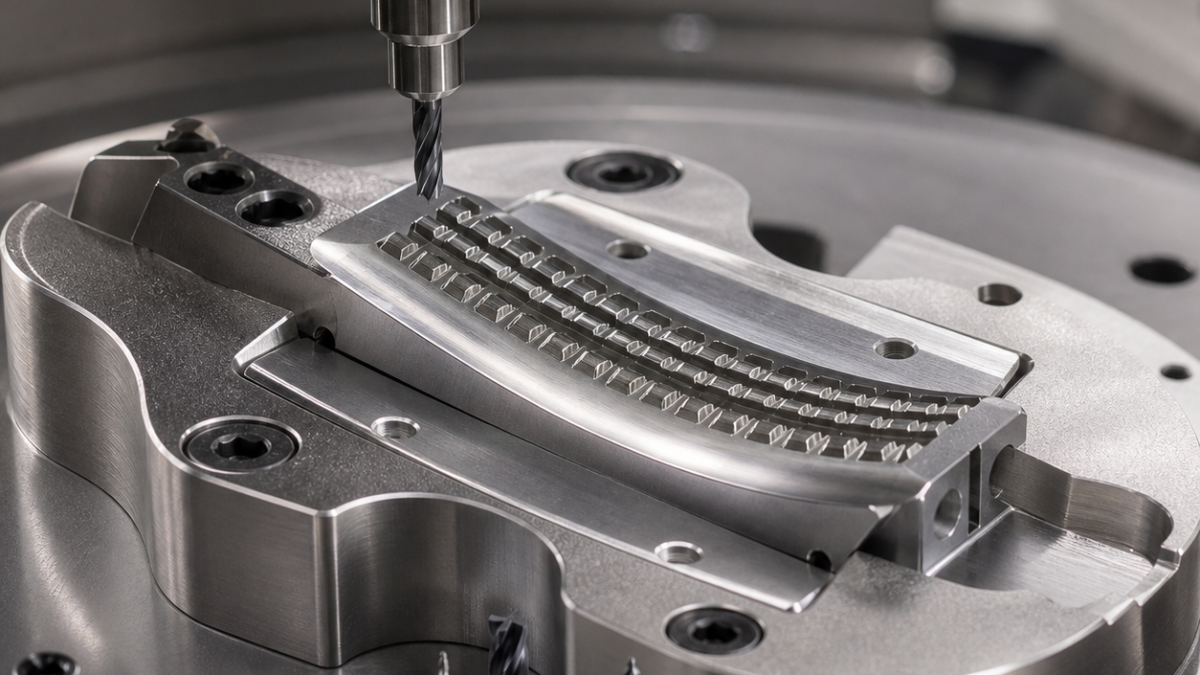
Français: Choix d’outils CNC pour enclume MP35N : micropoches de 0,45 mm
Le faux-rond gouverne les micropoches. Une torique Ø3 stabilise la face, puis Ø0,45 usine les logements sous 0,003 mm de faux-rond. Les stries et la charnière gardent leurs outils dédiés.
Table outil–fonction
| Fonction | Outil | Contrôle |
|---|---|---|
| Ébauche | Ø6, cinq dents variables AlTiN, R0,3 | Faible engagement radial. |
| Semi-finition | Torique Ø3 TiAlN, R0,3 | Réserve normale 0,08 mm. |
| Face | Boule Ø2, quatre dents AlCrN, R1 | Faux-rond <0,004 mm. |
| Poches | Ø0,45, deux dents AlTiN, coupe 1,2 mm | Entrée hélicoïdale et orbite finale. |
| Stries | Ø0,35, deux dents droites | Faible traction latérale. |
| Charnière | Ø1,5, quatre dents AlTiN, col 6 mm | Deux parois compensées. |
| Trous | Foret Ø1,8 puis micro-alésage | Position B restaurée. |
Libération et mesure
Un nid conforme soutient A. Trois poches sont mesurées avant la série; les blocs alternent gauche et droite. Charge, largeur ou fond bruni arrêtent l’outil, sans passe à vide.
La métrologie optique mesure les poches; la MMT contrôle A-B-C.
Quel faux-rond?
Ici moins de 0,003 mm.
Pourquoi trois poches?
Pour détecter chaleur et usure tôt.
Pourquoi pas de passe à vide?
Elle écrouit le fond.
Voir les microfonctions médicales et les faces courbes nickel.


