Français: Choix d’outils CNC pour siège de buse Sialon à perçages inclinés
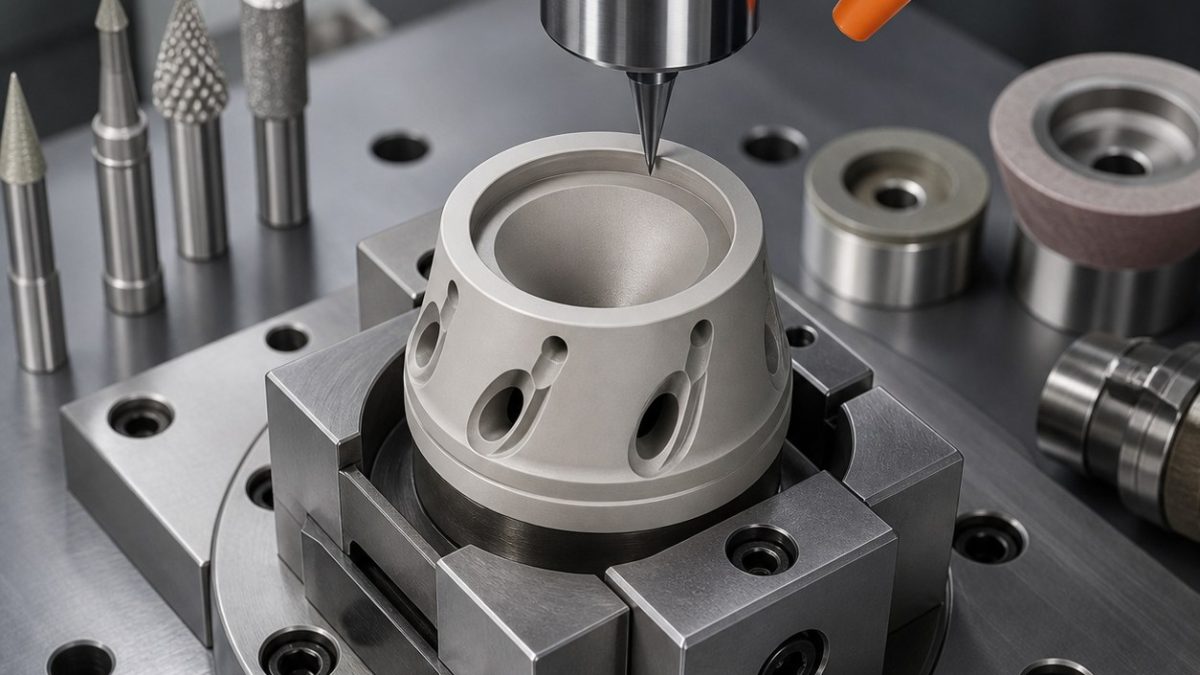
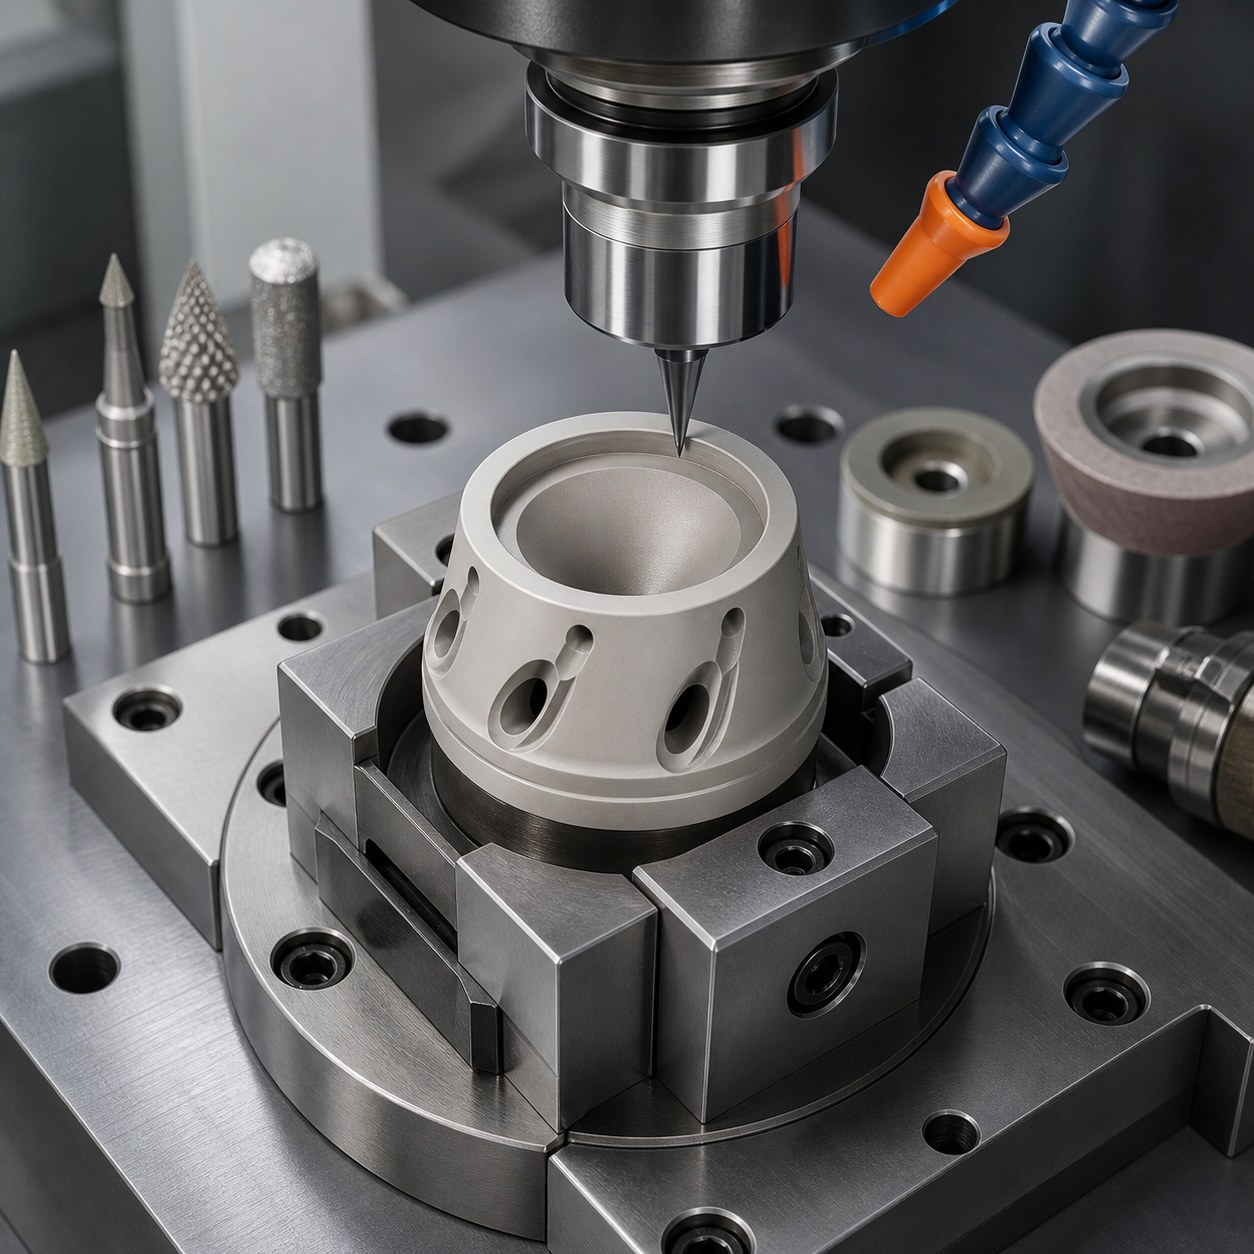
Cette étude hypothétique traite le choix d’outils lorsque le plan impose des perçages inclinés, un siège conique d’étanchéité et une lèvre de sortie fragile. La priorité n’est pas le débit d’enlèvement, mais la maîtrise de l’écaillage et de la position des axes.
Lecture du plan
La face de référence pilote le cône. Les petits perçages débouchent près de la zone d’étanchéité, donc chaque sortie doit être soutenue et contrôlée. Un exemple proche sur les petits trous est disponible ici : guide plate à réseau de micro-trous.
Table fonction-outil
| Fonction du plan | Outil choisi | Alternative écartée |
|---|---|---|
| Face de référence | Meule diamant résine grain fin | Fraisage carbure trop risqué pour l’arête. |
| Siège conique | Meule diamant profilée | Fraise hémisphérique trop instable pour la ligne de contact. |
| Perçages inclinés | Foret diamant électroplaqué avec guidage court | Foret hélicoïdal sujet à la déviation. |
| Lèvre de sortie | Pointe diamant de micro-chanfrein | Ébavurage manuel non répétable. |
Contrôle
Le bridage utilise un appui doux et une aspiration légère. Les trajectoires sont courtes, refroidies et vérifiées après chaque groupe de trous. Le contrôle combine microscope, mesure d’axe, contact du cône et recherche de fissures. Les principes de meulage céramique sont proches du cas mandrin en alumine.
FAQ
Pourquoi du diamant? Parce que la céramique use et éclate sous une coupe carbure classique.
Quel est le défaut critique? L’écaillage à la sortie du trou incliné.
Comment limiter la casse? Par faible effort, guidage court, support complet et inspection fréquente.