Français: Outils CNC pour clip ressort 17-7PH sans bavure
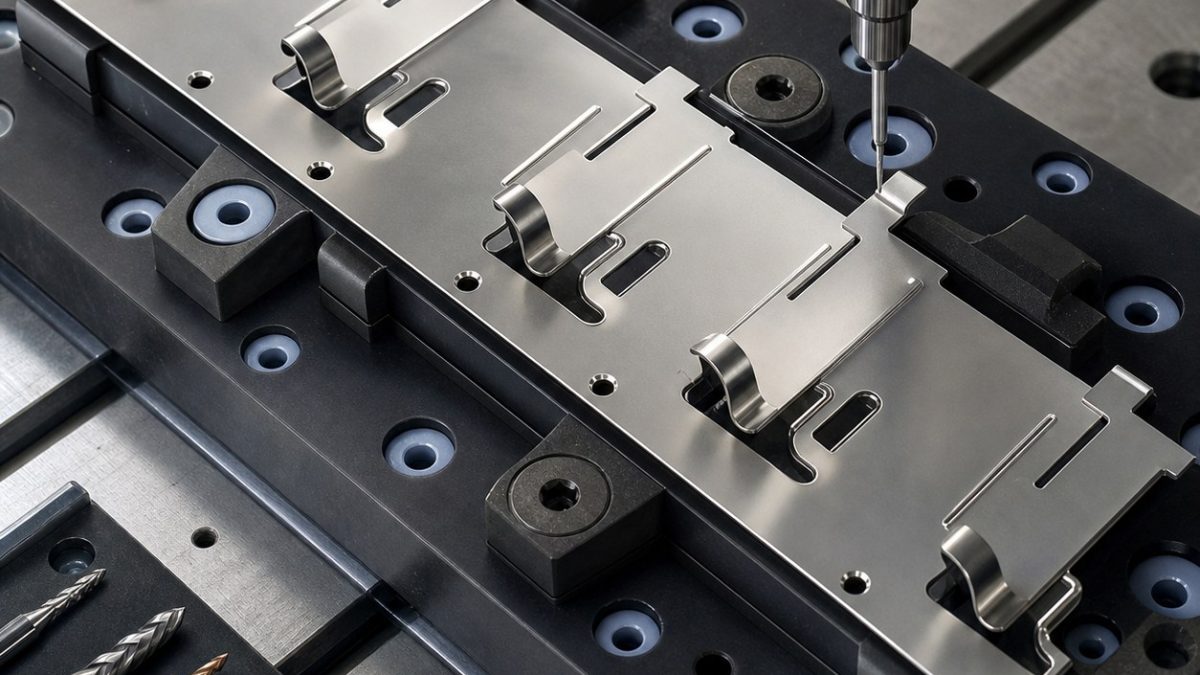
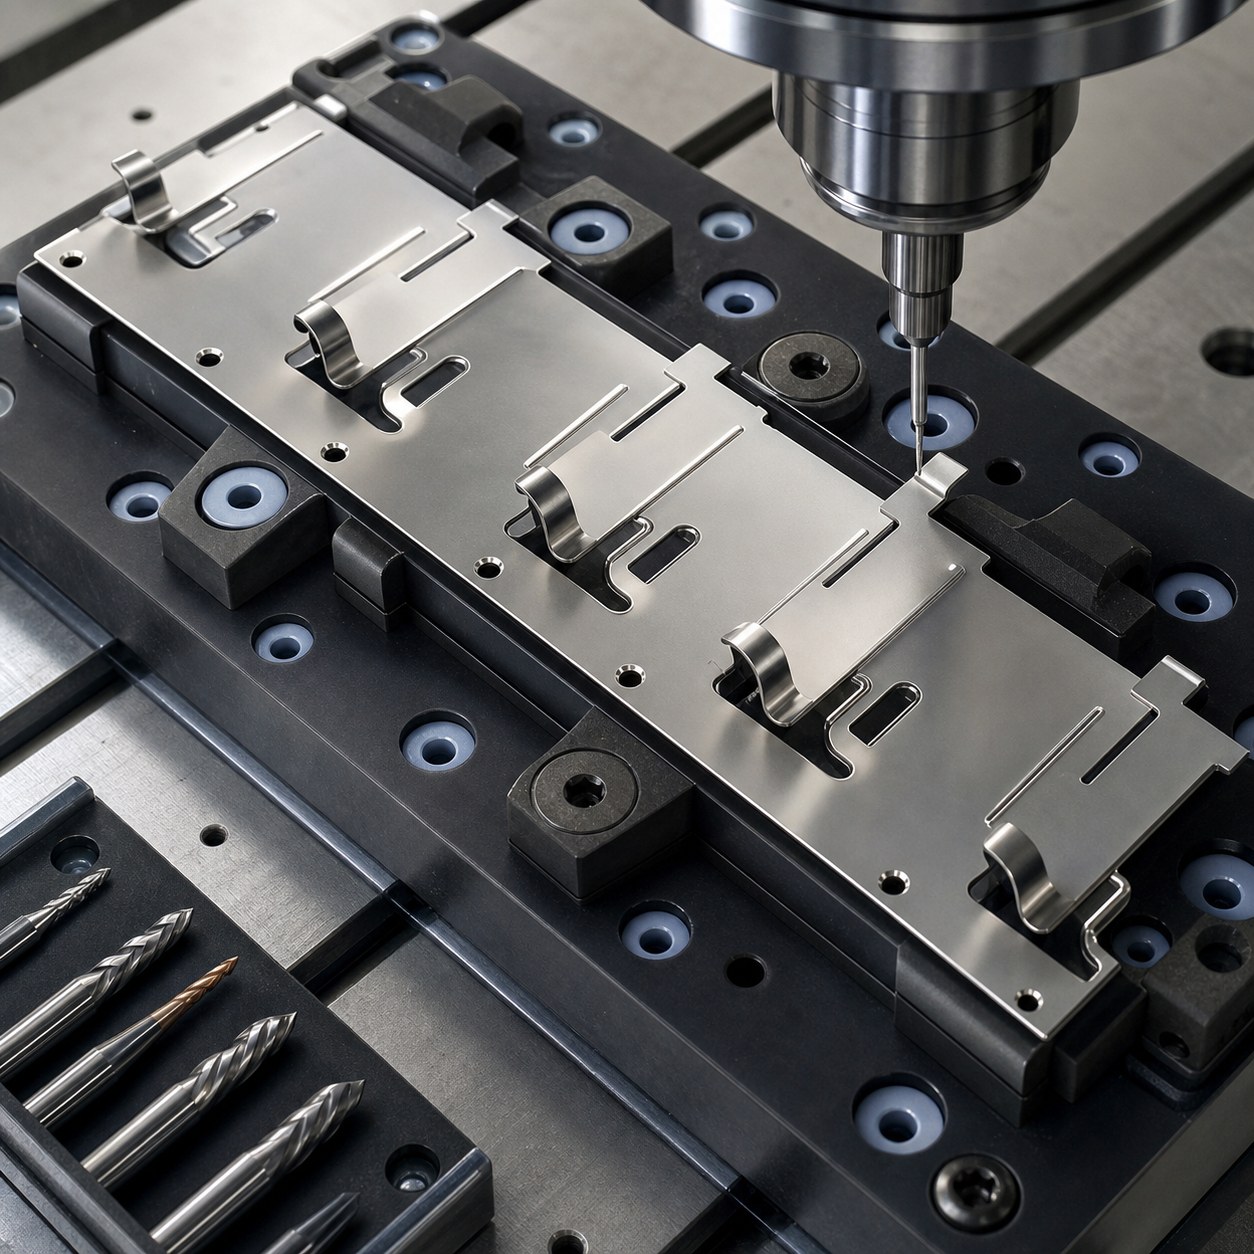
Cette étude couvre une bande de clips ressorts en 17-7PH avec rainures étroites, languettes à former, petits fraisurages et arêtes sensibles aux bavures. La sélection d’outils doit tenir compte du maintien de tôle et du comportement après formage.
Lecture du plan
Les zones critiques sont les extrémités de rainure, les rayons à la racine des languettes, les fraisures et le sens de bavure. La logique de bridage rejoint le maintien par aspiration des tôles minces.
Table fonction-outil
| Fonction | Outil | Choix écarté |
|---|---|---|
| Rainures de détente | Fraise carbure 1,5 mm, 3 dents, TiAlN | 4 dents trop fermées pour les copeaux. |
| Rayon de languette | Fraise torique 2 mm | Angle vif source de fissure. |
| Petites fraisures | Foret carbure puis micro-fraise à chanfreiner | Outil combiné non validé au début. |
| Arêtes finales | Fraise d’ébavurage carbure polie | Brosse seule trop aléatoire. |
Contrôle
Les parcours limitent l’échauffement par petites passes et soufflage. On mesure largeur de rainure, profondeur de fraisure, direction de bavure et retour élastique après essai. Voir aussi le contrôle des bavures sur parois minces.
FAQ
Pourquoi trois dents? Pour garder de la place au copeau.
Quand contrôler? Avant et après formage.
Risque principal? Écrouissage et micro-bavure dans la zone de pli.