Français: Choix d’outils CNC pour entretoise optique Invar 42
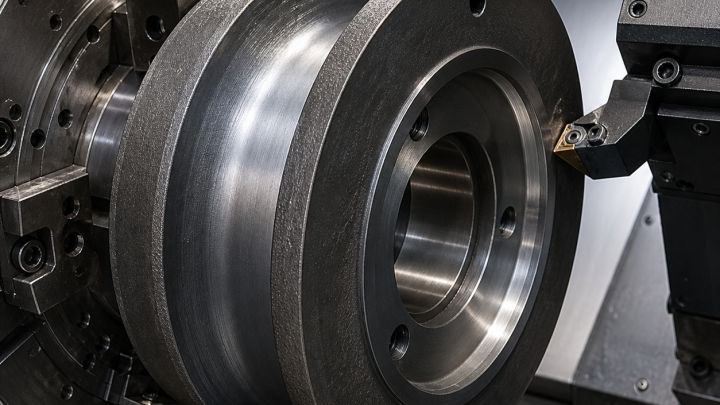
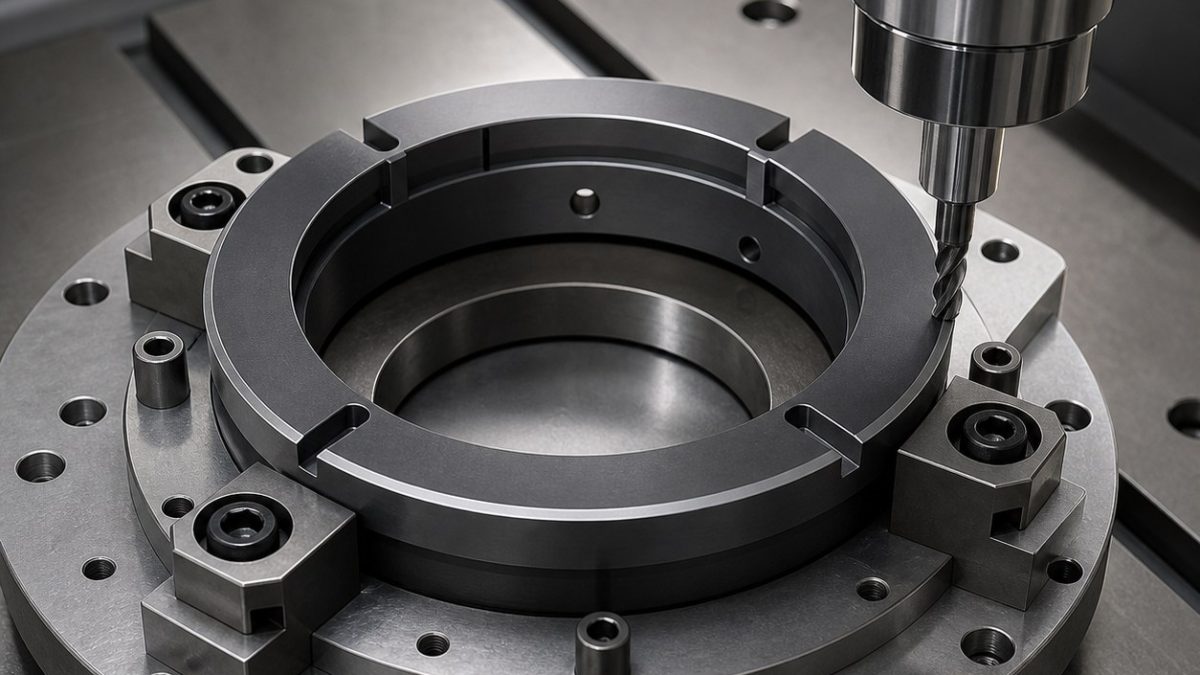
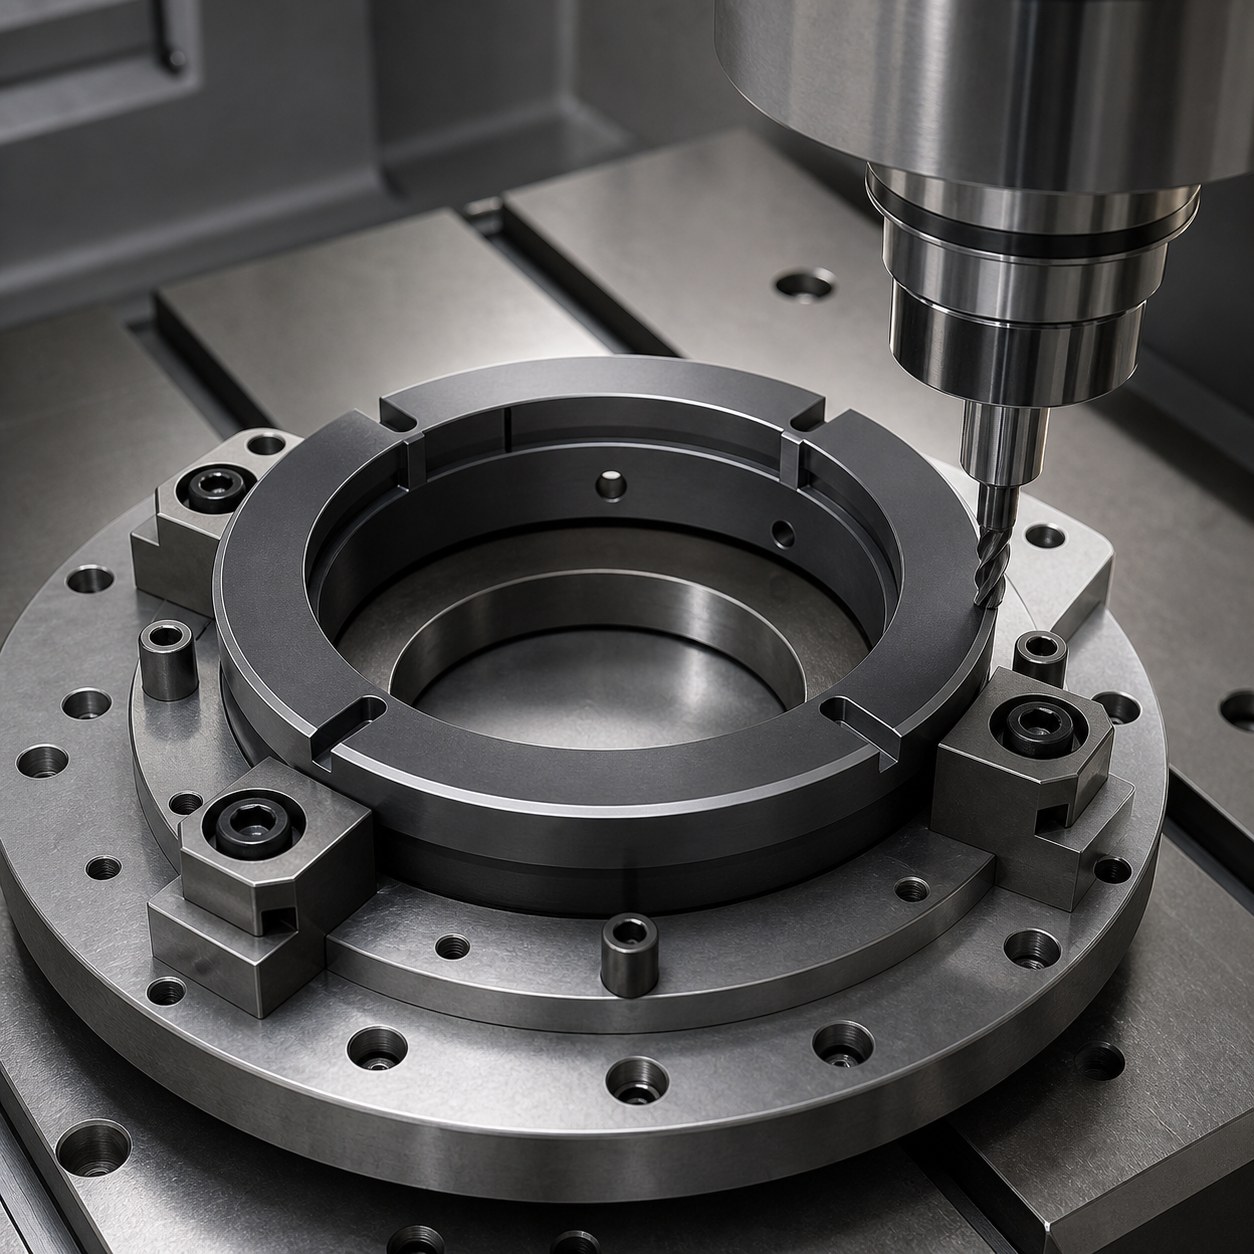
Cette étude traite une bague entretoise en Invar 42 avec nervures annulaires fines, rainures de pion indexées et face de référence plane. La faible dilatation du matériau n’annule pas les problèmes de pression d’outil et de relâchement.
Lecture du plan
La face de référence, la hauteur des nervures, l’indexation des rainures et la rondeur libre forment la chaîne critique. Un parallèle utile est le cas base optique en Invar.
Table de sélection
| Élément | Outil | Raison |
|---|---|---|
| Face plane | Fraise à surfacer positive 45 degrés | Faible effort axial. |
| Dégagements annulaires | Fraise carbure 6 mm, 5 dents, hélice variable | Rigidité et finition équilibrées. |
| Rainures indexées | Fraise torique 3 mm en mandrin fretté | Moins de faux-rond pour tenir l’angle. |
| Flancs de nervure | Fraise de finition 4 mm affûtée | Réduit les bavures fines. |
Contrôle
La gamme alterne usinage léger, repos, finition et mesure. La température doit être stabilisée avant le contrôle. La planéité libre et la phase des rainures sont contrôlées avant toute correction locale. Les méthodes de contrainte sont proches de la réduction de distorsion en fraisage CNC.
FAQ
Pourquoi un outil positif? Pour réduire la pression sur les nervures.
Quel porte-outil? Hydraulique ou fretté selon l’opération et le faux-rond admissible.
Le contrôle principal? Planéité libre, rondeur et position angulaire des rainures.