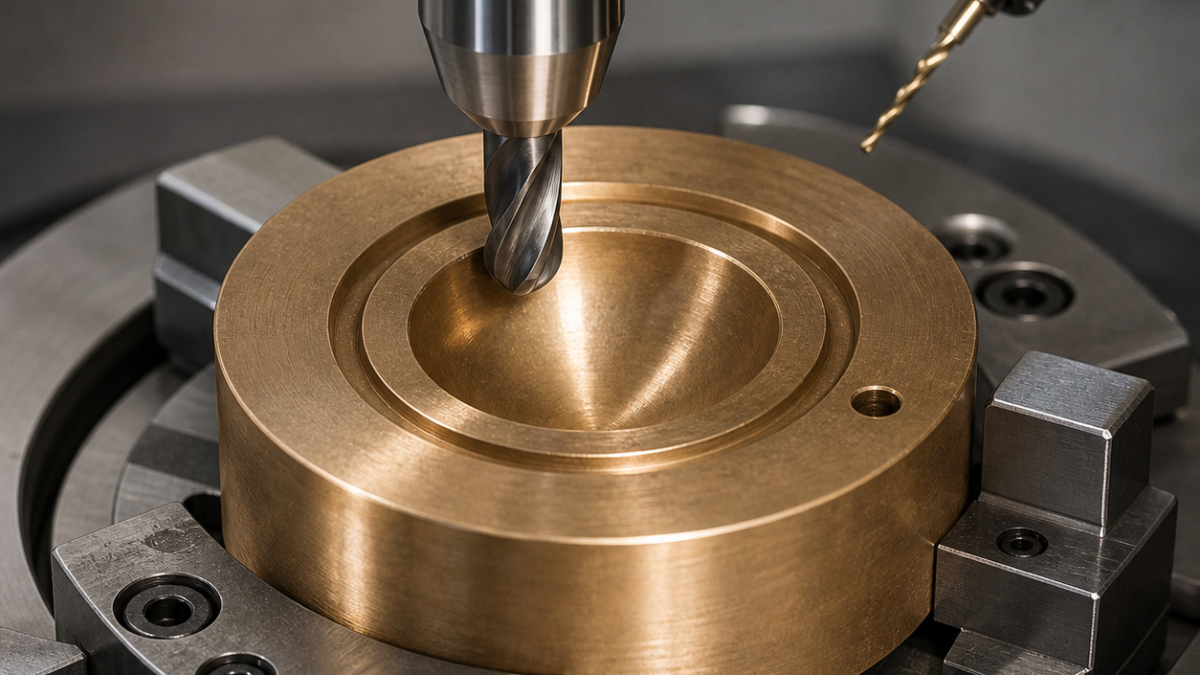
Français: Choix d’outils CNC pour patin C93200 : rotule, orifice et face rodée
Le centre de la rotule S gouverne ce patin hydraulique, pas son diamètre extérieur. Un carbure non revêtu et poli coupe le bronze plombé sans l’étaler; un outil monopointe balayé termine la sphère; la face de glissement conserve 0,015 mm pour un rodage séparé.
Chaîne fonctionnelle du plan
La rotule SR12,50 ±0,010 mm place son centre à 8,00 ±0,015 mm de A. Après rodage, A doit être plane à 0,003 mm et parallèle à l’axe de S à 0,005 mm. La poche hydrostatique Ø16 a 0,40 mm de profondeur, la gorge fait 1,00×0,30 mm et l’orifice central Ø0,80 +0,010/0 mm.
Sélection par fonction
| Fonction | Outil et maintien | Choix |
|---|---|---|
| Références | Ø12, trois dents carbure non revêtu, hélice polie 35°, R0,3, arête 0,01 mm, hydraulique | Coupe la matrice sans brunissage. |
| Ébauche sphère | Boule Ø8 R4, deux dents polies, portée 14 mm, frettage | Grand espace pour les copeaux. |
| Finition sphère | Plaquette carbure polie R0,2, angle positif 18°, tête d’alésage sphérique balayée | Conserve une vitesse au pôle. |
| Poche | Ø6, une dent O, carbure poli, R0,1 | Évite la recoupe des copeaux. |
| Gorge | Ø1,0, deux dents droites polies, coupe 1,2 mm | Deux parois compensables. |
| Orifice | Foret Ø0,76 arrosé à 130°, puis alésoir carbure Ø0,80 à quatre goujures courtes | Le calibre correspond au débit. |
| Stock de rodage | Monodent PCD, balayage Ø24, R0,4, arbre équilibré | Laisse 0,015 mm uniforme. |
| Cassés | Carbure poli Ø3, une dent, 90°, 0,05 mm | Ne roule pas le bronze dans l’orifice. |
Deux montages et contrôle du débit
Le premier nid établit les références et la sphère. L’outil balayé va de la bouche au pôle sans arrêt. Le second nid s’appuie sur une bille étalon et place poche, gorge et orifice depuis S. La face reçoit ensuite son stock de rodage. Toute trace cireuse ou lèvre à la sortie impose le changement de l’arête.
Le contact sur bille contrôle la sphère; la MMT mesure les fonctions avant rodage; un plan optique vérifie A après rodage. Le profilomètre mesure la gorge et un essai de débit complète la pige de l’orifice.
Quel outil pour la rotule?
Une monopointe carbure positive et polie, balayée autour du centre.
Pourquoi garder du stock de rodage?
Parce que le rodage produit la planéité hydraulique finale.
Comment sécuriser l’orifice?
Perçage court, alésage, cassé de 0,05 mm et mesure de débit.
Comparer la douille en bronze et la surface de contact Stellite.


