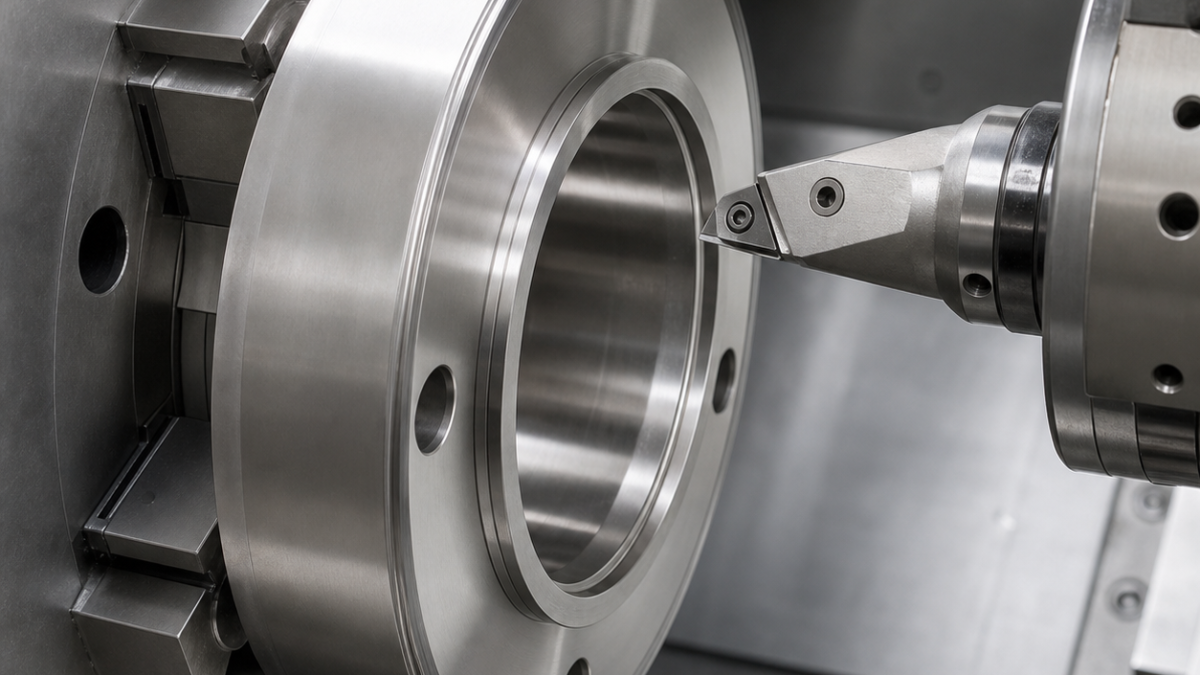
Français: Outillage d’une bride RF en niobium à portée et lèvre mince
La cote seule ne suffit pas : le copeau ductile ne doit pas se rabattre sur la portée et la lèvre doit rester concentrique. La gamme sépare références, soutien et propreté.
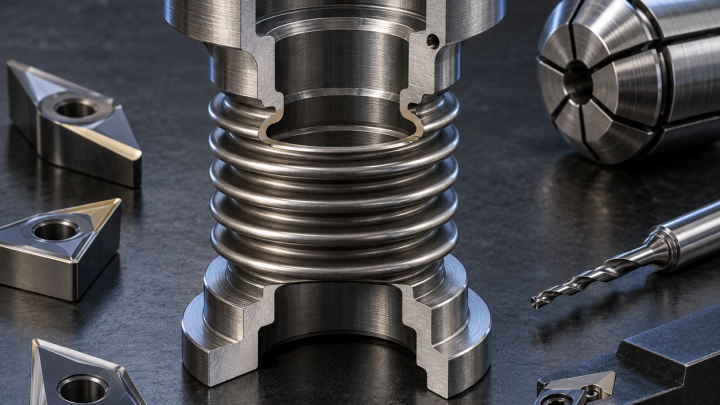
Le niobium pur se replie devant une arête émoussée et peut recevoir des particules d’un outil auparavant employé sur l’acier. Cette bride hypothétique utilise donc du carbure non revêtu, poli et dédié, un serrage doux et une coupe de la lèvre dirigée vers la matière encore soutenue.
Le plan associe géométrie et propreté
L’alésage A est Ø54,00 +0,020/0 mm. La portée RF B, large de 6,0 mm, est plane à 0,010 mm, concentrique à 0,015 mm et Ra 0,4 µm. La lèvre de soudage mesure 0,60 ±0,030 mm sur 2,50 mm. Six trous Ø4 H7 sont positionnés à 0,020 mm. Les bavures repliées, particules ferreuses et polissage traversant B sont interdits.
Outils dédiés par fonction
| Fonction | Carbure et porte-outil | Décision |
|---|---|---|
| Ébauche | Ø10, trois dents carbure micrograin non revêtu, hélice polie 35°, R0,5, arête 0,02 mm, portée 18 mm | Résiste aux interruptions sans frotter. |
| Face | DCGT 11T302 rectifiée, carbure non revêtu, angle poli 18°, R0,2 | Copeau continu à faible passe. |
| Alésage brut | Ø12, trois dents polies, pas variable, portée 25 mm, frettage | Interpolation sans long ruban d’alésage. |
| Alésage fini | Plaquette carbure positive polie R0,2, préparation maxi 0,005 mm, barre courte | Corrige axe et conicité. |
| Portée B | Monodent carbure poli, balayage Ø20, R0,8, arbre dédié équilibré | Spirale sortante sans raccords. |
| Lèvre | Lame carbure non revêtue 0,80 mm, angle positif poli 20°, R0,05 | Faible poussée sur le bord libre. |
| Trous H7 | Foret poli Ø3,90 à 130°, puis alésoir Ø4 à six goujures courtes | Contact court sans grippage. |
| Arêtes | Monodent carbure poli Ø6, 90°, cassé 0,05 mm | Évite le grattage vers B. |
Libération tardive et contrôle libre
Des outils et contacts propres sont réservés au non-ferreux qualifié. La première prise ébauche le diamètre, le dégagement et A par engagement constant. La seconde s’appuie largement sur A avec un couple enregistré. Les trous sont finis avant la lèvre. La lame laisse 0,08 mm, puis une arête neuve coupe du bord libre vers le support. B reçoit la dernière spirale sortante.
La MMT vérifie A-B et les trous, un comparateur d’alésage mesure Ø54, la lumière blanche mesure la lèvre sans force et le profilomètre suit B. Toutes les valeurs critiques sont reprises après desserrage.
Quelle géométrie pour le niobium?
Un carbure micrograin non revêtu, à angle positif poli et préparation minimale.
Comment protéger la lèvre?
La libérer tard, couper avec une lame positive et aller vers la matière soutenue.
Pourquoi des outils dédiés?
Pour maîtriser le transfert de particules prévu comme risque par le plan.
Voir la lèvre mince en molybdène et la planification d’un composant sous vide.
Point de décision ajouté : arête et propreté
Un jeu de carbure poli non revêtu est dédié au niobium. Alésage et portée sont finis avant libération de la lèvre; fraise trois dents de 6 mm pour le dégagement, barre courte pour l’alésage et chanfreineur arrière de 0,8 mm pour les arêtes cachées. Les outils passés dans l’acier sont écartés.
| Point du plan | Outil / méthode | Critère |
|---|---|---|
| Portée RF | Carbure poli dédié | Sans bavure rabattue |
| Lèvre mince | Plaquette vive et anneau | Épaisseur et faux-rond |
| Arête cachée | Chanfreineur arrière 0,8 mm | Contrôle agrandi |
Contrôle et arrêt
Charge, hauteur de bavure et essai d’essuyage sont suivis. Le faux-rond alésage-portée est mesuré en montage, puis l’épaisseur de lèvre optiquement. Une réplique propre évite une marque de palpeur.
Parcours associés: niobium injector faceplate tooling; RF heat-spreader tooling.
FAQ ciblée
Pourquoi non revêtu ? Arête plus vive et polie. Lèvre en dernier ? L’anneau soutient la portée. Remplacement ? Dérive de bavure, charge ou propreté.