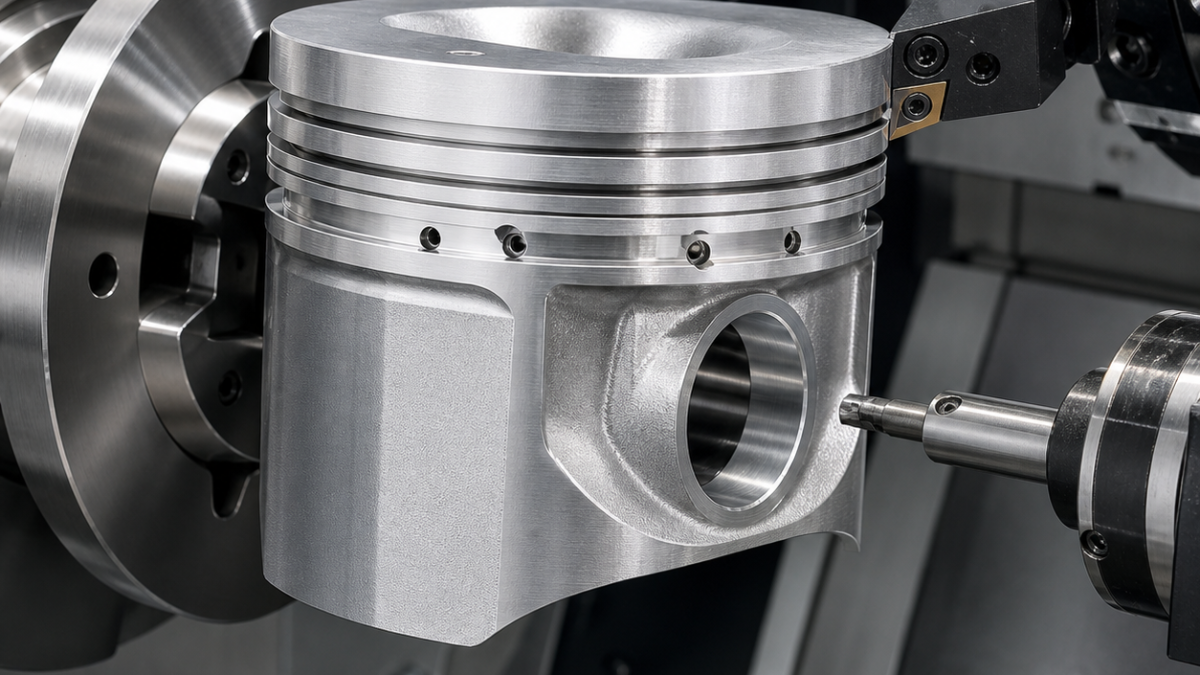
Français: Choix d’outils CNC pour piston A390 : gorges, axe et jupe ovale
Le silicium primaire de l’A390 use vite le carbure ordinaire. Le plan impose aussi des flancs de gorges indépendants et une jupe ovale bombée qu’un tournage circulaire ne peut pas produire. L’ébauche reste au carbure DLC, tandis que le PCD assure les surfaces fonctionnelles et une unité non circulaire commande le profil de jupe.
États dimensionnels du dessin
La couronne A et l’axe B définissent deux alésages Ø22 H6 coaxiaux à 0,010 mm. Les gorges mesurent 1,20, 1,50 et 2,80 mm avec leurs tolérances propres; six perçages Ø2,0 drainent la gorge d’huile. L’écart grand-petit diamètre de la jupe vaut 0,18 mm et le bombé reste dans ±0,020 mm aux hauteurs de contrôle. Les flancs exigent Ra 0,8 µm.
Tableau pièce–outil
| Zone | Outil choisi | Justification |
|---|---|---|
| Peau de fonderie | Ø12, trois dents carbure DLC, hélice 45° polie, R0,5, préparation 0,03 mm, mandrin hydraulique | Supporte les interruptions avant le PCD. |
| Bol | Boule carbure diamanté Ø8, trois dents, R4, portée 24 mm, frettage | Réserve normale de 0,10 mm. |
| Couronne | Plaquette PCD positive 20°, R0,4, arête 0,02 mm | Résiste au silicium abrasif. |
| Gorges | Lames PCD étroites 1,05/1,35 mm puis outils de flanc dédiés | Compensation séparée; la lame pleine charge le cordon. |
| Drainage | Lame PCD 2,4 mm et forets carbure DLC Ø2,0 à 130° | Entrée repérée depuis le fond de gorge. |
| Axe Ø22 H6 | Ébauche hélicoïdale carbure diamanté Ø18 puis alésage fin PCD R0,2 | Corrige la coaxialité que l’alésoir suivrait. |
| Jupe | Profil PCD R0,8 sur actionneur de tournage non circulaire | Suit le rayon polaire du plan. |
| Arêtes | Chanfreineuse carbure DLC Ø6, trois dents, 90° | Cassé programmé de 0,10 mm. |
Montage, finition et mesure
La première prise enlève la peau et stabilise la couronne. La seconde utilise un mandrin doux conforme qui soutient les bossages; l’alésage traverse les deux côtés dans le même axe. Les gorges gardent 0,05 mm par flanc avant les lames de finition. Après pause thermique, l’actionneur non circulaire coupe la jupe depuis la bande inférieure.
Jauge pneumatique et palpeur coaxial contrôlent l’axe. Un scanner polaire mesure ovalité et bombé, le profilomètre vérifie gorges et Ra, et l’endoscope confirme la sortie libre des drains.
Pourquoi le PCD sur l’A390?
Parce que le silicium primaire détruit rapidement la dépouille du carbure classique.
Pourquoi séparer les flancs de gorge?
Pour réduire la flexion du cordon et corriger chaque usure.
Comment obtenir la jupe ovale?
Un actionneur radial synchronisé déplace l’outil PCD selon l’angle broche.
Voir le PCD pour aluminium et l’alésage de fonderie aluminium.


