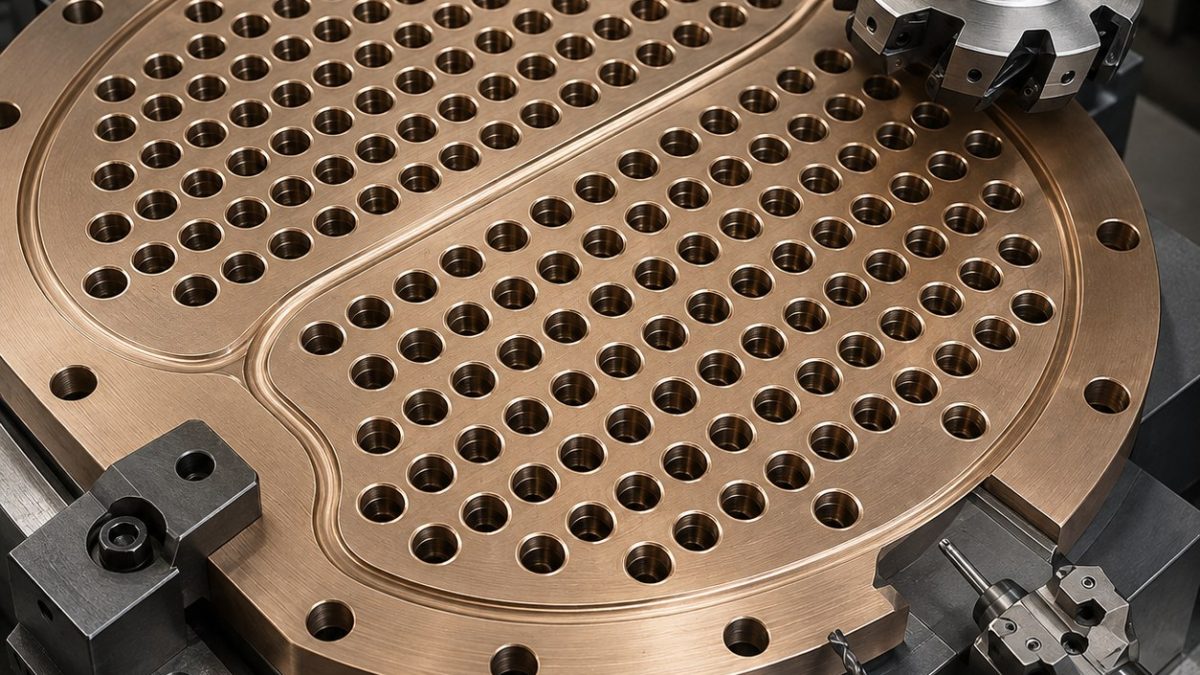
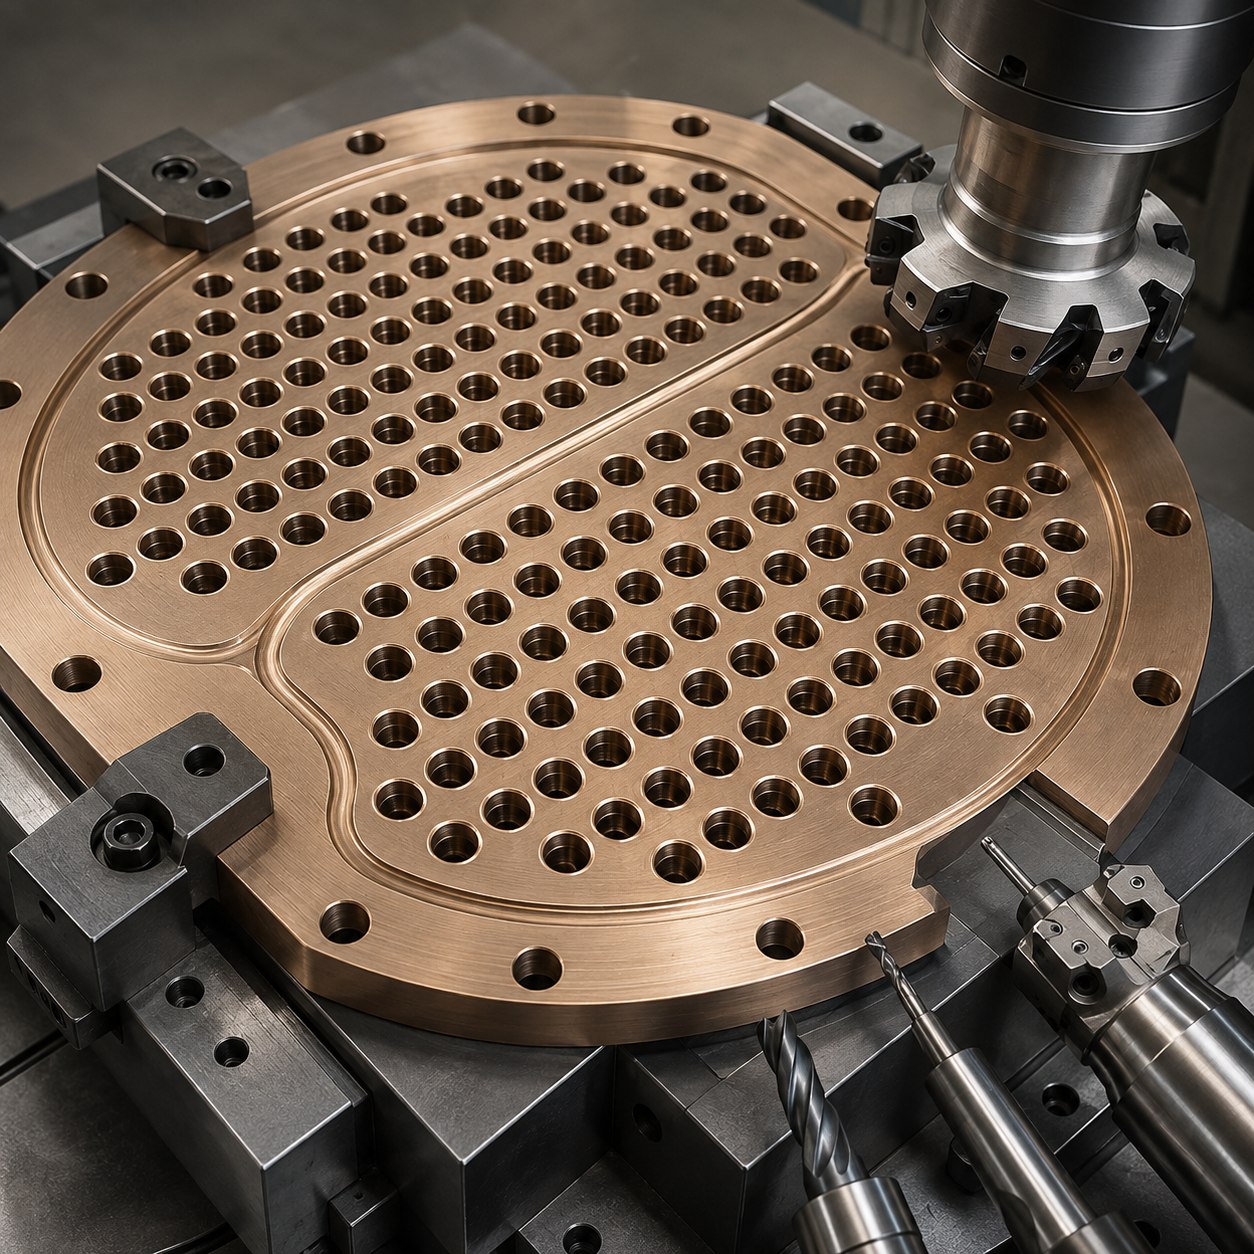
中文: C70600冷凝器管板密集孔阵列与胀管槽配刀
该管板不是简单钻孔任务,而是孔阵列漂移、胀管槽深度和密封面平面度的联合控制。每类特征设独立刀具寿命门槛。
管孔阵列各特征如何配刀
| 图纸特征 | 刀具、刃形与刀柄 | 选择理由与替代方案 |
|---|---|---|
| 管孔引导与开粗 | Ø8内冷三刃硬质合金钻,抛光刃带,5×D | 稳定入孔并排屑;不选易偏摆的长高速钢钻。 |
| 管孔精加工 | 精镗头配锋利未涂层硬质合金或PCD刀片 | 修正孔阵列漂移;铰刀会复制底孔误差。 |
| 孔内胀管槽 | 1.2 mm全圆弧硬质合金槽刀,减振刀杆 | 控制槽宽和槽深且不擦伤孔壁。 |
| 分程密封面 | Ø40 PCD修光刃面铣刀,低跳动 | 防止铜镍合金涂抹并保持平面度。 |
| 背面倒角 | 紧凑型反倒角硬质合金刀 | 无需反复翻转重型管板即可去出口毛刺。 |
三点支撑下的分区钻镗顺序
夹具采用三个研磨支点和中心辅助支撑,先探测六个参考孔,再按热区分组钻孔;每区先精加工代表孔确认漂移,最后恒定搭接精铣密封面。
铜镍长屑与钻头推力门槛
内冷钻的压力和过滤状态按热区记录;推力上升15%或代表孔锥度漂移时更换钻头。槽刀重点监控径向振动和槽底圆角,密封面PCD刀只允许干净切屑通过,禁止二次碾压铜镍长屑。
管孔、胀管槽和密封面验收
每个热区用气动量仪检查首、中、末孔,CMM复核分程边界位置,孔内测针抽检1.2 mm胀管槽深度。密封面目标Ra 0.8 µm,整板松夹30分钟后再测平面度。
C70600管板配刀问答
为什么不把所有管孔直接铰到尺寸?
精镗能够修正引导孔的位置漂移并暴露磨损趋势;铰刀会沿着偏移的底孔走。
孔内胀管槽怎样可靠抽检?
先在同批试切环上标定测针,再按每个热区的首、中、末孔记录槽深和槽宽。
背面出口毛刺如何避免?
稳定内冷钻削后使用反倒角刀定量切除,不依赖人工刮削。


