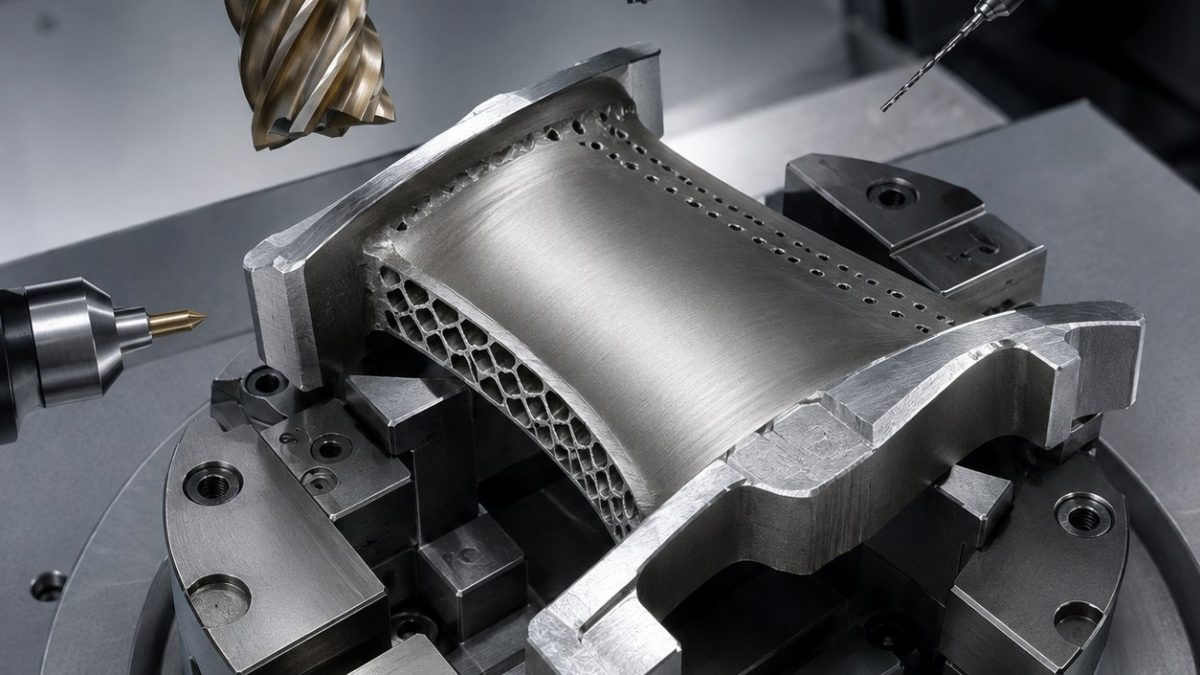
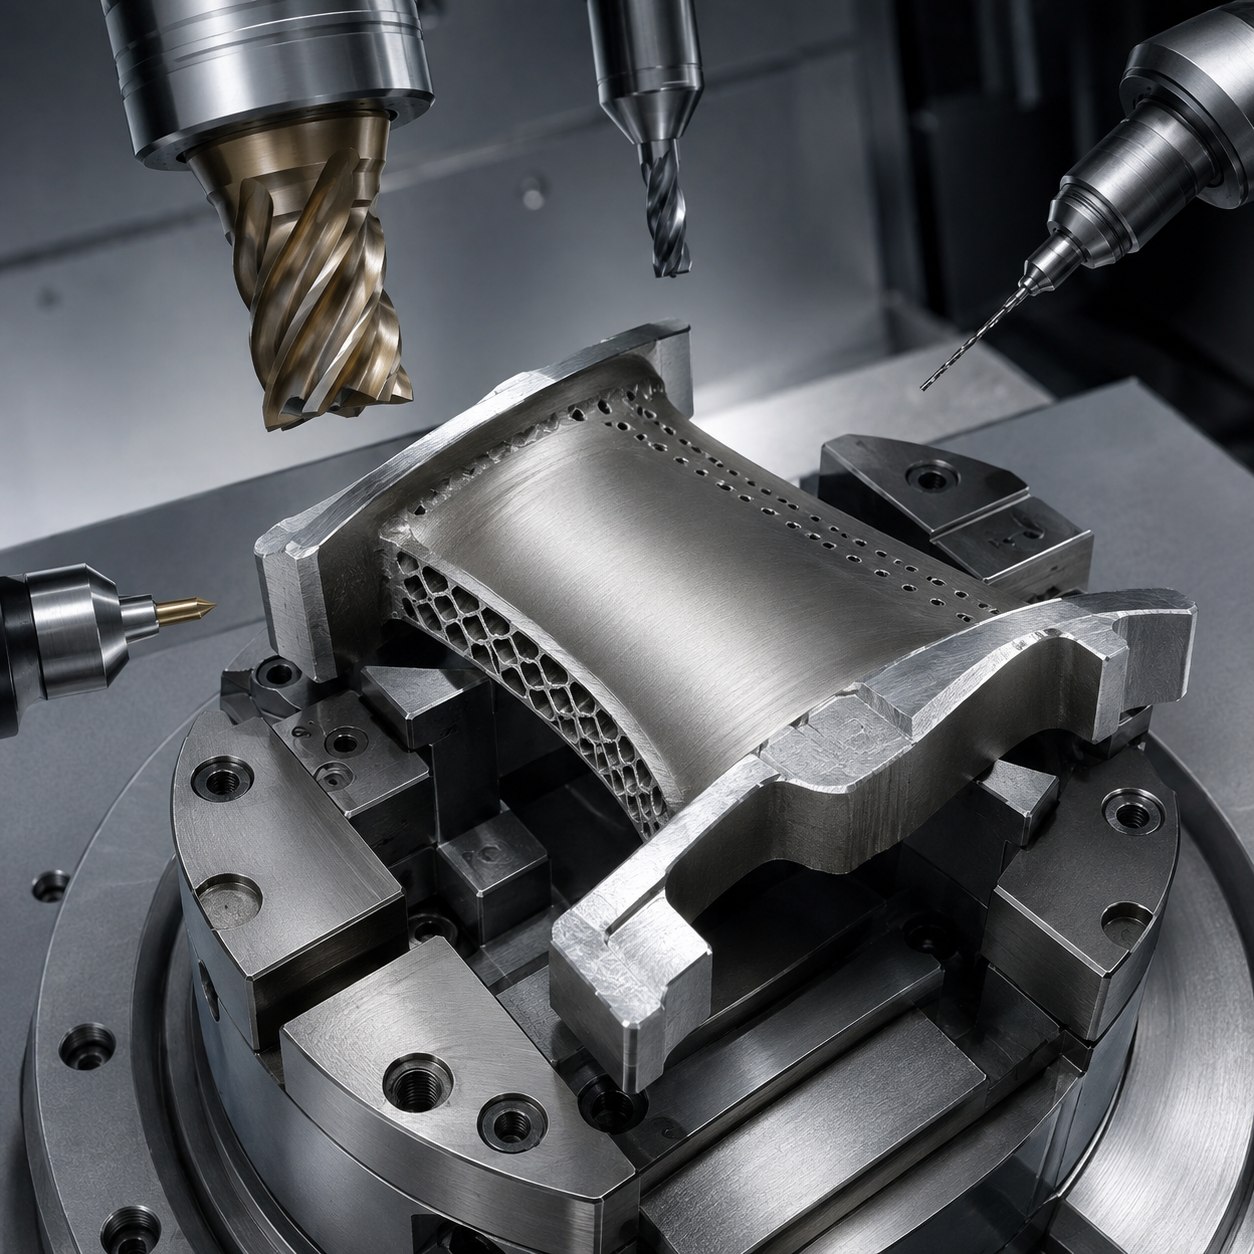
中文: Rene 41涡轮密封弧段蜂窝钎焊槽与薄边配刀
本案例从薄羽边失效风险反推配刀:蜂窝槽中稳定的刀路,到了边缘仍可能拉扯材料或吃掉钎焊余量。
蜂窝槽、燃气面与薄羽边刀具
| 图纸特征 | 刀具、刃形与刀柄 | 选择理由与替代方案 |
|---|---|---|
| 锻皮与基准台 | Ø32正前角PVD硬质合金肩铣刀,强化微刃口 | 承受断续锻皮,避免负前角刀产生高热。 |
| 蜂窝钎焊槽 | Ø10五刃AlTiN变螺旋粗刀,加Ø6缩颈精刀 | 分开控制去除率、角部可达性和钎焊余量。 |
| 弧形燃气面 | Ø12 AlTiN硬质合金桶形刀,热缩刀柄 | 大等效半径减少走刀;不选易挠曲的长小球刀。 |
| 薄羽边 | Ø4锋利圆角硬质合金刀,两侧交替轻切 | 平衡薄边受力并保留受控余量。 |
| 斜冷却孔 | 硬质合金点钻加Ø1.2涂层微钻,五轴短导向 | 防止滑移和入口硬化,不使用停顿式深啄钻。 |
3+2开粗到五轴桶形刀精修
蜂窝槽采用3+2定轴开粗并保留0.30 mm钎焊余量,燃气面用五轴桶形刀连续精修;薄羽边使用可拆支撑巢并两侧交替轻切,最后微钻冷却孔。
Rene 41硬化层与分钟寿命门控
Rene 41一旦擦削就会形成硬化层,因此径向吃刀量保持恒定,高压冷却液对准切削刃下方。粗刀和桶形刀按实际切削分钟管理;主轴负载、残留波峰或薄边拉扯任一趋势上升即停刀。
型面、钎焊余量和冷却孔复核
蓝光扫描比对燃气面轮廓,CMM核对基准台和薄羽边余量,内窥镜检查斜冷却孔出口。蜂窝钎焊槽保留0.30 ±0.03 mm,涂层前型面粗糙度目标Ra 1.6 µm。
密封弧段加工问答
燃气面为何选桶形刀而不是长球刀?
桶形刀的大等效半径减少走刀次数和挠曲,同时保持五轴接触点可控。
Ø1.2微钻什么时候换?
按推力和孔出口趋势提前换刀;磨钝后继续钻会在入口制造硬化层。
薄羽边为什么需要可拆支撑巢?
支撑把弯曲风险转化为轻切削问题,使两侧交替刀路可重复。


