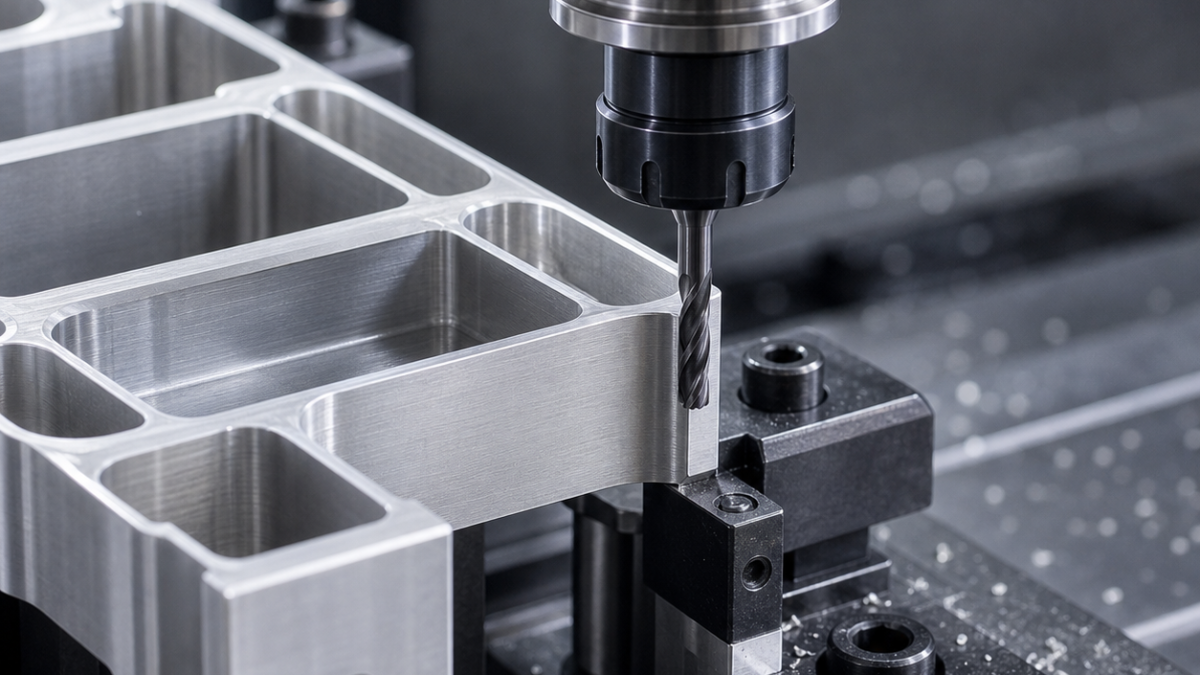
This is a hypothetical drawing-based tooling guide, not a claim about a customer project.
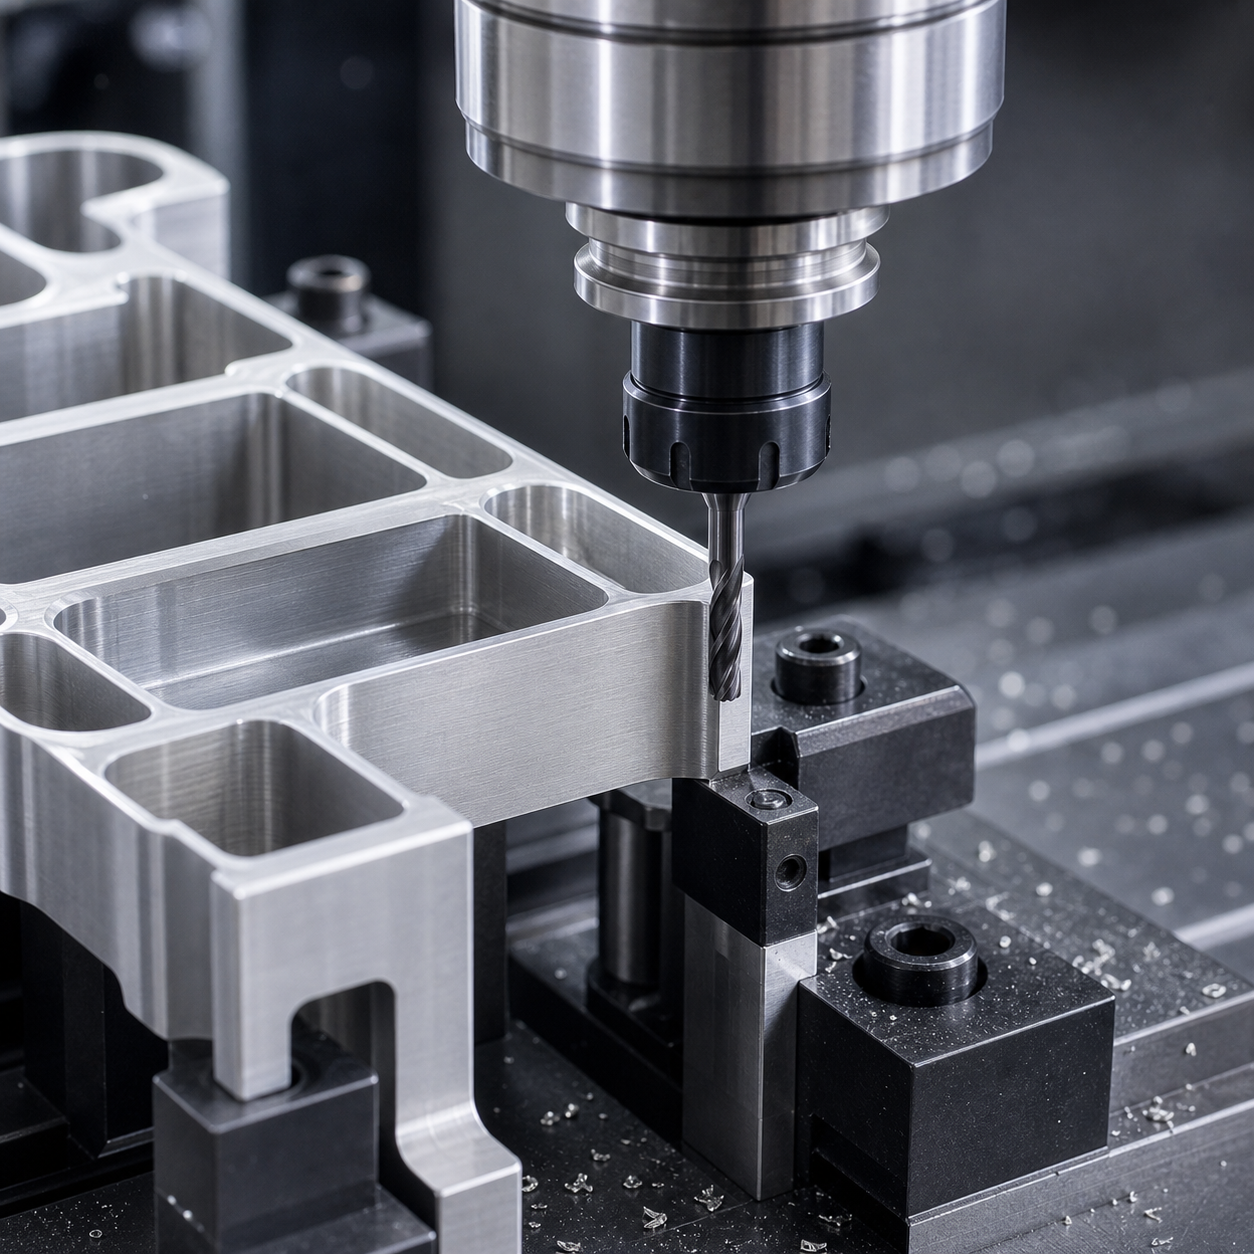
中文: 薄壁 CNC 铣削毛刺控制:刀具、支撑与精加工顺序
薄壁毛刺首先是刚性和切削方向问题,不是后续去毛刺问题。从图纸提取壁厚、自由边长度、内圆角、根部支撑、破口方向和允许倒钝。假想6061框架壁厚0.8 mm、R1.5内角、边缘0.10–0.20 mm,最后侧壁切削力必须指向支撑区。
把图纸转成支撑地图
每道工序将边缘标记为完全支撑、部分支撑或自由。长侧壁粗铣时保留工艺筋或连接片,根部和壁厚稳定后再去除。真空板能支撑广面薄板,却不能阻止高壁呼吸式变形,仍需局部背衬或分深度。
粗精刃口分开
铝合金型腔用10 mm三刃抛光圆角硬质合金刀粗铣,大螺旋正前角,无涂层或按粘附风险选ZrN/DLC,配低跳动热缩或精密夹头。6 mm三刃避空颈刀半精,4–6 mm专用锋利刀最终精铣。已磨损粗刀的刃口圆弧会推挤薄唇,不得担任末刀。
按正确顺序释放材料
先开中心型腔,让周边余料承载;两侧和深度带交替切削,平衡径向力和应力释放。图纸允许时留0.15–0.25 mm均匀精加工余量,先精根部、后处理自由边,连接片用低力开槽路径去除。反复空走刀会在回弹壁面上擦削。
控制槽口和交叉处毛刺
尽量选顺铣,使最终切屑向有支撑材料退出。隐藏槽口用小型反向倒角刀,图纸指定边用45°硬质合金倒角刀。满槽容屑要紧,三刃比高齿密刀更安全。气吹或微量润滑在二次涂抹前清屑;手工刮削只在图纸明确允许时使用。
卸夹后才验收
释放前探测壁厚余量,卸夹后测壁厚、直线度和轮廓。放大检查槽出口和交界处边高,同时记录毛刺方向。若夹具内合格、释放后超差,应修正余量平衡和顺序,不能用更大倒角掩盖。
| 特征 | 硬质合金刀具与刀柄 | 决策 |
|---|---|---|
| 型腔粗铣 | 10 mm三刃抛光圆角刀;短刀柄 | 大容屑槽;排除高齿密 |
| 侧壁半精 | 6 mm三刃避空颈刀 | 只保留必要悬伸 |
| 最终侧壁 | 4–6 mm专用锋利精铣刀 | 排除已磨损粗刀 |
| 隐藏出口 | 小型反向倒角刀 | 排除手工挑刺 |
| 规定边缘 | 45°硬质合金倒角刀 | 得到可测边缘 |
Related cases: thin-wall aluminum frame; 6061 electronics housing; vacuum fixturing.
FAQ
为什么不能等最后统一去毛刺? 毛刺可能是薄壁让刀的表象,去掉它也不能恢复轮廓。
薄壁是否必须降进给? 不是。进给过低会擦削,应先减小径向吃刀并增加支撑。
什么时候去工艺连接? 根部和壁厚稳定后,以低力路径去除,然后终检。


