Related tooling references: PPSU Sterilization Tray Latch Rail CNC Tool Selection for Snap Hooks and Drain Slots and H13 Hot Runner Nozzle Tip CNC Tool Selection for Conical Gate Seat and Spiral Heater Groove.
中文: AZ31B镁合金相机散热外壳薄散热片与镜头凸台配刀
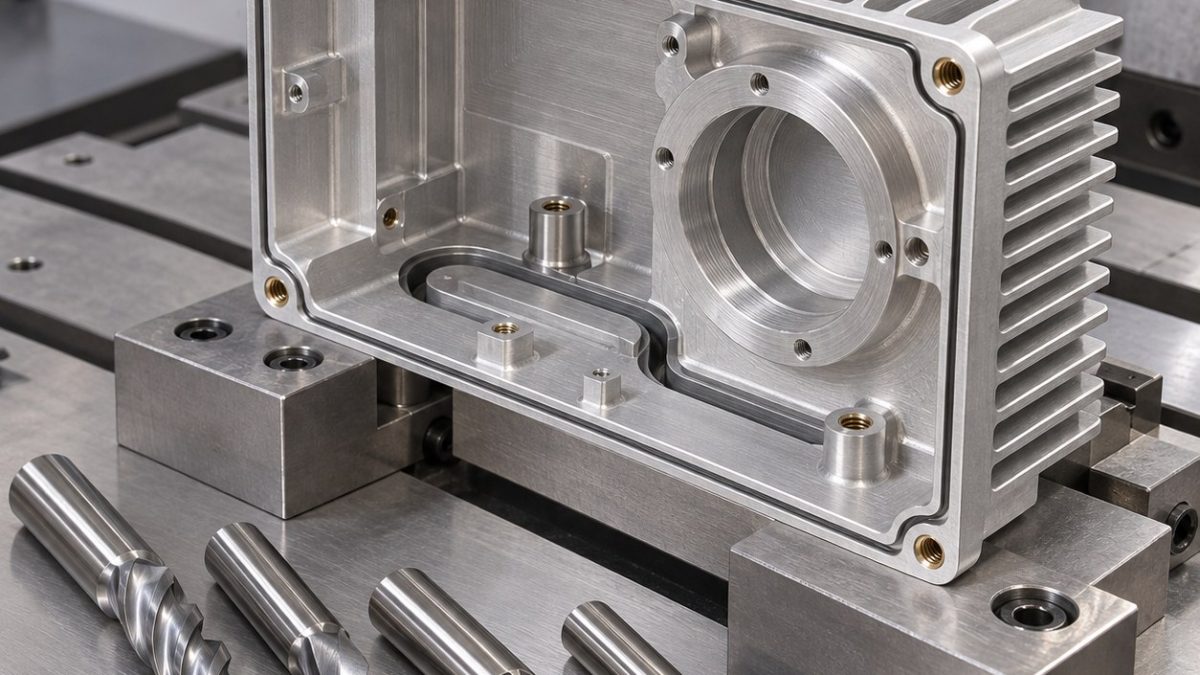
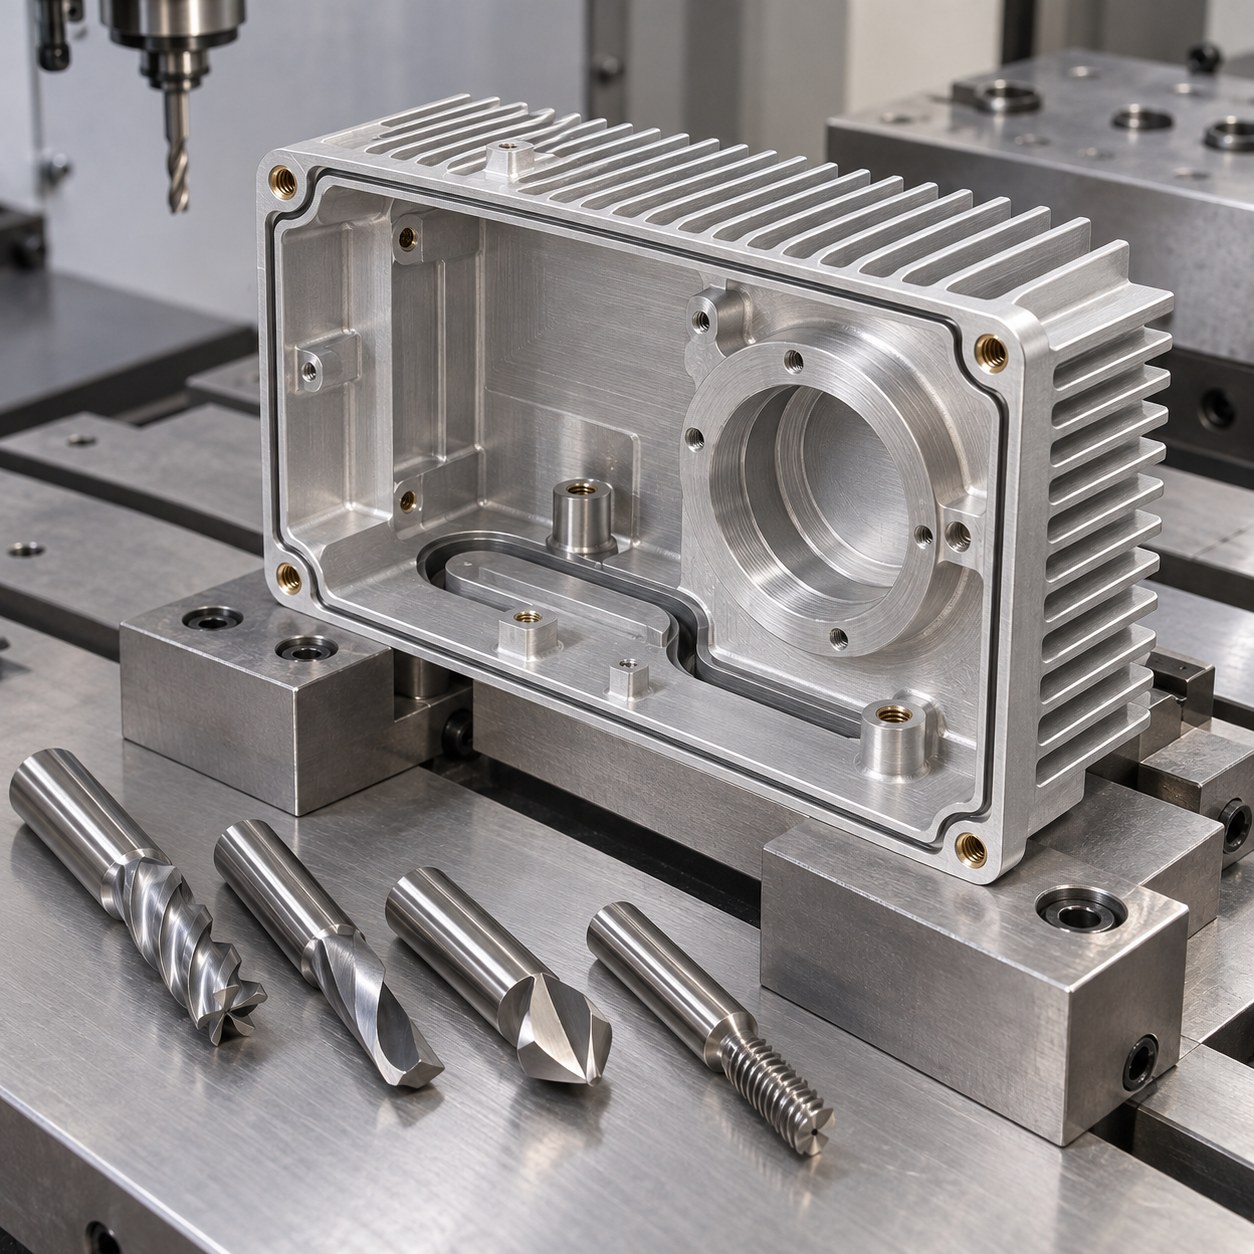
这个AZ31B相机外壳案例回答如何加工薄镁合金散热片、镜头凸台腔和内部线缆槽,同时避免发热和不安全积屑。刀具以锋利干切和可预测排屑为核心。
镁合金外壳特征与刀具选择
| 特征 | 刀具与刀柄 | 安全与质量原因 |
|---|---|---|
| 薄散热片 | 4 mm锋利无涂层高螺旋硬质合金刀 | 锋利无涂层刃口降热;涂层粗刀容易摩擦镁合金。 |
| 镜头凸台腔 | 8 mm三刃硬质合金粗刀,6 mm圆角精刀 | 高效去料并保持光学凸台圆度。 |
| 线缆槽 | 3 mm单刃硬质合金槽刀 | 大排屑槽让干屑及时排出,不堵槽。 |
| 密封槽 | 1.5 mm抛光硬质合金槽刀 | 槽底干净,不撕裂软合金。 |
| 螺纹嵌件孔 | 硬质合金钻和螺纹铣刀,干式气流排屑 | 螺纹铣避免堵屑并能调整嵌件配合。 |
薄散热片加工顺序
趁外壳刚性完整时先加工镜头凸台和内部安装垫,再切线缆槽和密封槽。散热片保留支撑余量粗加工,随后交替精修,最后释放外壁。
AZ31B切屑和热量控制
镁合金要求严格干式切屑管理。采用锋利无涂层硬质合金、气流排屑、切屑收集,散热片根部不允许停顿。出现积屑瘤或深色切屑时,表面失效前就换刀。
外壳检测方案
检测镜头凸台同轴度、散热片高度、密封槽深、嵌件螺纹配合、线缆槽毛刺,以及松夹后的外壳平面度。
镁合金配刀问答
AZ31B为什么用无涂层硬质合金?
锋利无涂层刃口切削更冷,减少镁合金摩擦。
什么情况必须停机?
切屑堆积、切屑变深色或散热片根部积屑瘤。
为什么释放外壁前先精修散热片?
支撑余量能防止薄片和外壳壁翘曲。


