Related tooling references: AZ31B Magnesium Camera Heat Sink Housing CNC Tool Selection for Thin Cooling Fins and Lens Boss Pocket and Tungsten Heavy Alloy Collimator Insert CNC Tool Selection for Stepped Slit Aperture and Dovetail Rail.
中文: Inconel 718涡轮油喷嘴环斜喷孔与扇形腔配刀
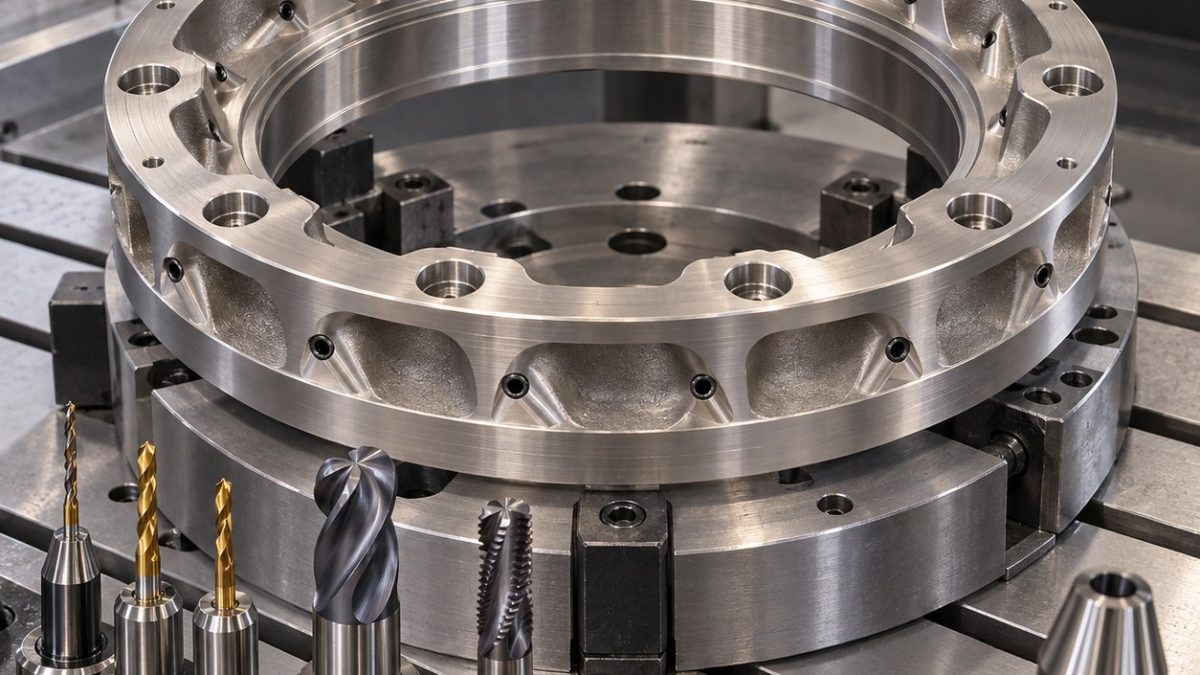
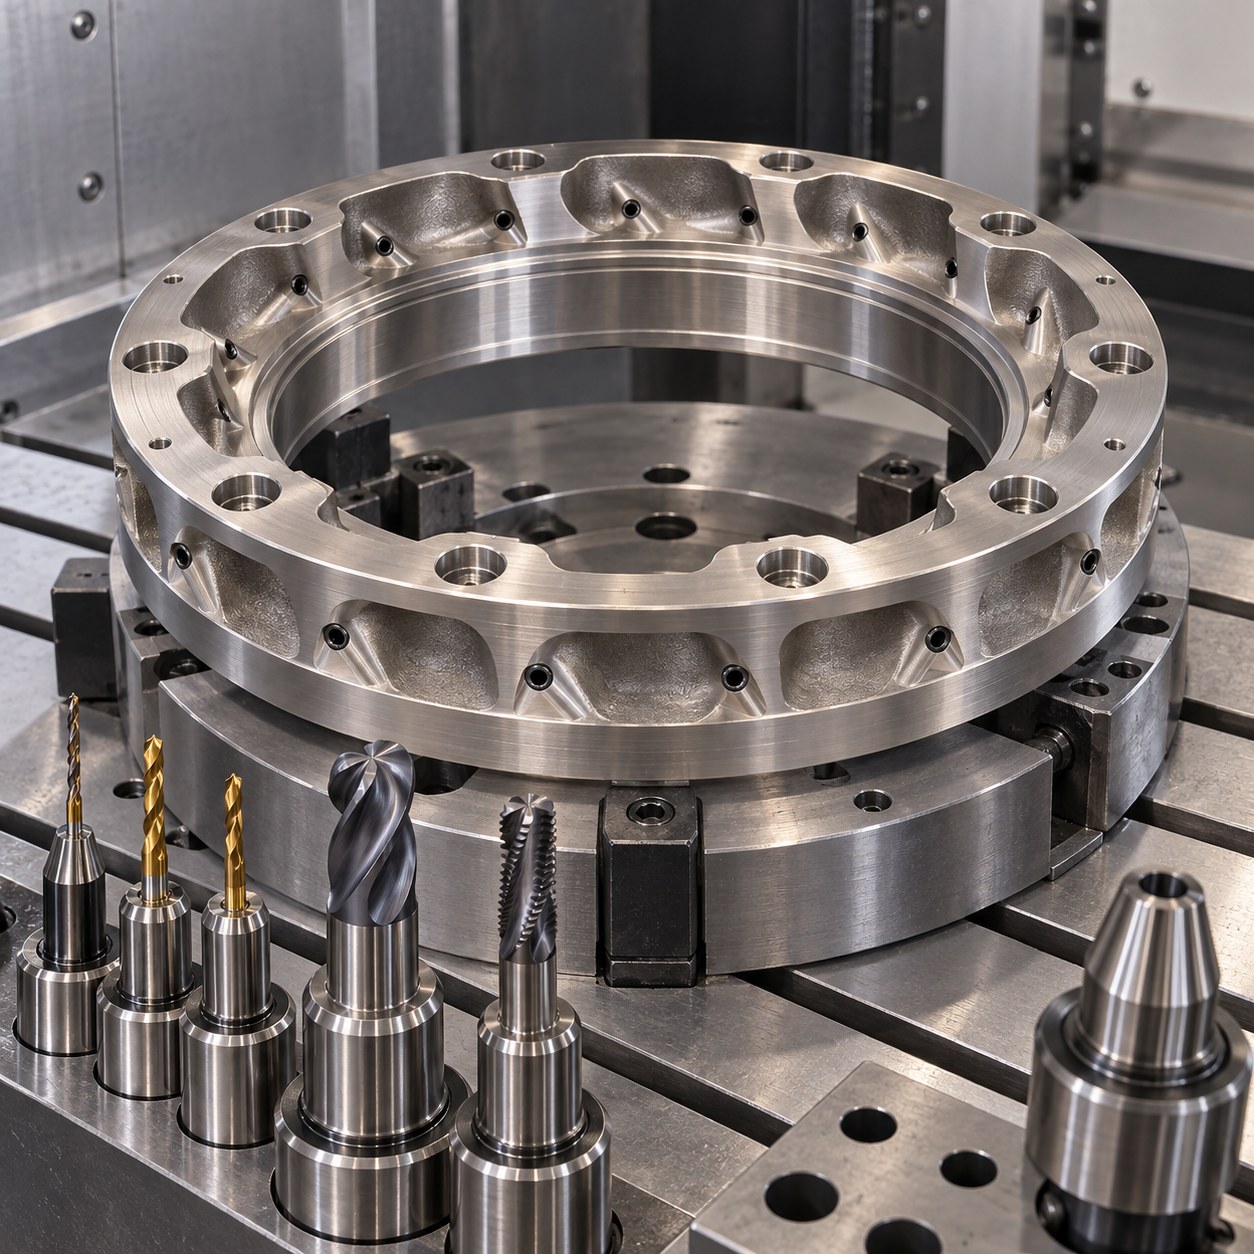
这个Inconel 718喷嘴环案例回答环形图纸如何配刀:斜向油孔、扇形减重腔和密封带同时存在。关键不只是孔径,而是避免加工硬化毛刺堵塞油流。
环形图纸特征到刀具
| 图纸特征 | 刀具与刀柄 | 选择原因 |
|---|---|---|
| 斜向微油孔 | 0.7 mm TiAlN硬质合金钻,导套和啄钻循环 | 防止曲面入口跑偏;EDM因油孔重铸层被放弃。 |
| 扇形减重腔 | 6 mm变螺旋涂层粗刀和4 mm球刀精修 | 兼顾去料效率和腔根顺滑,不让刀具摩擦。 |
| 内密封带 | 12 mm带修光刃立铣刀,液压刀柄 | 在高热粗加工结束后精修密封带。 |
| 螺栓沉孔 | 硬质合金钻、导向沉孔刀、90度倒角刀 | 把座面控制与喷孔毛刺控制分开。 |
| 螺纹油口 | 单齿硬质合金螺纹铣刀 | 避免镍基合金攻丝堵屑。 |
转台加工顺序
环件用转台夹具定位,先轻扫基准面,扇形腔对称粗铣,密封带留到低热量精修。斜孔在腔体应力释放后加工,但要赶在最终去毛刺通道丢失前完成。
镍基合金毛刺和寿命控制
Inconel 718最怕摩擦。涂层硬质合金、短啄钻、高压冷却、热缩刀柄和保守寿命限制让刃口保持切削。出口毛刺颜色和针规拖滞触发换刀。
油路检测方案
检测包括油孔针规进入、内窥镜复查、密封带圆度、沉孔座面和整圈简单流量均衡检查。
Inconel喷嘴问答
为什么扇形腔粗加工后再钻斜油孔?
开腔先释放局部应力,但此时仍保留足够去毛刺通道。
Inconel 718最先磨损什么?
微钻出口刃口和腔根处摩擦的精修刀。
为什么用转台夹具?
保持喷孔角度和环形基准一致,避免重复装夹。


