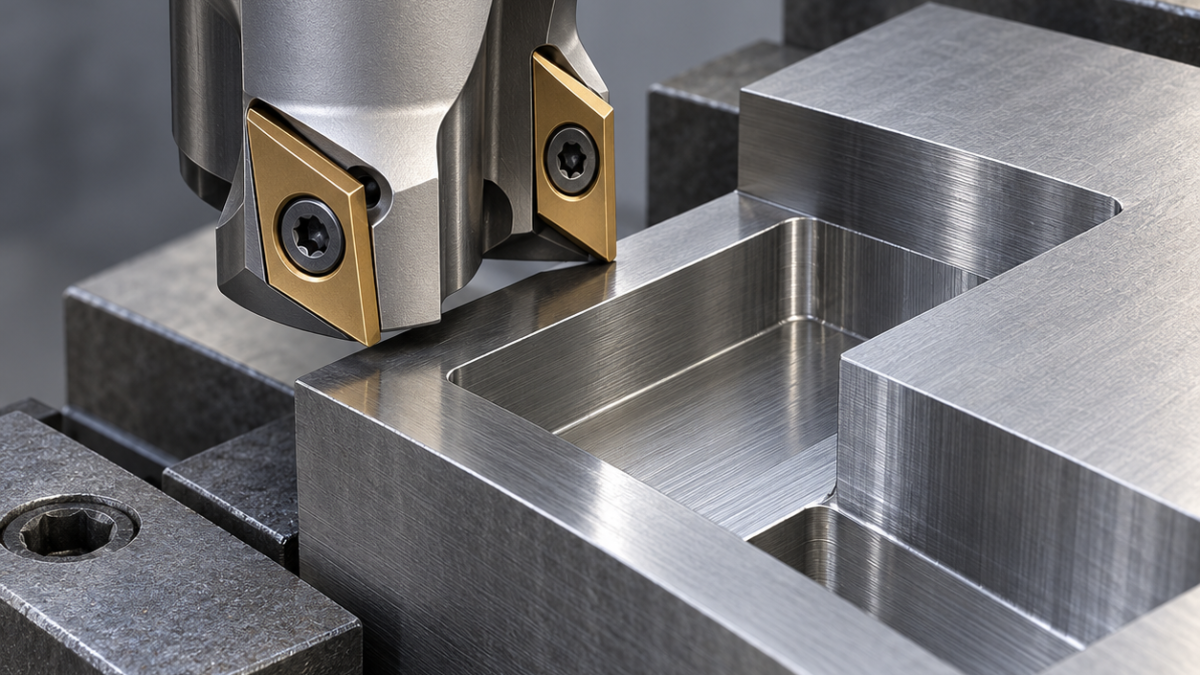
Русский: APMT1135 для фрезерования узких карманов
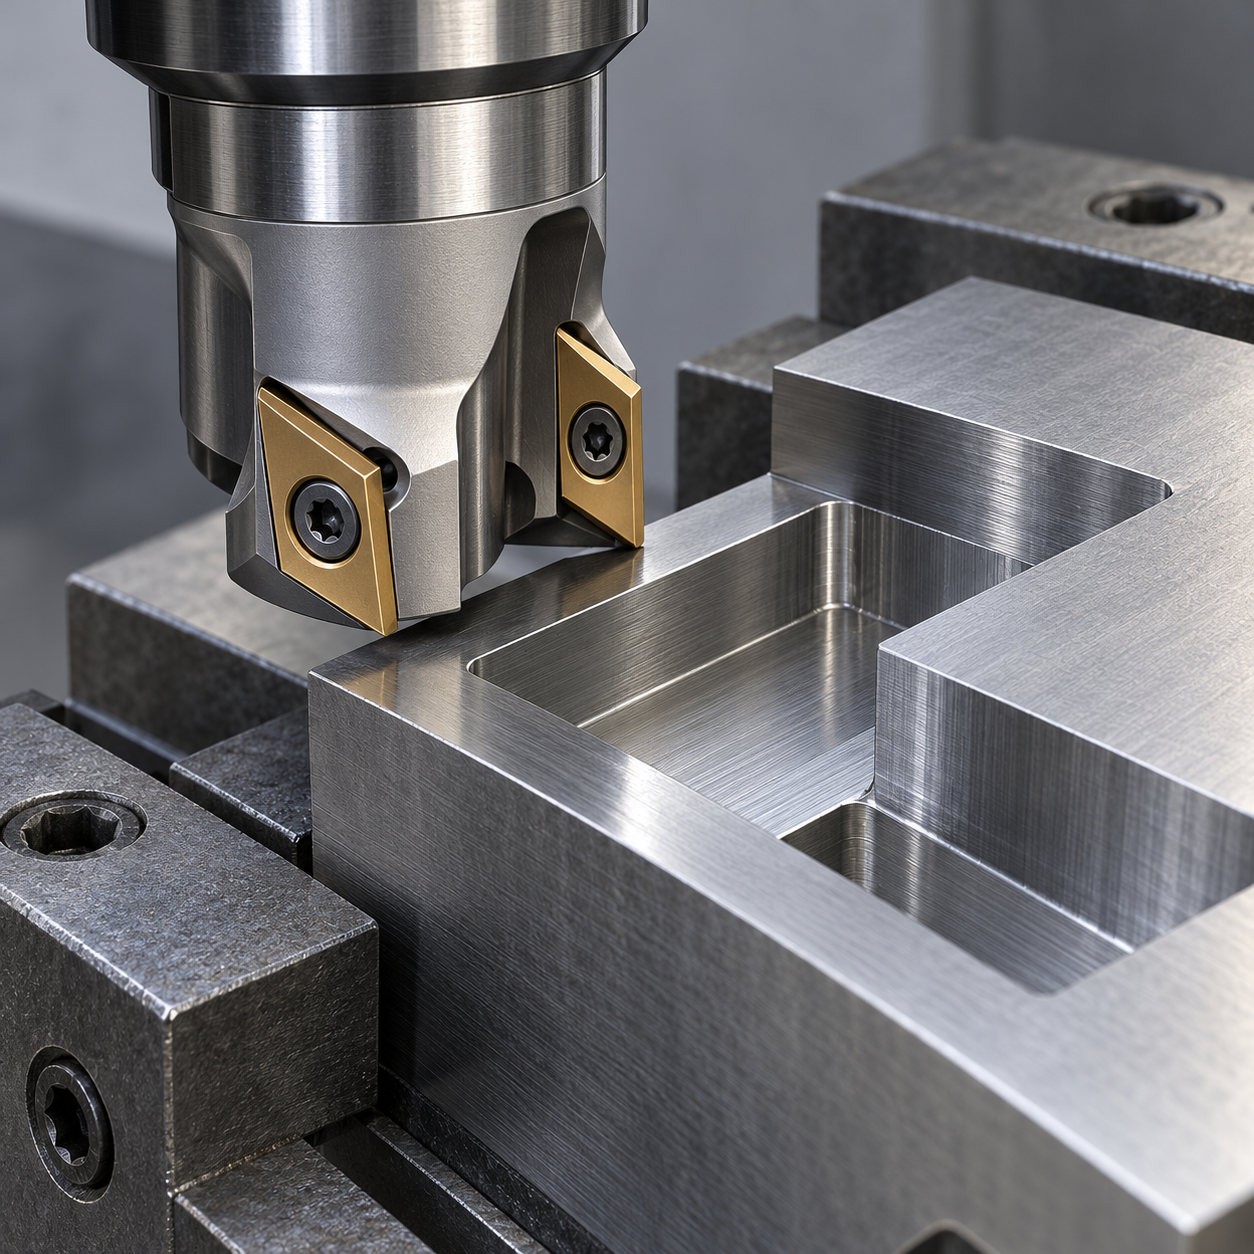
Пластину APMT1135 для малой корпусной фрезы выбирают по посадочному месту и условиям удаления стружки. Сменная кромка удобна на черновой операции, но сама маркировка не разрешает осевое врезание. Разберём условный прижим из нормализованной среднеуглеродистой стали: открытый карман шириной 28 мм, глубиной 12 мм и с углами R4. Предлагаемый Ø16 с двумя зубьями снимает основной припуск, а не формирует всю геометрию детали.
Почему не брать наибольший проходящий диаметр
Фреза Ø25 помещается в проём, однако почти не оставляет места для дугового входа. У Ø16 больше свободы движения, но радиус 8 мм исключает получение R4. По условному чертежу ширина задана ±0,03 мм, дно Ra 3,2 мкм, притупление 0,3 мм. Обозначение корпуса 300R полезно при поиске, но совместимость подтверждают полный код, суффикс пластины, винт и чертёж гнезда.
Какая фреза выполняет каждый элемент
| Элемент | Комплект | Ограничение |
|---|---|---|
| Черновой карман | Ø16, два зуба, APMT1135 со стальной геометрией; вязкий твёрдый сплав с PVD, умеренное округление кромки, короткая боковая фиксация при подходящем хвостовике. | Много зубьев или чрезмерное упрочнение кромки увеличивают риск перегрузки и забивания. |
| Стенки и R4 | Монолитная фреза Ø6, четыре зуба, мелкозернистый сплав с покрытием для стали. | Сначала выбрать остаток в углах, затем пройти чистовой контур. |
| Дно | Чистая индексированная кромка, проверка торцевого биения, лёгкий проход. | Высокий зуб нельзя исправить увеличением глубины; при необходимости использовать монолитную фрезу. |
| Кромки | Фасочная фреза Ø6, два зуба, 90°, минимальный вылет. | Фаска выполняется после контроля размера. |
Маршрут без повторного резания стружки
Зажать технологический нижний поясок в поддержанных мягких кулачках, оставив выход открытым. Начинать с открытой стороны и сохранять ограниченный угол контакта. Глубину 12 мм разбить на уровни по допустимой нагрузке корпуса: длина пластины не равна разрешённой глубине. Пробный припуск около 0,20 мм на сторону уточнить после измерения чернового кармана. Вертикальное врезание применять только для явно рассчитанного на него инструмента.
Скорость и подачу брать для конкретного сплава. Пример арифметики: 3000 об/мин × 2 зуба × 0,06 мм/зуб = 360 мм/мин; это не готовый режим. Подача СОЖ должна соответствовать выбранному мокрому или сухому процессу, без случайного охлаждения горячей кромки. Рост нагрузки, сколы и забитая канавка требуют остановки. После смены кромки проверить чистоту гнезда и следы микроперемещения.
Приёмка и частые вопросы
Ширину измеряют у входа и в глубине, конусность — на двух высотах; отдельно проверяют ступеньки дна и R4. Перед калибром удалить заусенцы. Полезны проверки биения оправки и подачи на зуб.
Подойдёт ли любая APMT1135 к 300R? Нет. Совпадение резьбы винта не подтверждает опору пластины и безопасность сборки.
Можно ли отказаться от цельной фрезы? Здесь нельзя: именно она обеспечивает малый внутренний радиус и чистовую геометрию стенок.


