Русский: APKT1604 и APMT1604: выбор для уступов
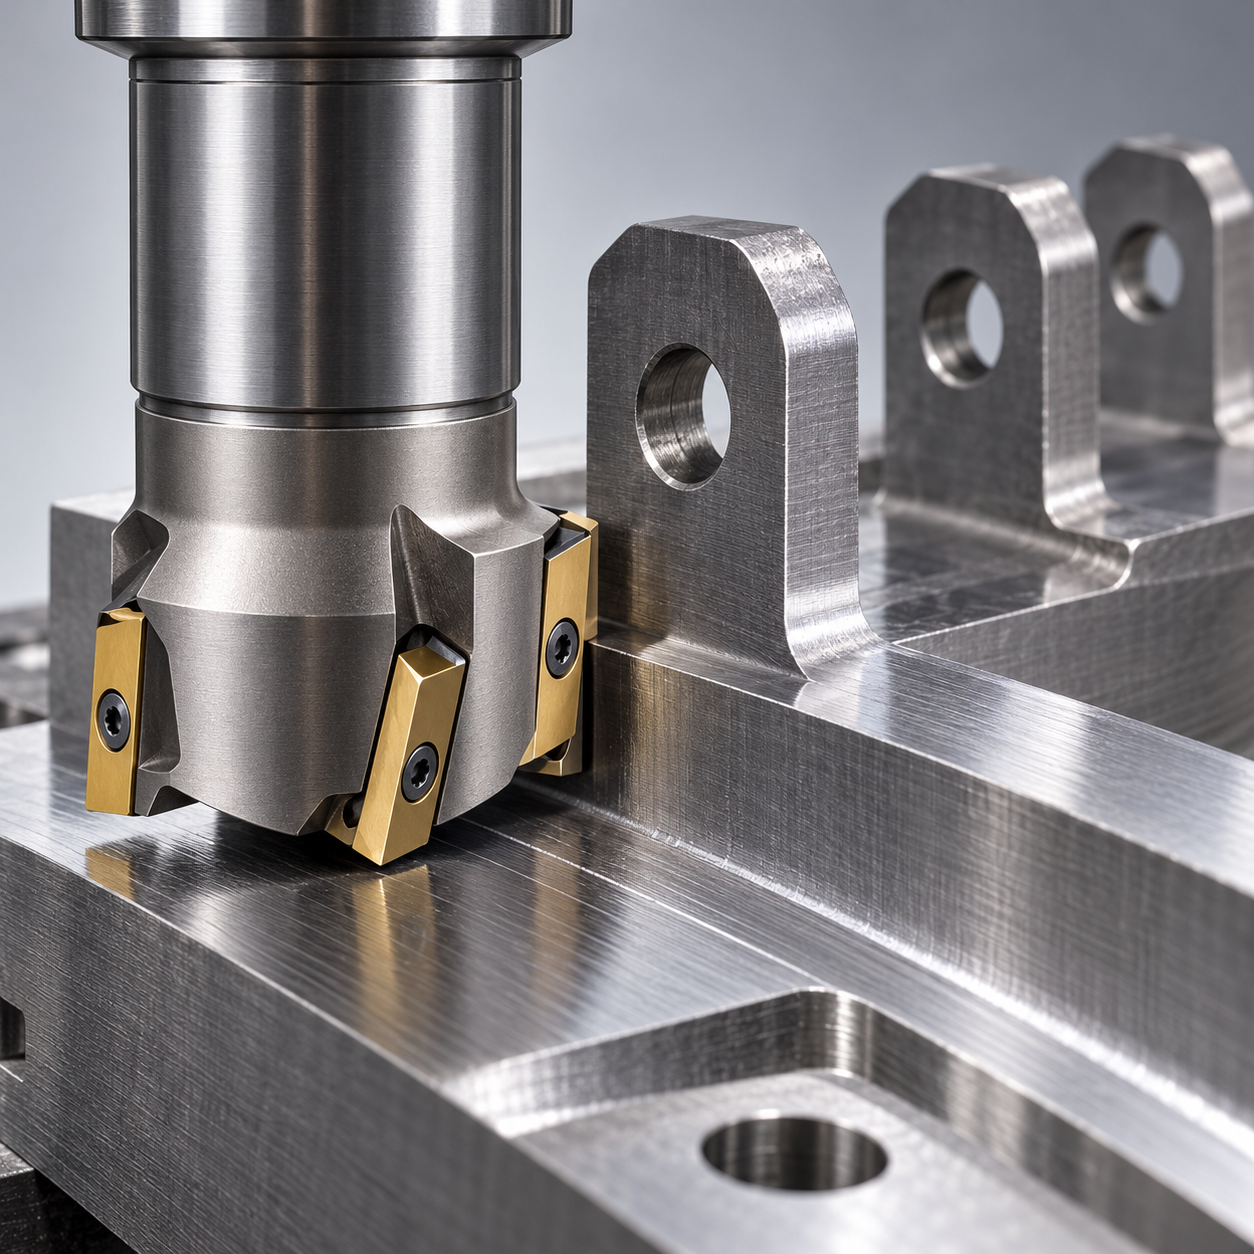
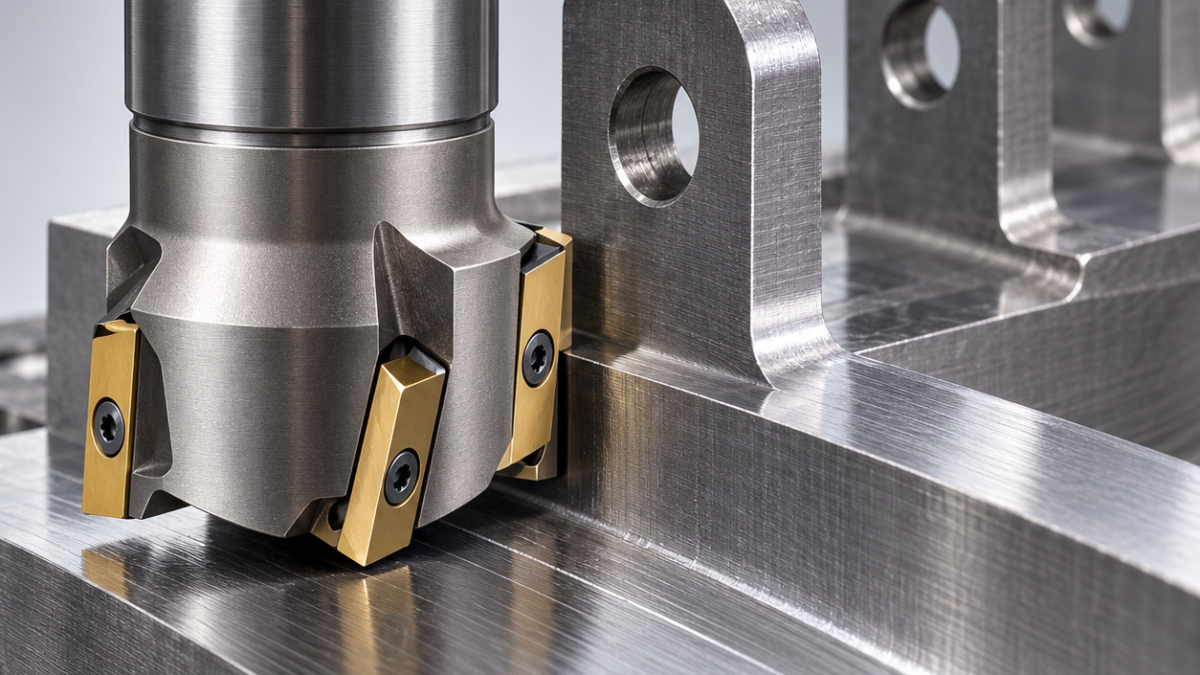
Совпадение «1604» у APKT1604 и APMT1604 не доказывает взаимозаменяемость. Третья буква относится к классу допусков, а не к марке твёрдого сплава. В условном примере обрабатывается кронштейн из стали 4140 твёрдостью 28–32 HRC: три раздельных выступа образуют уступ высотой 7 мм. При каждом промежутке зуб выходит из металла и снова получает удар.
Проверка замены до установки в корпус
Сначала сверяют опоры, толщину, отверстие, винт, профиль и направление резания. Затем читают полный суффикс геометрии: одинаковый сокращённый код не определяет передний угол и подготовку кромки. Последним выбирают сочетание вязкости основы и покрытия. Острая полированная кромка для алюминия здесь уязвима; слишком хрупкая износостойкая марка также может потерять угол ещё до нормального износа.
Распределение инструмента
| Участок | Решение | Отказ от альтернативы |
|---|---|---|
| Прерывистая черновая обработка | Корпус Ø25 на три зуба, одобренный под APKT1604; вязкий карбид с PVD, среднеположительная геометрия и умеренное упрочнение кромки, короткая боковая фиксация. | Плотный шаг и очень острый край повышают чувствительность к ударам. |
| Корень уступа не более R0,8 | Радиус пластины ≤0,8, проверенная рабочая длина и осевая способность корпуса; небольшой чистовой припуск. | Усиление за счёт большого радиуса нарушит зазор сопряжения. |
| Местные выборки | Цельная фреза Ø8, четыре зуба, мелкозернистый сплав с покрытием. | Большой корпус не проходит без повреждения выступов. |
| Выходные кромки | Фасочная фреза Ø8, три зуба, 90°, притупление 0,2 мм после приёмки. | Нельзя произвольно закруглять базовую кромку абразивом. |
Смотреть на повторный вход зуба
Установить опоры непосредственно под выступами, базировать по нижней плоскости. Начать плавным входом снаружи и пробным радиальным припуском 0,15 мм. В CAM проверить каждый вход после разрыва: малая средняя мощность не исключает пикового удара. Три площадки закончить одинаковым направлением и равномерным припуском, без выдержки на конце. Глубина 7 мм должна укладываться в предел именно собранного инструмента.
Режим и охлаждение назначают по выбранной марке. Не менять одновременно траекторию, сплав и подачу СОЖ. Фотографии одной кромки после коротких проб помогают отличить локальный скол от равномерного износа. Повреждённое гнездо сначала ремонтируют; винты затягивают только моментом, установленным изготовителем.
Критерии проверки и вопросы
Предполагаемые требования: высота ±0,02 мм, общая плоскостность трёх контактных полос 0,03 мм, Ra 1,6 мкм. Проверять после снятия усилия зажима, включая крайние выступы и радиус сопряжения. Дополнительно полезны анализ износа и проверка жёсткости при вибрации.
Класс K всегда лучше M? Нет: класс точности не является универсальной оценкой стойкости.
Можно смешать пластины в одной фрезе? Без согласования с изготовителем нельзя: разброс высоты и формы переносит нагрузку на отдельный зуб.


