This is a hypothetical tooling decision guide, not a claim about a customer project or verified production result.
Русский: Малое биение оправки для твердосплавной фрезы: замер и коррекция
Малое биение подтверждает не каталог, а собранный инструмент при рабочем вылете и чистом конусе. У четырехзубой фрезы эксцентриситет перегружает одну кромку и ухудшает ресурс и стенку.
Баланс ошибок до режущей кромки
Из чертежа берут диаметр, длину резания, доступ и шероховатость. Сначала проверяют шпиндель контрольной оправкой, затем конус, патрон, цангу и хвостовик.
Патрон под элемент чертежа
Для черновой фрезы 12 мм важны захват и сопротивление вытягиванию: термопатрон или силовой патрон. Для фрезы 3 мм нужен точный гидропатрон либо короткий термопатрон. Высокая стенка требует демпфирования. ER допустим с точной цангой и заданным моментом.
Операция и крепление
| Элемент | Инструмент | Причина |
|---|---|---|
| Карман, фреза 12 мм | 4–5 зубьев; термо- или силовой патрон | Защита от вытягивания |
| Паз 3 мм | 2–3 зуба; точный гидропатрон | Минимальный TIR |
| Высокая стенка | Фреза с шейкой; тонкий гидропатрон | Демпфирование |
| Серийная фаска | 3-зубая фреза; точный ER | Контроль момента |
Замер до изменения режима
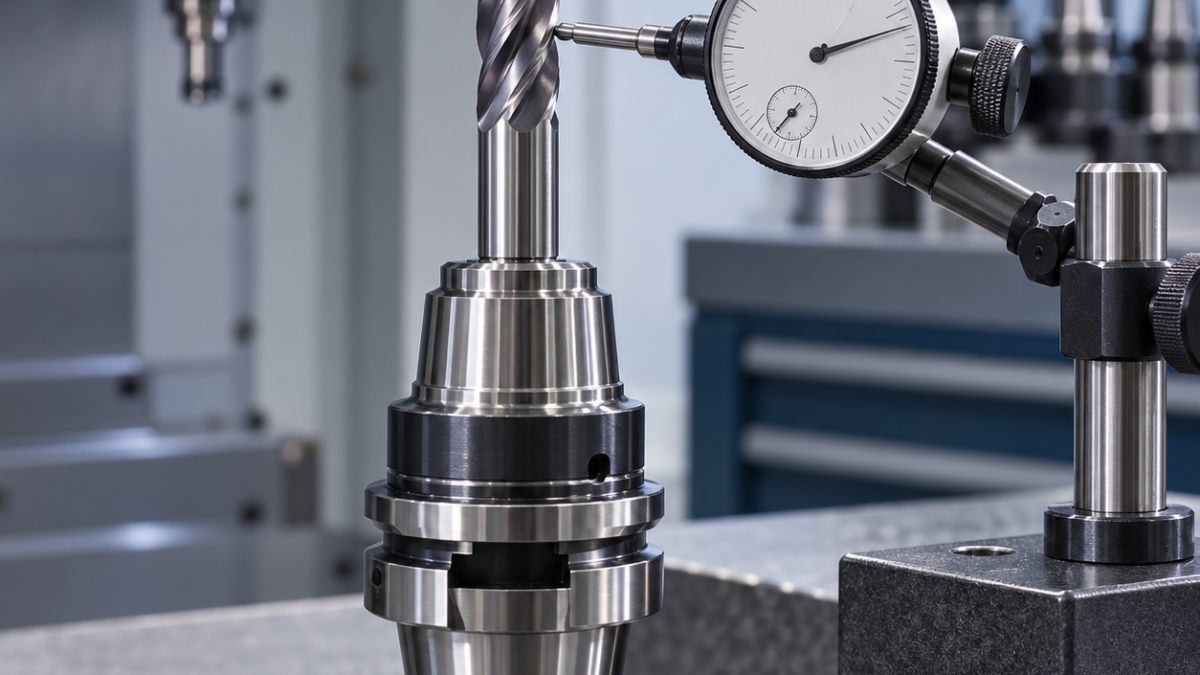
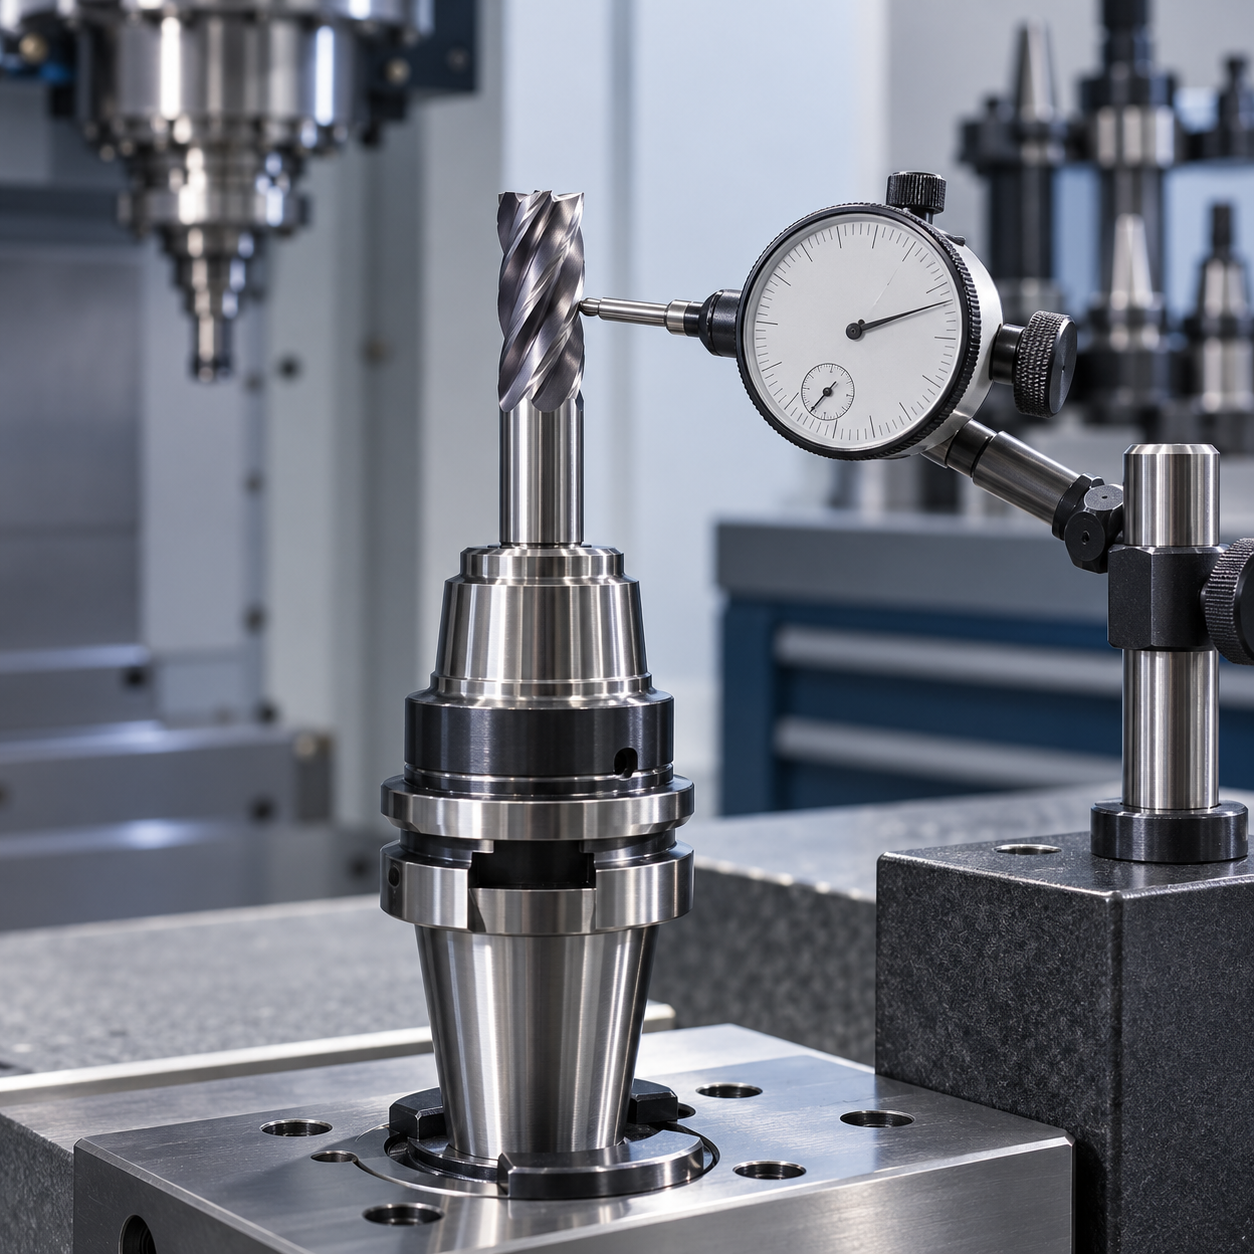
Биение меряют на хвостовике и у режущего диаметра при рабочем вылете индикатором 0,001 мм. Отмечают максимум и повторяют сборку. Балансировка не является измерением биения.
При торцевом фрезеровании дополнительно сравнивают осевое положение установленных кромок, а не только радиальное биение. Пример SEKT1204 для раздельных опорных площадок показывает, как разновысотность пластин и перекрытие проходов влияют на оценку плоскостности даже при точной оправке.
У сборной уступной фрезы соосность хвостовика еще не доказывает одинаковую работу всех вершин по стенке и дну. Пример R390 11T3 для установочного уступа связывает контроль режущих кромок с допустимым радиусом по чертежу и припуском перед чистовым проходом.
Исправление причины
Конус и отверстие чистят без абразива, поврежденные цанги меняют, вылет сокращают первым. Если максимум следует за фрезой, проверяют хвостовик; если за патроном — изолируют его; общий угол у разных патронов указывает на шпиндель.
Если после очистки одна пластина старой фрезы снова выступает выше остальных, сначала проверяют геометрию гнезда, опору и прижим. Пример подбора TPKN2204 к корпусу фрезы отделяет эти проверки от сравнения треугольной формы: знакомая маркировка не подтверждает правильность посадки.
Related technical cases: Shrink-fit holder stability; micro end-mill selection; carbide cutting parameters.
FAQ
Где измерять? На собранном инструменте при рабочем вылете.
Допустимы ли 0,003 мм? Зависит от диаметра; для микрофрезы это много.
Балансировка исправляет TIR? Нет, она исправляет массу, не орбиту кромок.
Свяжите TIR с волнистостью, износом каждой кромки и размером. Скол одной кромки при повторяемом максимуме указывает на неравную нагрузку.


