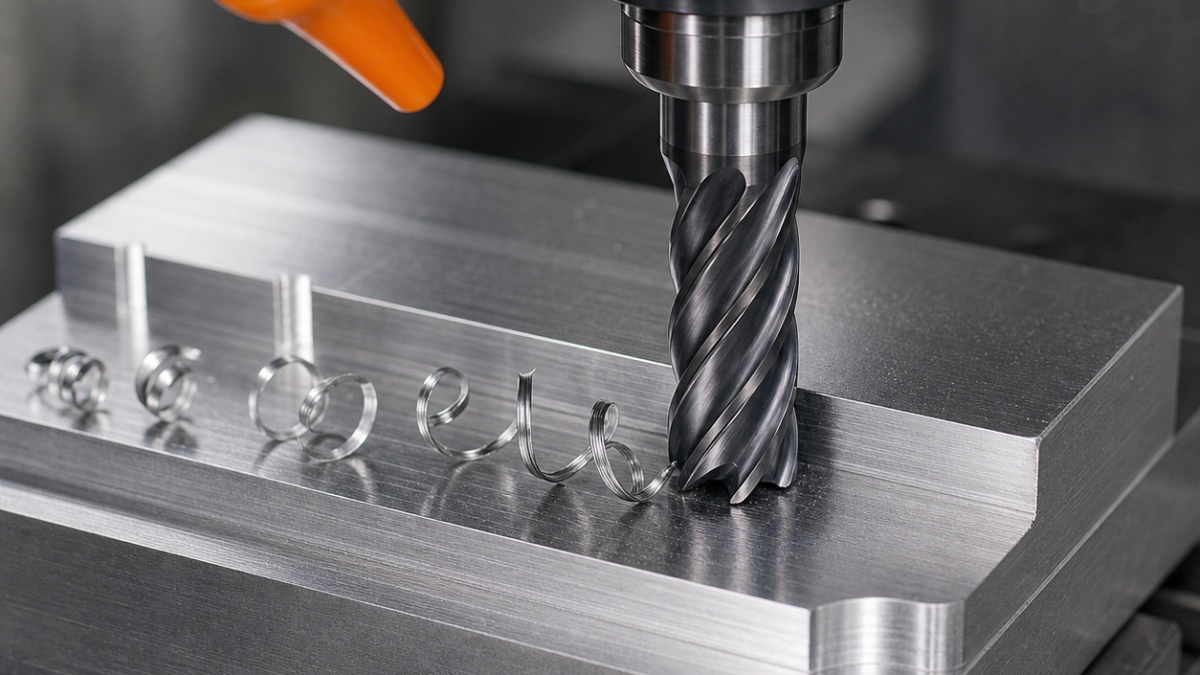
Русский: Подача на зуб при CNC-фрезеровании: толщина стружки и биение
fz=подача/(обороты×рабочие зубья), но арифметика не описывает всю стружку. При малом радиальном зацеплении максимальная толщина меньше; при биении один зуб берет больше; на рампе нагрузка различна. Цель — повторяемая стружка толще округления кромки, но в пределах ее прочности.
Разделить заданную fz и реальную толщину
Считайте режущие зубья, проверьте единицы и подачу центра на дуге. Фреза 10 мм, четыре зуба, 8000 об/мин и 960 мм/мин дает 0,030 мм/зуб. При ae=0,5 мм нужна поправка на утонение; при биении 8 мкм один зуб несет значительную долю малого номинального слоя.
Для небольшой сборной фрезы сначала уточняют эффективное число зубьев и свободный объем для стружки в кармане. В примере выбора APMT1135 для узкой полости подача связана с диаметром корпуса, посадкой пластин и отдельной фрезой для чистовой обработки углов.
| Условие | Действие с fz | Выбор инструмента | Признак |
|---|---|---|---|
| Полный паз | Без компенсации; снижение на вход и эвакуацию | Меньше зубьев для алюминия, прочные четыре для стали | Забивание, нагрузка, заусенец |
| Черновая ae=5–10%D | Одна компенсация и постоянное зацепление | Радиус, переменная спираль, жесткая оправка | Толщина и канавка |
| Чистовая тонкой стенки | Не гнаться за теорией при прогибе | Острая короткая фреза, малое биение | Размер после снятия, волнистость |
| Рампа/отверстие | Коэффициент рампы и торцевая способность | Центрорежущая фреза с СОЖ | Осевая сила, цилиндричность |
Лестница поправок без двойного учета
Возьмите fz и Vc изготовителя, рассчитайте обороты и подачу, один раз компенсируйте утонение, снизьте для входа, вылета, зажима и прерывистости, затем проверьте ускорение. На коротком сегменте станок не всегда достигает команды. Запись команды и факта исключает повторную поправку.
Биение задает минимальную полезную стружку
Измеряйте на установленной кромке. Если TIR составляет заметную часть fz, один зуб трет, другой перегружен. Очистите конус, проверьте цангу, укоротите вылет и поверните инструмент до повышения подачи. Коррекция диаметра не выравнивает зубья. Малой чистовой фрезе нужна лучшая оправка.
Разные критерии для черновой и чистовой
В черновой следите за нагрузкой, отводом, износом и стабильностью. В чистовой измеряйте размер, освобождение стенки, Ra и заусенец; малая fz должна сохранять резание. Тонкие элементы проверяют после снятия. Отклоните настройку, если звук лучше, но износ одного зуба, конусность или заусенец хуже.
Related: cutting-parameter selection workflow; runout measurement and correction; constant-engagement milling.
Вопросы о подаче на зуб
Двойное число зубьев удваивает подачу? Только если место для стружки, мощность и динамика сохраняют fz. Компенсация в полном пазу? Нет. Можно по звуку? Только вместе с нагрузкой, стружкой, биением, износом и деталью.
Проверка направления: fz зависит от направления резания. Сравните нагрузку входа, люфт и возврат стенки в руководстве по попутному и встречному фрезерованию, прежде чем менять только знак в CAM.


