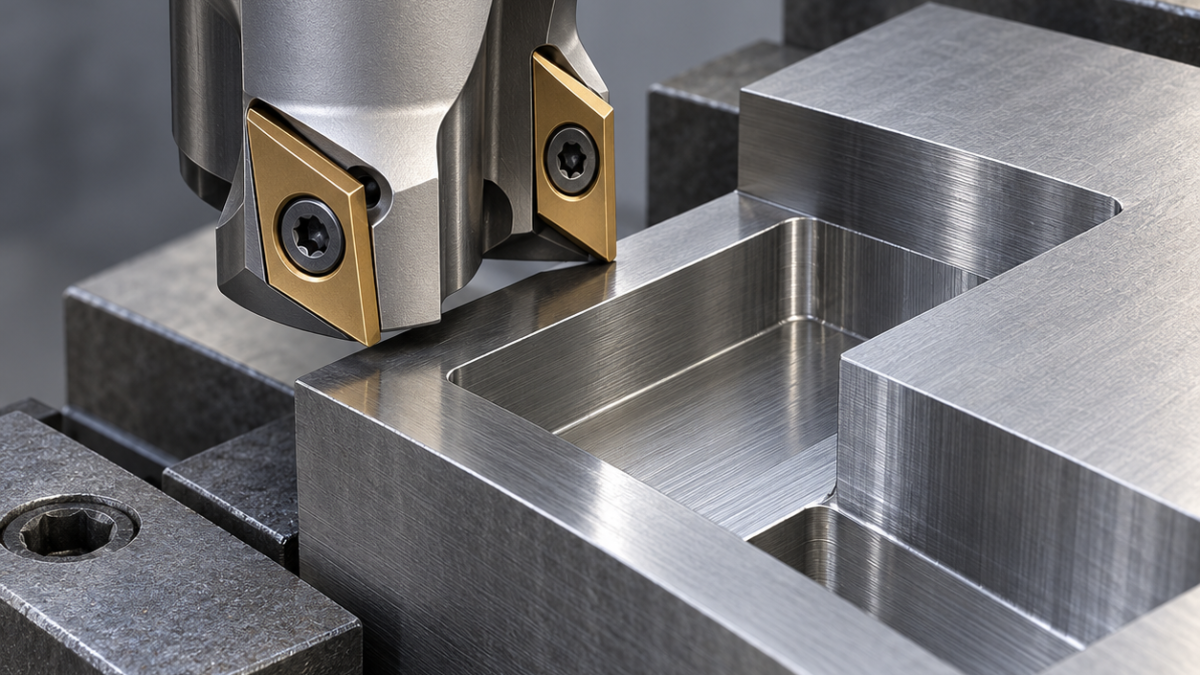
Français: Choisir une plaquette APMT1135 pour fraiser une poche étroite
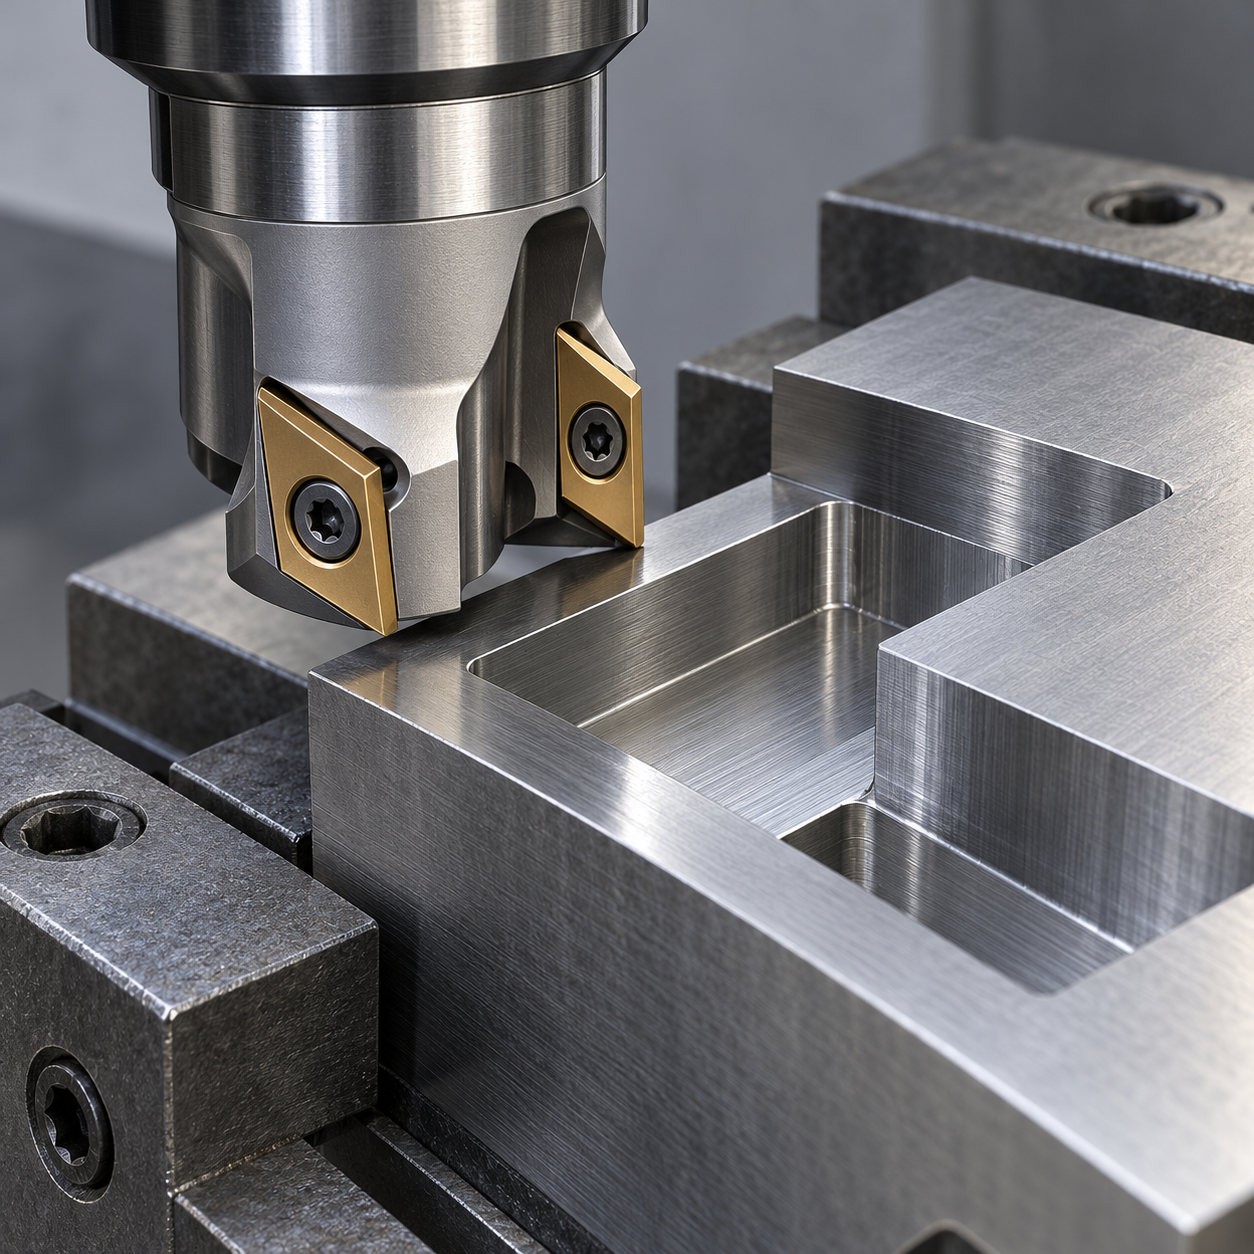
Le choix d’une APMT1135 commence par le logement du porte-outil et la place disponible pour les copeaux. Pour une petite fraise à plaquettes, la rentabilité des arêtes remplaçables ne dispense ni d’une fraise de reprise ni d’un contrôle du fond. Prenons un mors hypothétique en acier au carbone normalisé : poche ouverte de 28 mm, profondeur 12 mm, angles R4. Une fraise Ø16 à deux dents constitue ici une proposition d’ébauche, à valider en essai.
Lire la poche avant la boîte de plaquettes
Le Ø25 passe dans l’ouverture mais réduit fortement la liberté d’entrée. Le Ø16 autorise une approche en arc; en revanche, son rayon ne produit pas les angles R4. Le plan impose aussi une largeur à ±0,03 mm, un fond Ra 3,2 μm et une cassure d’arête de 0,3 mm. Ces exigences justifient plusieurs outils. La mention 300R ou BAP300R ne remplace pas la référence complète du corps, du logement, de la vis et du suffixe de plaquette.
Répartition des opérations
| Élément | Outil retenu | Motif du choix |
|---|---|---|
| Ébauche ouverte | Fraise Ø16 à deux dents, APMT1135 pour acier, carbure tenace revêtu PVD, préparation d’arête modérée; attachement latéral court si prévu sur la queue. | Préserver les goujures plutôt que multiplier les dents ou renforcer excessivement l’arête. |
| Parois et R4 | Fraise monobloc Ø6, quatre dents, carbure fin revêtu pour acier. | Reprendre les angles avant finition afin d’éviter une brusque pleine prise. |
| Fond | Arête indexée propre, contrôle du battement axial, passe de finition maîtrisée. | Une dent haute exige une correction du montage, pas une passe plus profonde. |
| Chanfrein | Fraise carbure Ø6, deux dents, angle 90°, porte-à-faux court. | Intervenir après acceptation de la largeur. |
Évacuer, puis décider de la finition
Des mors doux soutiennent un talon sacrificiel sans fermer la sortie. Entrer par le côté ouvert, limiter l’engagement et usiner la profondeur par niveaux dans les limites du corps. Ne pas confondre longueur de plaquette et profondeur autorisée. Une surépaisseur radiale d’environ 0,20 mm sert de point d’essai; mesurer l’ébauche permet ensuite de définir la finition. La plongée axiale reste interdite si le corps n’est pas explicitement prévu pour elle.
Prendre les données de coupe de la nuance réellement montée. À titre de calcul seulement, 3 000 tr/min, deux dents et 0,06 mm/dent donnent 360 mm/min. Le mode d’arrosage doit rester cohérent avec les recommandations du fabricant: une arrivée intermittente sur une arête chaude favorise les sollicitations thermiques. Surveiller l’empilement des copeaux, l’écaillage et l’évolution de charge; contrôler également les portées après indexation.
Contrôle du mors et questions de remplacement
Après ébavurage, relever la largeur à l’entrée et au fond, la variation selon la hauteur et les marches au plancher. Un tampon qui force sur une bavure ne prouve rien sur la cote. Pour isoler les causes, consulter le contrôle du faux-rond et le réglage de l’avance par dent.
Toutes les APMT1135 vont-elles sur un corps 300R? Non; il faut une correspondance documentée et un appui correct, même si la vis semble convenir.
Pourquoi conserver une fraise monobloc? Elle réalise le petit rayon et les parois finales que le diamètre d’ébauche ne peut pas garantir.


