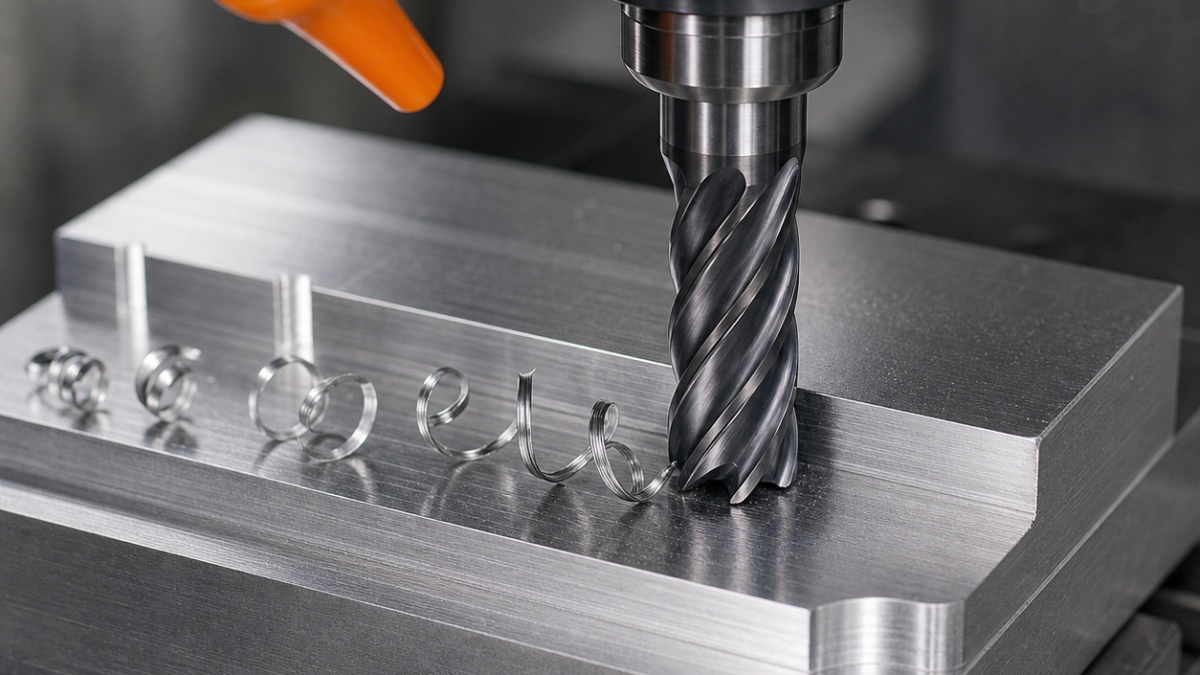
Français: Avance par dent en fraisage CNC : épaisseur, engagement et faux-rond
fz=avance/(tr/min×dents actives), mais ce calcul ne décrit pas tout le copeau. À faible engagement, son épaisseur maximale diminue; avec faux-rond, une dent prend davantage; en rampe, la charge varie. La cible est un copeau répétable, supérieur au rayon d’arête sans dépasser sa résistance.
Séparer fz programmé et épaisseur réelle
Compter les dents coupantes et confirmer unités et avance au centre dans les arcs. Une fraise de 10 mm, quatre dents, 8 000 tr/min et 960 mm/min donne 0,030 mm/dent. À ae=0,5 mm, l’amincissement intervient; avec 8 µm de faux-rond, une dent porte une grande part du petit copeau.
Pour une petite fraise à plaquettes travaillant dans une poche, vérifier le nombre effectif de dents et le volume disponible pour les copeaux. Le cas APMT1135 en poche étroite relie le choix de l’avance au diamètre, à l’assise des plaquettes et à la nécessité d’un outil distinct pour finir les angles.
| Condition | Action sur fz | Choix d'outil | Preuve |
|---|---|---|---|
| Rainure pleine | Pas de compensation; réduire pour entrée et évacuation | Peu de dents pour aluminium, quatre robustes pour acier | Bourrage, charge, bavure |
| Ébauche ae=5–10%D | Compenser une fois, contact constant | Rayon, hélice variable, attachement stable | Épaisseur et entaille |
| Finition paroi mince | Ne pas suivre la théorie si flexion | Outil vif, court, faible faux-rond | Cote libérée, ondulation |
| Rampe/alésage | Facteur de rampe, capacité axiale | Coupe au centre et passage d'arrosage | Poussée et cylindricité |
Échelle de correction sans double compte
Prendre fz et Vc fabricant, calculer vitesse et avance, corriger l’amincissement une seule fois, réduire pour entrée, portée, serrage et interruption, puis vérifier l’accélération. Un segment court n’atteint pas toujours la consigne. Enregistrer commande et résultat évite une seconde correction.
Le faux-rond fixe le copeau minimal
Mesurer sur l’arête montée. Si le TIR représente une part notable de fz, une dent frotte et l’autre surcharge. Nettoyer le cône, vérifier la pince, raccourcir et indexer avant d’augmenter. La correction de diamètre ne répartit pas les charges. Une petite fraise peut exiger un meilleur attachement.
Valider différemment ébauche et finition
En ébauche, suivre charge, évacuation, usure et stabilité. En finition, mesurer cote, libération, Ra et bavure; un fz réduit doit encore couper. Contrôler les parois après desserrage. Rejeter une modification qui améliore le son mais dégrade une dent, la conicité ou la bavure.
Related: cutting-parameter selection workflow; runout measurement and correction; constant-engagement milling.
FAQ avance par dent
Deux fois les dents, deux fois l’avance ? Seulement si espace, puissance et dynamique gardent fz. Compenser en rainure ? Non. Le son suffit ? Non, il complète charge, copeaux, faux-rond, usure et pièce.
Vérifier le sens : fz ne se sépare pas du sens de coupe. Comparer charge d’entrée, jeu et retour de paroi dans le guide avalant et opposition avant de réduire le changement à un signe dans la FAO.


