This is a hypothetical tooling decision guide, not a claim about a customer project or verified production result.
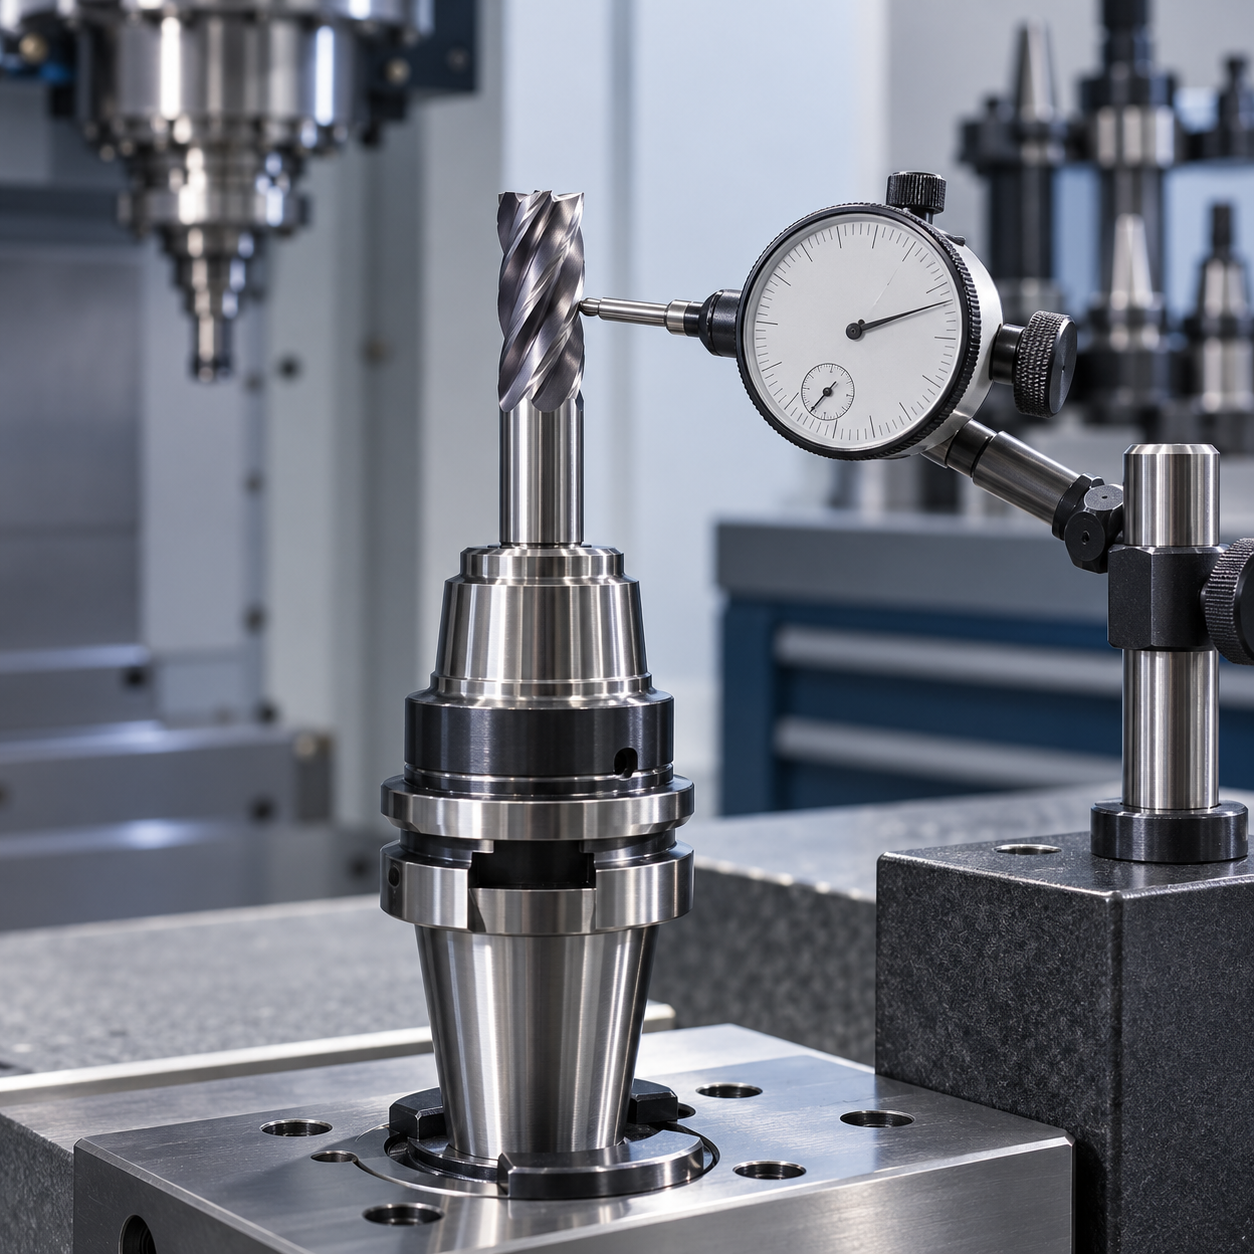
Français: Porte-outils à faible faux-rond pour fraises carbure : mesurer et corriger le TIR
Le faible faux-rond se prouve sur l’assemblage réel, au porte-à-faux de travail et après nettoyage. Sur une fraise carbure quatre dents, l’excentricité surcharge une arête bien avant que l’avance programmée paraisse excessive.
Budgéter l’erreur jusqu’à l’arête
Le plan donne diamètre, portée, finition et dégagement. Contrôler d’abord la broche avec un mandrin étalon, puis répartir l’erreur entre cône, porte-outil, pince et queue.
Associer montage et fonction
Une fraise de 12 mm en ébauche demande serrage et anti-arrachement : frettage ou mandrin de force. Une microfraise de 3 mm préfère hydraulique de précision ou frettage court. La grande paroi bénéficie d’un hydraulique amorti. ER exige pince précise, écrou sain et couple tracé.
Choix application–porte-outil
| Élément | Outil et montage | Critère |
|---|---|---|
| Poche, fraise 12 mm | Carbure 4–5 dents; frettage ou force | Tenue axiale |
| Rainure 3 mm | Carbure 2–3 dents; hydraulique précis | TIR minimal |
| Paroi haute | Fraise dégagée; hydraulique fin | Amortissement |
| Chanfrein série | Fraise 3 dents; ER précis | Couple contrôlé |
Mesurer avant de réduire l’avance
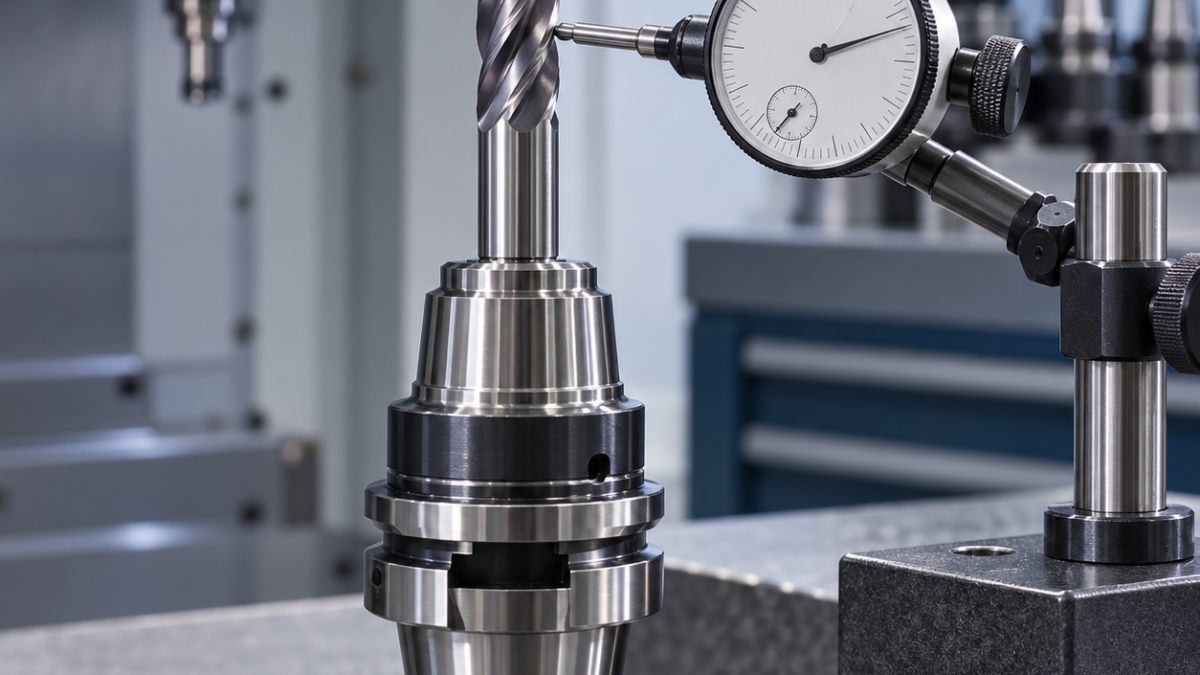
Mesurer la queue puis près de la coupe, à la sortie réelle, avec comparateur 0,001 mm. Marquer le point haut et remonter une fois. Équilibrage et faux-rond ne certifient pas la même chose.
En surfaçage, comparer aussi la hauteur axiale des arêtes montées, et pas seulement le faux-rond radial. Le cas SEKT1204 sur des appuis séparés précise le rôle des écarts de hauteur et du recouvrement des passes dans le contrôle de planéité, même avec un arbre concentrique.
Sur une fraise à épaulement à plaquettes, une queue concentrique ne garantit pas que tous les becs génèrent la même paroi et le même fond. Le cas R390 11T3 pour un épaulement de positionnement relie le contrôle des arêtes au rayon admis sur le plan et au stock laissé avant finition.
Corriger sans masquer
Nettoyer sans abrasif, éliminer les pinces marquées, respecter la prise minimale et raccourcir la sortie. Si le défaut suit l’outil, contrôler sa queue; s’il suit le porte-outil, l’isoler; s’il garde l’angle de broche, contrôler le cône machine.
Si une plaquette d’un ancien corps reste trop haute après nettoyage, contrôler logement, appui et serrage avant de changer de porte-outil. L’exemple de compatibilité TPKN2204 avec le corps de fraise distingue ces vérifications d’une simple comparaison des contours triangulaires.
Related technical cases: Shrink-fit holder stability; micro end-mill selection; carbide cutting parameters.
FAQ
Où mesurer ? Sur l’outil assemblé à la portée réelle.
0,003 mm est-il bon ? Cela dépend du diamètre, critique en micro-usinage.
Équilibrer corrige-t-il le TIR ? Non, il corrige la masse, pas l’orbite des dents.
Relier le TIR à l’ondulation, à l’usure dent par dent et à la cote permet de décider sans baisser arbitrairement tous les paramètres.


