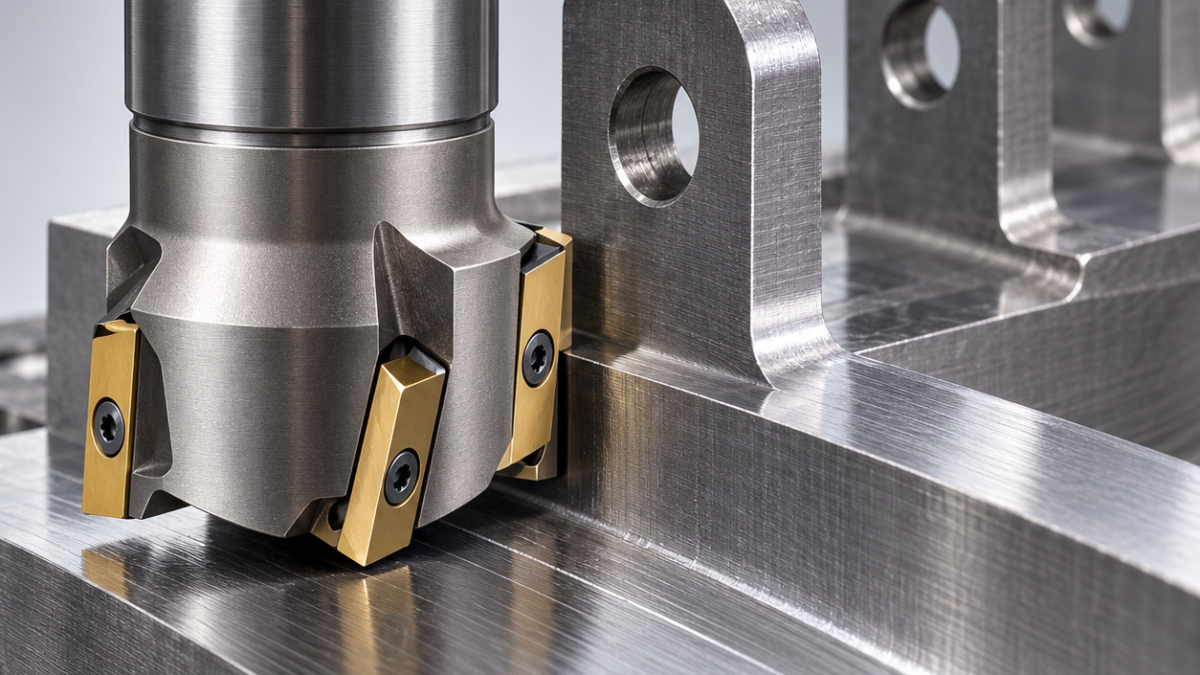
Français: APKT1604 ou APMT1604 pour un épaulement interrompu
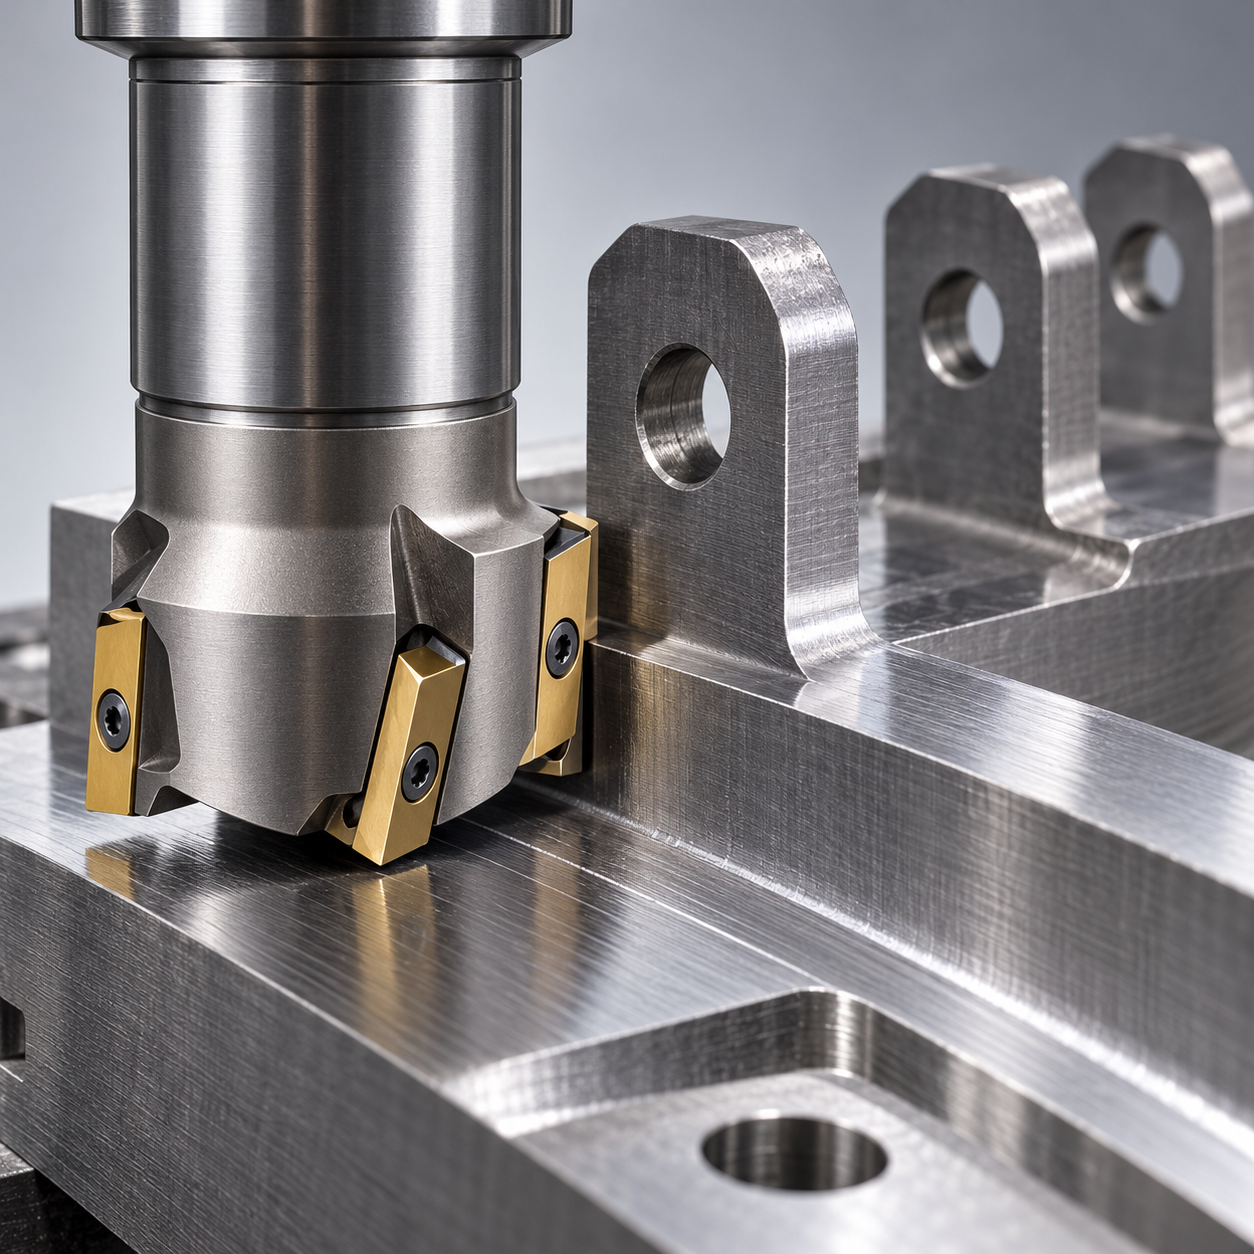
Remplacer une APKT1604 par une APMT1604 demande davantage que la lecture de «1604». La troisième lettre désigne une classe de tolérance, non une nuance de carbure. L’exemple hypothétique est un support en 4140 de 28–32 HRC, composé de trois oreilles séparées portant un épaulement de 7 mm. L’arête subit une nouvelle entrée à chaque interruption.
Trois filtres pour une référence de remplacement
Contrôler d’abord les appuis, l’épaisseur, le trou, la vis, le profil et le sens de coupe. Examiner ensuite le suffixe complet: la géométrie de coupe et la préparation d’arête ne se déduisent pas du seul format. Enfin, retenir une nuance assez tenace pour les impacts. Une arête très vive destinée à l’aluminium est une fausse économie; une nuance choisie uniquement pour sa résistance à l’usure peut également s’écailler prématurément.
Associer outil et exigence du plan
| Besoin | Choix proposé | Pourquoi |
|---|---|---|
| Ébauche interrompue | Corps Ø25, trois dents compatible APKT1604; carbure tenace PVD, coupe positive moyenne, rodage maîtrisé, attachement latéral court. | Le pas modéré laisse de la place aux copeaux; éviter la combinaison pas serré/arête fragile. |
| Raccordement R0,8 maximum | Rayon de plaquette ≤0,8; longueur active et capacité axiale vérifiées, faible surépaisseur de finition. | Un rayon plus fort pourrait gêner l’assemblage. |
| Dégagements locaux | Fraise monobloc Ø8, quatre dents, carbure fin revêtu, rayon conforme. | Le corps Ø25 n’accède pas aux dégagements. |
| Arêtes de sortie | Fraise à chanfreiner Ø8, trois dents, 90°, cassure 0,2 mm après contrôle. | Éviter de modifier les arêtes de référence à la main. |
Une méthode d’essai centrée sur les chocs
Appuyer directement sous les oreilles et prendre la base comme référence. Entrer progressivement depuis l’extérieur, avec une première surépaisseur radiale de 0,15 mm. La simulation d’engagement doit couvrir chaque retour dans la matière, pas seulement la puissance moyenne. Finir les trois bandes dans un sens constant avec des surépaisseurs comparables. Ne pas stationner en bout d’oreille. Vérifier la capacité axiale réelle pour les 7 mm.
Utiliser les conditions de la nuance montée et conserver un mode d’arrosage cohérent. Photographier la même arête à intervalles courts: des ruptures locales à l’entrée et une usure régulière ne conduisent pas à la même correction. Un siège marqué ou une vis inadaptée doit être traité avant de comparer des nuances. Respecter le couple propre au fabricant, sans valeur universelle improvisée.
Contrôler les trois bandes, pas seulement la plus belle
Les critères supposés sont une hauteur à ±0,02 mm, une coplanéité de 0,03 mm et Ra 1,6 μm. Mesurer après desserrage, puis vérifier le rayon au pied avec le dégagement de la pièce associée. Les guides sur les formes d’usure et la rigidité du montage aident à interpréter un essai instable.
Questions d’atelier
K est-il supérieur à M? Pas en tant que classement de performance. Il faut considérer l’ensemble des caractéristiques commandées.
Peut-on mélanger les deux formats? Pas sans validation du constructeur: des écarts de hauteur ou de profil peuvent faire travailler presque seule une dent.


