中文: 氧化铝陶瓷真空吸盘磨削:平面度、微孔保护与崩边控制
直接回答搜索需求:烧结氧化铝真空吸盘要稳定达到平面度,应把基准磨削、真空槽加工和微孔贯通分开,采用低法向力金刚石工具,磨面时封护微孔,并在工件充分卸载和恒温后测量。这个240 mm方形吸盘是假设案例,重点是脆性断裂控制,而不是普通金属铣削。
图纸中的真正优先级
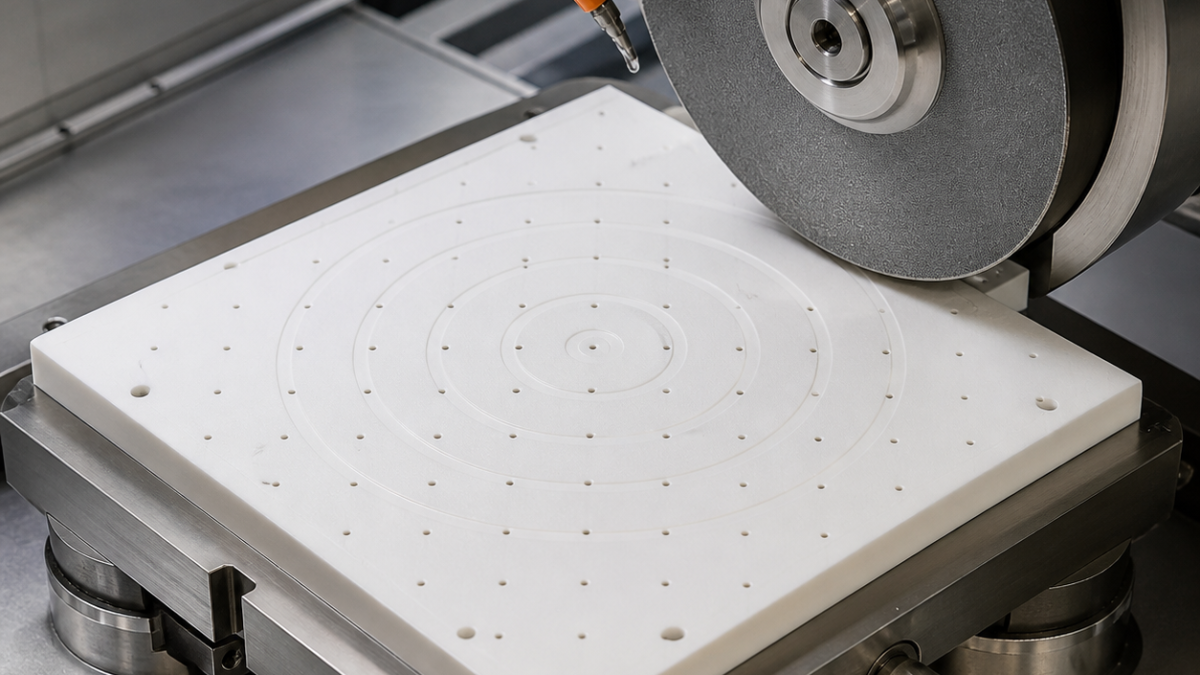
工作面A要求平面度0.012 mm、Ra 0.4 µm;背面安装台为B;0.35 mm深螺旋槽连接80个Ø0.6 mm孔,总平行度0.02 mm,边缘崩口不大于0.08 mm。孔位服务于气路,但工作面完整性和密封槽连续性决定功能。图纸还应明确研磨前后尺寸状态。
金刚石工具与低应力装夹
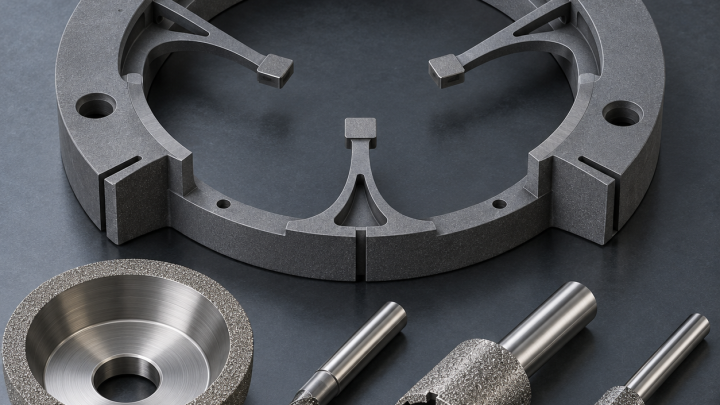
粗磨选金属结合剂金刚石杯形轮,精磨换细粒度树脂结合剂砂轮;槽角用金刚石修整工具,微孔用电镀金刚石钻从两侧接通。硬质合金只用于柔软的牺牲夹具零件,不用常规硬质合金立铣刀切密实氧化铝。首序以三个顺应支点轻夹,磨出背面B;清洗后再在分区多孔真空夹具上定位。
分段磨削而非一次压平
面磨交替改变交叉方向,每个热循环去除不超过0.08 mm;每段后释放、清洗、静置,避免把夹具变形当作合格平面。螺旋槽以小径金刚石轮圆弧切入,拐角降速。面磨期间用可溶蜡封孔;槽深确认后,微孔从正反两面各钻半深,减少出口崩边。最终研磨使用已修整平盘和稀疏磨料,冷却液过滤精度必须小于孔径。
砂轮寿命、裂纹和检验
以磨削功率、声发射和显微镜抽检决定修整;砂轮钝化会增大法向力并产生表面下裂纹。先磨边缘小倒角,再完成最终面磨,不能在无支撑边缘做猛烈超声去毛刺。恒温后把工件自由放在三点架上,用干涉仪或校准扫描表测平面度;三坐标测槽深与孔位,白光轮廓仪抽检Ra和崩边。各真空分区做保压衰减,过滤空气逐路确认微孔畅通。
常见问题
烧结氧化铝能用硬质合金铣吗?
本精密表面案例不适合。金刚石磨削和钻削的力更低、断裂更可控,硬质合金仅参与夹具加工。
0.012 mm平面度怎样可靠验收?
恒温并解除装夹后在三点支撑上测自由状态,再与安装状态对照。
Ø0.6 mm孔怎样防堵?
面磨时封护、冷却液精滤、双面钻、合格清洗并对每条气路做流量测试。