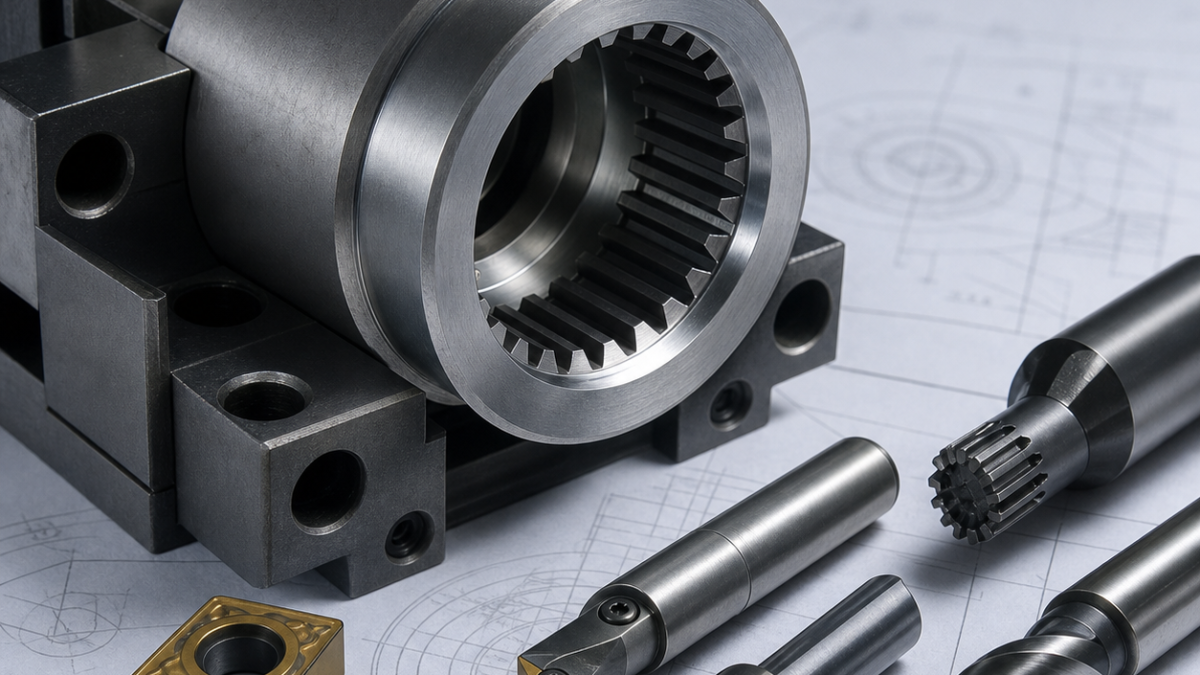
中文: 16MnCr5 联轴器轮毂基准孔、内花键与渗碳余量加工
把成品几何与热处理图分开读取
轮毂文章不能只因为标题含有“hub”就承接轮毂加工搜索。图纸必须把A定位端面、B基准孔、内渐开线花键、密封轴颈和横向油孔与渗碳区域联系起来。热前尺寸由热后修正路径决定,而不是统一套用余量。
从软加工到硬精加工的刀具地图
| 图纸特征 | 刀具与刀柄 | 检测/判废条件 |
|---|---|---|
| B基准孔 | Positive carbide boring bar in soft state; CBN or grinding after case hardening | Roundness, axis and stock map |
| 内花键 | Carbide power-skiving cutter, corrected pilot and defined clocking tooth | Profile, lead, pitch and runout to B |
| 横向油孔 | Ø3 through-coolant carbide drill + reverse chamfer | Clocking, flow and no internal burr |
| A定位面 | P25 turning insert before heat; CBN/light grind after heat | Face runout to recovered B |
基准怎样穿过渗碳工序
软态用正前角P25硬质合金刀片车A面和外圆,再用短悬伸减振镗杆粗、半精B孔。只有硬车或磨削可达表面才单边留0.25 mm。以内孔作径向基准,以规定齿槽定相位,用动力刮削完成花键预形。热处理前用3 mm内冷硬质合金钻加工润滑孔,并反向倒角孔内交叉口。记录防渗边界,渗碳后按图纸允许方式校直,先恢复A、B基准再终检花键。
余量是修正预算,不是多留的材料
孔余量过大会增加硬车力并拉动薄花键圈;过小则无法消除热变形或脱碳层。未恢复的底孔会把误差传给拉刀,因此不采用。能够换成小型模块镗头时,不使用超过4×D的长悬伸镗杆。软车刀以切深线缺口磨损判废;硬精刀以圆度和白层趋势判废,不能只看刃口外观。
热处理前后各测一次基准链
热前测A面至花键入口、孔径、油孔相位和余量分布。渗碳稳定后先建立A面,测B孔圆度与端跳,再检测花键齿形、齿向、齿距以及对B的跳动。有效硬化层与硬度使用随炉试块或指定牺牲区验证,不破坏功能表面。油孔畅通和内部毛刺分别用流量及内窥镜检查。
联轴器轮毂加工问答
为何恢复基准孔后才判断花键跳动? 花键必须相对最终功能轴线评价。所有表面能留相同余量吗? 不能,可达性、变形方向和精加工方法不同。为何油孔在渗碳前钻? 硬化层出口更慢、更热且易崩刃。


