This is a realistic hypothetical process-planning example, not a claim about a specific customer drawing or production result.
Related: Compare bore-datum planning in the cast-iron bearing housing case and coaxial inspection in the hinge fitting case.
中文:解读球墨铸铁剖分轴承盖图纸
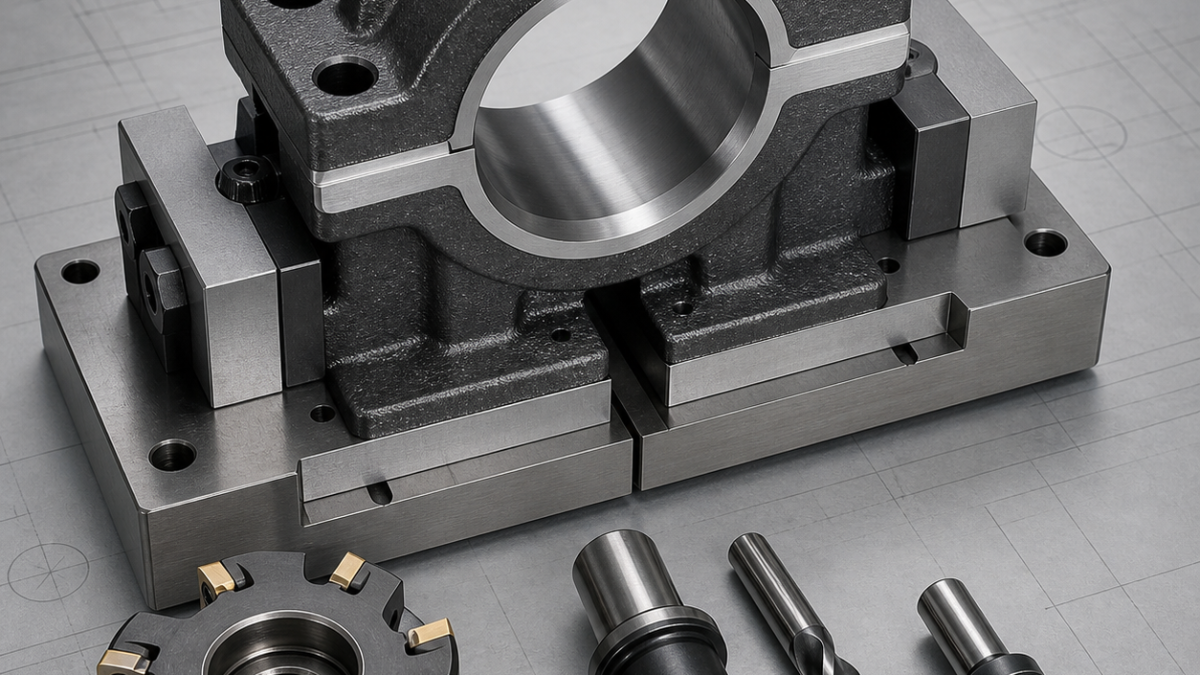
本假设轴承盖不是可以单独评价的半圆零件。结合面、销孔、螺栓座和轴承孔只有与下座配对装配后才形成完整功能。工艺必须区分轴承盖单独加工尺寸与配对状态下最终孔径和轴线要求。
图纸基准与配对身份
以结合面建立基准 A,以一侧定位面建立 B,以销孔组建立 C。精镗完成前,轴承盖与下座必须保持受控配对。确认图纸规定的结合面间隙、螺栓预紧状态以及孔径是否在装配状态测量,因为这些条件都会改变结果。
面铣、钻孔与镗削刀具
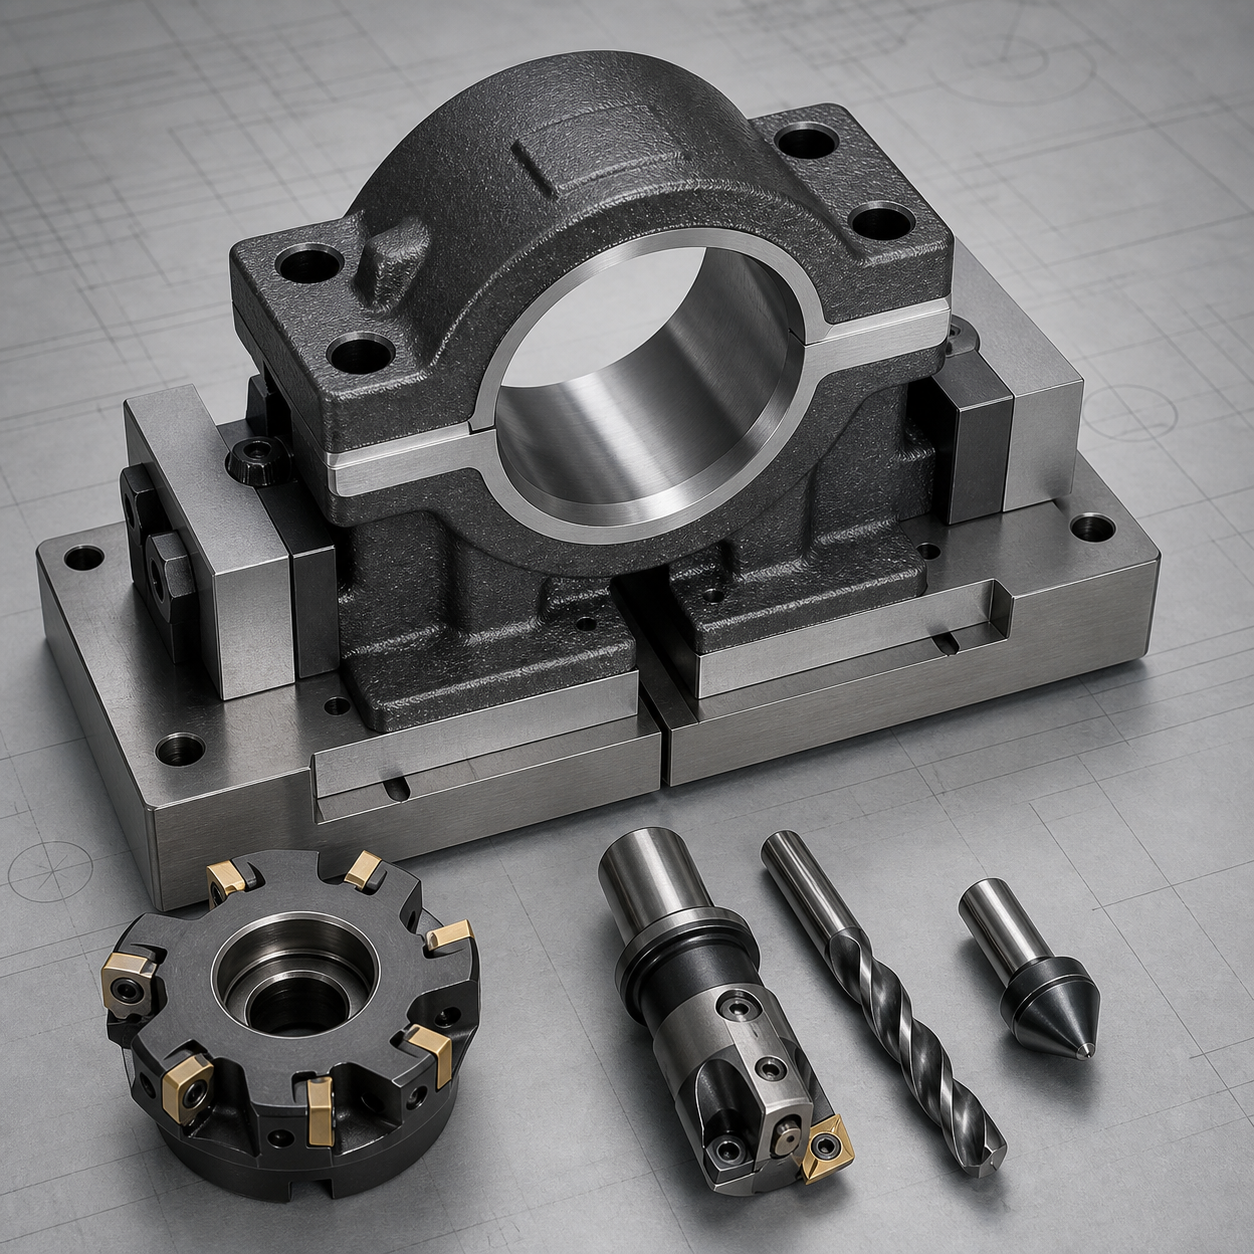
结合面使用适合球墨铸铁的密齿硬质合金面铣刀,螺栓孔采用可转位钻或整体硬质合金钻,销孔用带导向的硬质合金铰刀完成。装配孔由高刚性微调镗头或线镗杆精加工,小倒角刀仅保护剖分边缘,不能把轴承座圆角化。
夹具与工序顺序
在稳定三点支承夹具上加工结合面和螺栓座,并在同一基准中钻、精加工销孔。随后用等效生产螺栓和规定拧紧顺序把轴承盖与下座装配,在孔附近支承。粗镗时保持均匀余量,等待应力稳定后一次连续精镗。
石墨粉尘、公差与寿命风险
铸皮和断续入口容易造成刀片微崩,石墨粉尘会加速磨损并污染机床导轨。应有效抽尘,并在使用精加工刃前确认毛坯余量。按规定夹紧状态检测孔径、圆度和轴线位置,释放后再检查结合面,以识别预紧引起的变形。
常见问题
为什么轴承盖和下座要配对镗削?
结合面、销钉和螺栓预紧共同决定最终圆形轴承座。
销孔能否在镗孔之后加工?
通常销孔应先建立可重复配对关系,除非图纸明确规定另一套基准方案。


