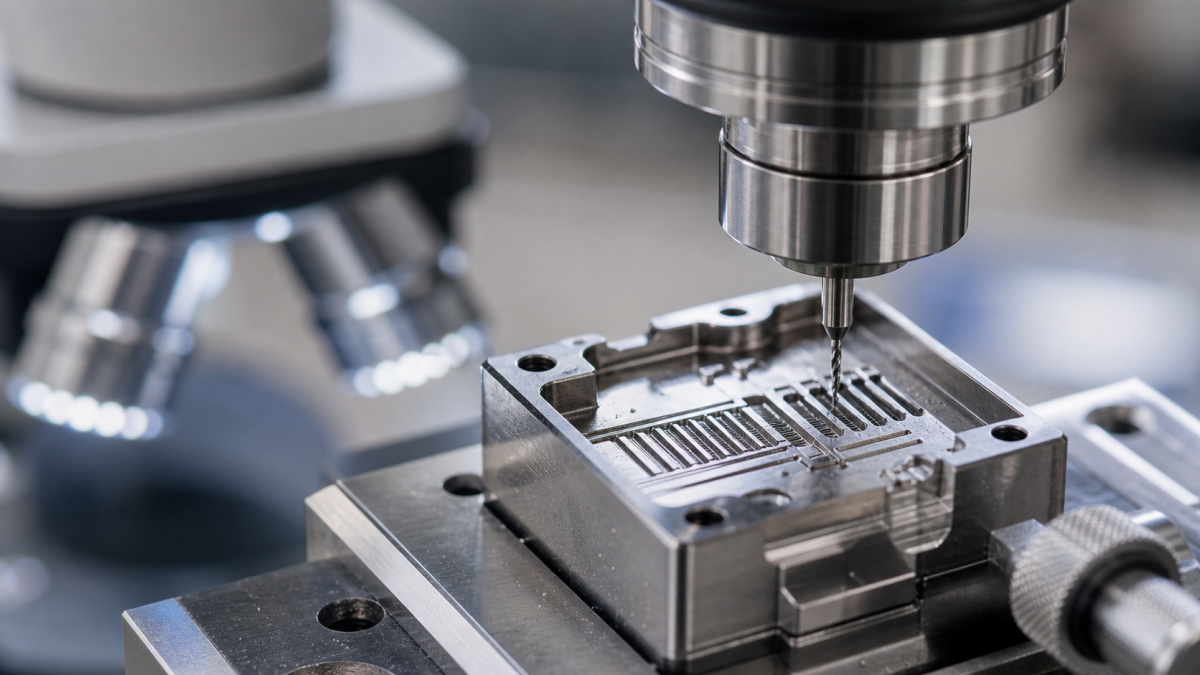
Français: Prévenir la casse des microfraises : faux-rond, portée, copeau et trajet
La casse d’une microfraise est souvent un problème système, pas la preuve d’une avance trop forte. Le plan impose un petit diamètre, mais faux-rond, portée excessive, frottement sous le rayon d’arête, recoupe ou variation d’engagement choisissent la dent qui rompt. Séparer d’abord les zones réellement submillimétriques de celles qu’une fraise plus rigide peut ouvrir.
Lire les microformes avant le diamètre
Repérer rainure minimale, rayon, rapport profondeur-largeur, fond, sortie et position. Une rainure de 0,45 mm ne garantit pas le passage d’une fraise de 0,40 si revêtement et faux-rond consomment le jeu. Un R0,25 ne doit pas forcer cette même fraise à ébaucher une poche ouverte de 3 mm. Enlever le volume avec le plus grand diamètre, laisser un stock uniforme et réserver le petit outil à la zone limitée.
| Fonction | Micro-outil et attachement | Trajet | Contrôle / rejet |
|---|---|---|---|
| Rainure 0,45×1,2 mm | Ø0,35–0,40, deux dents, coupe courte, col réduit, micropince ou frettage | Ouvrir l’accès; faibles passes avec nettoyage | Largeur optique, conicité, rayon, copeau tassé |
| Poche 1,8 mm, R0,25 | Ébauche Ø0,8; finition Ø0,45–0,50 dans les restes | Reprise de matière, entrée en arc sans arrêt | Carte de stock, fond et raccord |
| Nervure près d’un microcanal | Finition vive 2–3 dents, longueur mini, faux-rond mesuré | Alterner les parois, finir après stabilisation | Épaisseur libérée, flèche, bavure |
| Graphite/composite abrasif | Micro-outil diamanté, aspiration, attachement étanche | Aspiration à sec, pas de recoupe | Arrondi, perte de couche, dérive |
Associer géométrie, couche et portée
Pour l’aluminium, deux dents polies, grande goujure et outil nu ou ZrN/DLC réduisent le collage; AlTiN ne remplace pas le volume de copeau. Inox ou acier dur utilisent 2–4 dents en carbure fin, PVD mince et léger renfort, mais l’hone reste inférieur au copeau. Graphite et fibres exigent diamant et aspiration. Rejeter une longue coupe standard si un col réduit conserve le noyau.
Le faux-rond répartit la charge
Mesurer près de l’arête après montage. Quelques micromètres peuvent prendre une grande part de fz: une dent frotte, l’autre surcharge. Nettoyer les interfaces, contrôler la pince, raccourcir et indexer avant d’augmenter l’avance. Une correction de diamètre ne répartit pas les dents. Relier la limite à fz et à la tolérance plutôt qu’à une valeur unique.
Séparer ébauche, semi-finition et finition
Créer les références et enlever le volume avant le micro-outil. Semi-finir avec un grand diamètre et vérifier le stock résiduel pour éviter une île pleine. Engagement constant, arcs aux changements et entrée compatible avec la coupe au centre sont essentiels. Plongée, arrêt, angle vif ou rentrée dans les copeaux cassent sans avertissement. Air, MQL ou arrosage doivent évacuer selon matière.
Fixer le seuil avant la rupture
La charge broche peut ne rien montrer. Inspecter périodiquement sous grossissement, comparer rayon et écaillage, suivre largeur et bavure, et utiliser laser ou palpeur dans leurs limites. Remplacer sur usure d’une dent, perte de couche, dérive ou bavure. Contrôler les nervures après desserrage.
Parcours techniques associés: guide du faux-rond; guide d’épaisseur de copeau; hub microperçage; cas de micropoches MP35N.
FAQ microfraise
Toujours réduire l’avance ? Non; vérifier faux-rond, copeaux, engagement et entrée. Trop faible frotte. Plus de dents ? Pas sans volume de copeau. Microforet à la place ? Pour un trou axial rond; la fraise sert aux formes latérales, interpolation et restes.


