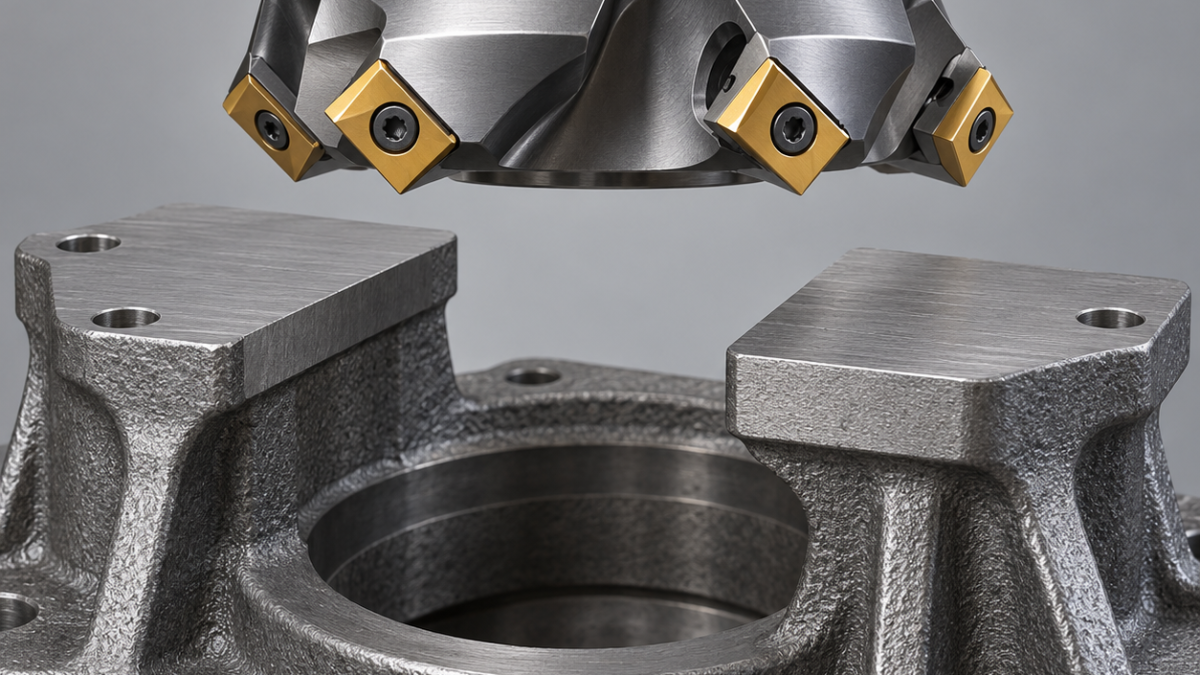
Français: SEKT1204 en surfaçage à 45° : appuis et planéité
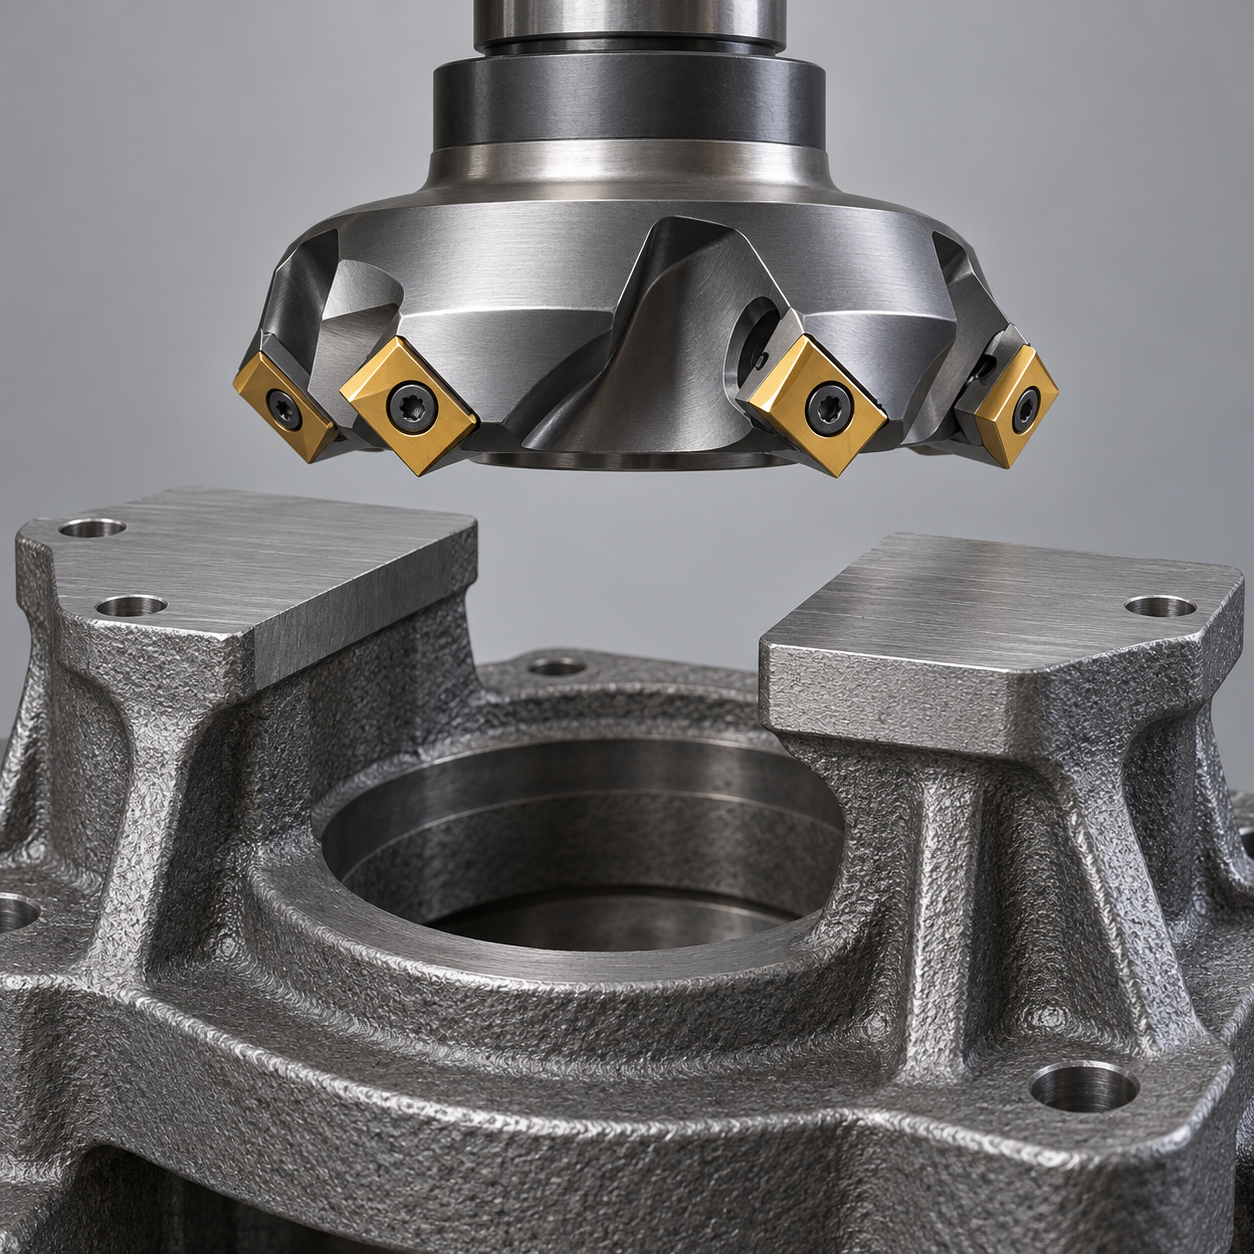
La SEKT1204 associée à un corps compatible à 45° convient aux surfaces ouvertes. Elle ne réalise pas un épaulement intérieur à 90°: l’angle dépend du montage. La base de pompe hypothétique en fonte grise possède deux patins séparés par une ouverture. Ils doivent rester coplanaires une fois les brides desserrées.
Répartition du travail de surfaçage
| Élément | Outil proposé | Réserve |
|---|---|---|
| Patins larges de 42 mm | Fraise Ø63 à 45°, quatre dents dans un corps vérifié, SEKT1204 en carbure pour fonte, revêtement résistant à l’usure si recommandé. | Une denture plus serrée ne corrige pas les chocs ni la souplesse. |
| Plan commun | Arêtes indexées propres, battement axial contrôlé, arbre court à bon contact frontal. | Pas de plaquette de planage non approuvée. |
| Portées de vis près d’un mur | Fraise Ø12 monobloc, quatre dents, carbure revêtu, bout plat. | Le corps à 45° risque un bord incliné ou une collision. |
| Pourtour | Fraise à chanfreiner Ø8, deux dents. | Conserver la surface utile de contact. |
Concevoir les appuis sous la pièce
Trois appuis définissent la pose; les brides chargent des zones soutenues. Les supports complémentaires stabilisent sans soulever la fonte. Les objectifs supposés sont une coplanéité de 0,04 mm et Ra 3,2 μm. Documenter dureté et peau de fonderie: un point dur modifie le risque de rupture.
Ébaucher la peau avec une arête adaptée, répartir l’enlèvement entre les patins et conserver environ 0,25 mm pour le premier essai de finition. Desserrer pour observer les mouvements avant la reprise finale. Un trajet décentré peut améliorer l’entrée, mais la réentrée après l’ouverture demande une analyse propre. La puissance moyenne ne donne pas l’effort instantané.
Pourquoi quatre arêtes ne travaillent pas toujours également
La denture dépend du couple, du nombre de dents au contact et de l’interruption. Respecter les limites du corps et de la nuance. Une dent plus haute peut porter presque toute la finition. Nettoyer sièges et face d’arbre; rechercher usure régulière, éclats de réentrée ou défaut local de fonte avant de changer les conditions.
Prévoir une aspiration adaptée aux poussières et protéger les glissières. Suivre la stratégie sèche ou arrosée du fournisseur, sans refroidissement aléatoire. Retirer toute particule avant mesure ou retournement; l’ébavurage ne doit pas enlever du métal au plan d’appui.
Réception à l’état libre
Relever les deux patins sur marbre ou MMT, aux bords et près du vide central. Une règle sur un seul patin ne prouve pas le plan commun. Mesurer aussi la texture aux interruptions. Compléments: rigidité et vibrations, battement de l’assemblage.
Peut-on finir un angle droit avec ce montage? Non, employer une fraise d’épaulement adaptée.
Pourquoi le défaut apparaît-il après desserrage? L’usinage peut avoir aplani une pièce déformée par bridage. Corriger d’abord les appuis et les efforts de serrage.


