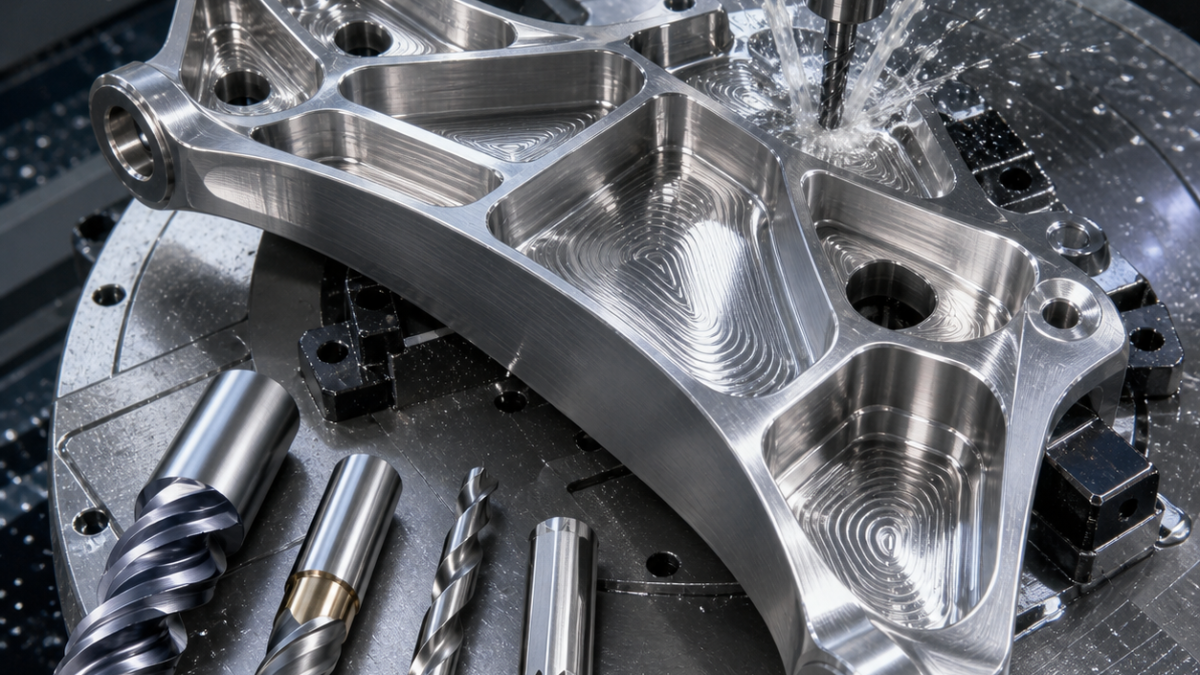
中文: Ti-6Al-4V航空支架薄肋配刀、控热与精孔工艺
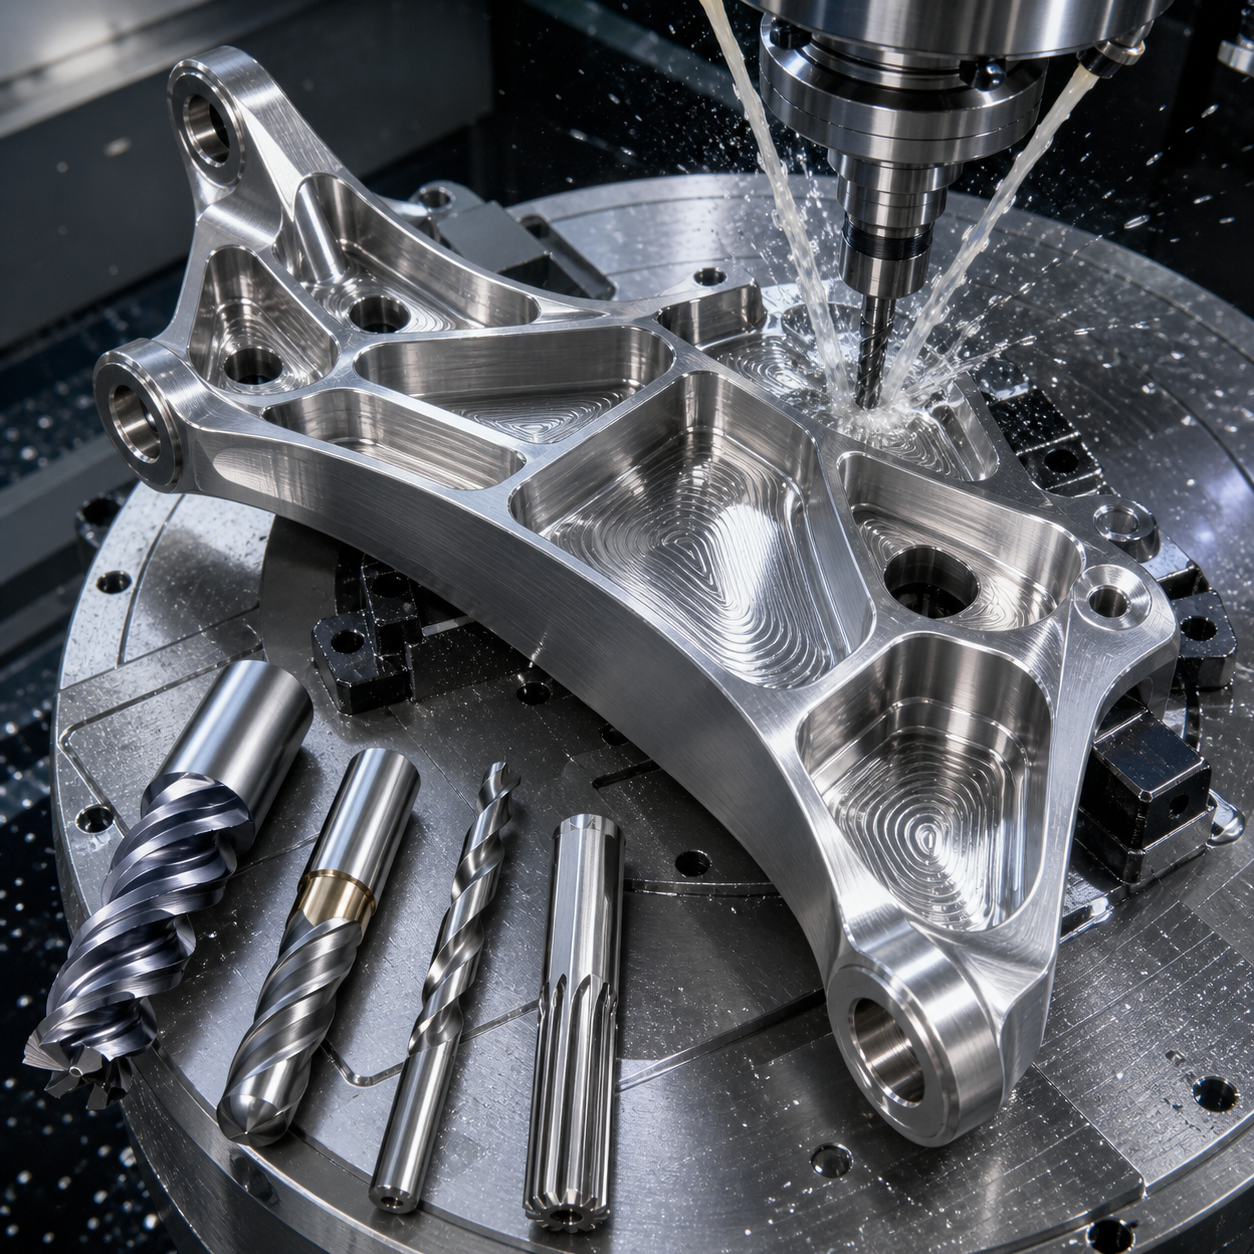
Ti-6Al-4V 航空支架的配刀重点是控热、保持切削负载稳定以及防止薄肋变形。粗加工采用适合钛合金的变螺旋硬质合金立铣刀,配合自适应或摆线刀路,控制径向吃刀量并使用高压内冷。相对区域交替去除材料,有助于平衡热量和残余应力。
薄肋不要过早精加工,应保留外框或工艺连接位支撑。半精加工用圆角立铣刀留下均匀余量,三维圆角用短悬伸球头刀完成。关键孔在周围型腔稳定后加工,并从检验基准建立坐标。最终需在温度稳定后进行三坐标检测。
按薄肋还剩多少支承决定下一把刀
本文是假设工艺讨论,不是已经验证的航空件生产规程或客户项目。采用下表示意刀径前,应核对正式图纸的最小圆角、可达深度及刀柄避让。基体选厂家认可用于Ti-6Al-4V的韧性细晶硬质合金,按刀具系列选配PVD涂层;刃口强化以承受计划切入负载为限,薄肋并非钝圆越大越好。
| 图纸特征与当前状态 | 候选刀具 | 转序检查 |
|---|---|---|
| 保留外框的型腔 | Ø10四刃变螺旋圆角粗铣刀,短液压刀柄 | 自适应切入前确认容屑、冷却通道和实际悬伸 |
| 大余量去除后的两侧肋壁 | Ø6短圆角半精刀,另配锋利精加工刃 | 测两侧残料,避免单侧满刀残块推弯薄肋 |
| 三维过渡圆角 | Ø4两刃短悬伸球刀 | 检查有效切削直径与残留高度,不能靠球顶零线速度区承担切削 |
| 精密定位孔 | 内冷硬质合金钻;需纠正孔位时精镗,预孔合格才考虑铰削 | 型腔半精后确认加工通道和基准转移 |
| 小倒角 | 图纸要求45°倒角时选短Ø6两刃90°倒角刀 | 测倒角宽度,不侵入相邻功能带 |
支承应靠近当前切削区,不能靠加大夹紧力压住悬空区域。两侧交替加工时仍保留有用的背部余量;在夹紧状态测肋根、中部、顶部厚度,再受控松夹、温度稳定后按相同位置复测。差值超出图纸允许范围时,先排查约束和去料顺序,不要直接加刀补。孔径、孔位、壁面轮廓和Ra分别检测,表面光滑不能代替验收。
材料与磨损判断参见钛合金铣削配刀指南;参数记录可结合切削参数决策专题,具体上限仍以实际刀具厂家为准。
一把精铣刀能兼顾侧壁和全部圆角吗?
只有通道、圆角和接触几何都满足才可以。否则侧壁刀与球刀分开,避免为了局部圆角把整段侧壁的悬伸都加长。
装夹中尺寸合格,薄肋就合格了吗?
不一定,应按图纸规定的验收状态判断。先用一致的基准逻辑比较夹紧与松夹结果,再决定是否需要刀补。


