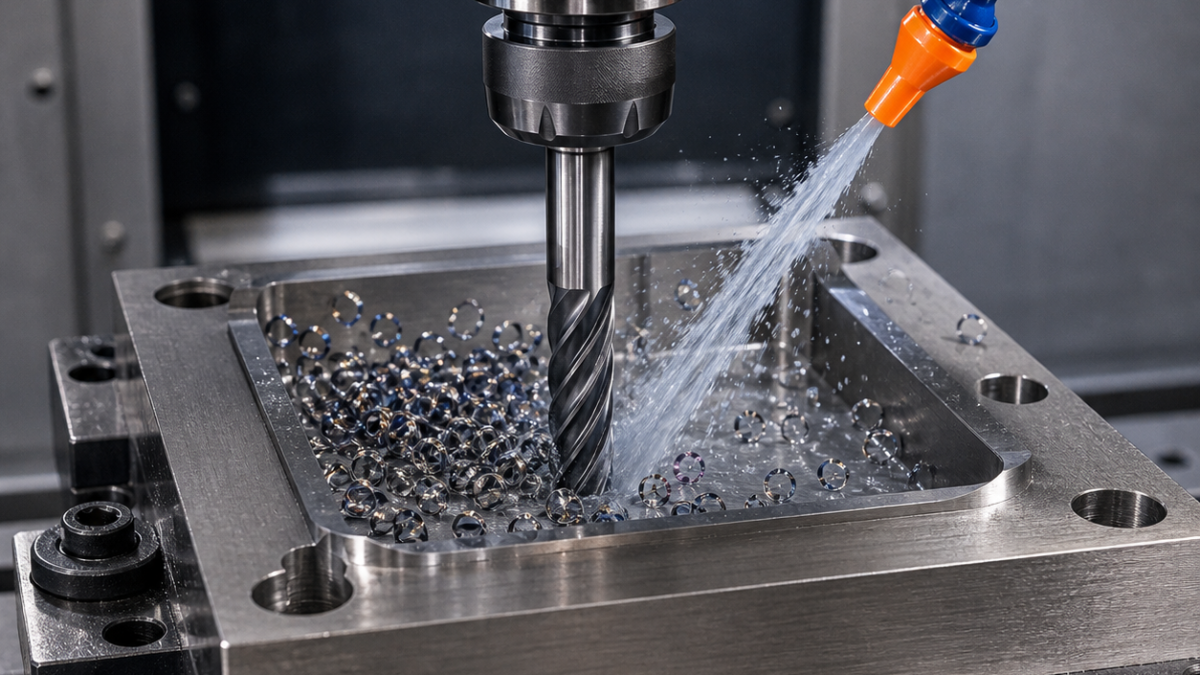
This is a hypothetical drawing-based technical study, not a claim about a customer project or verified production result.
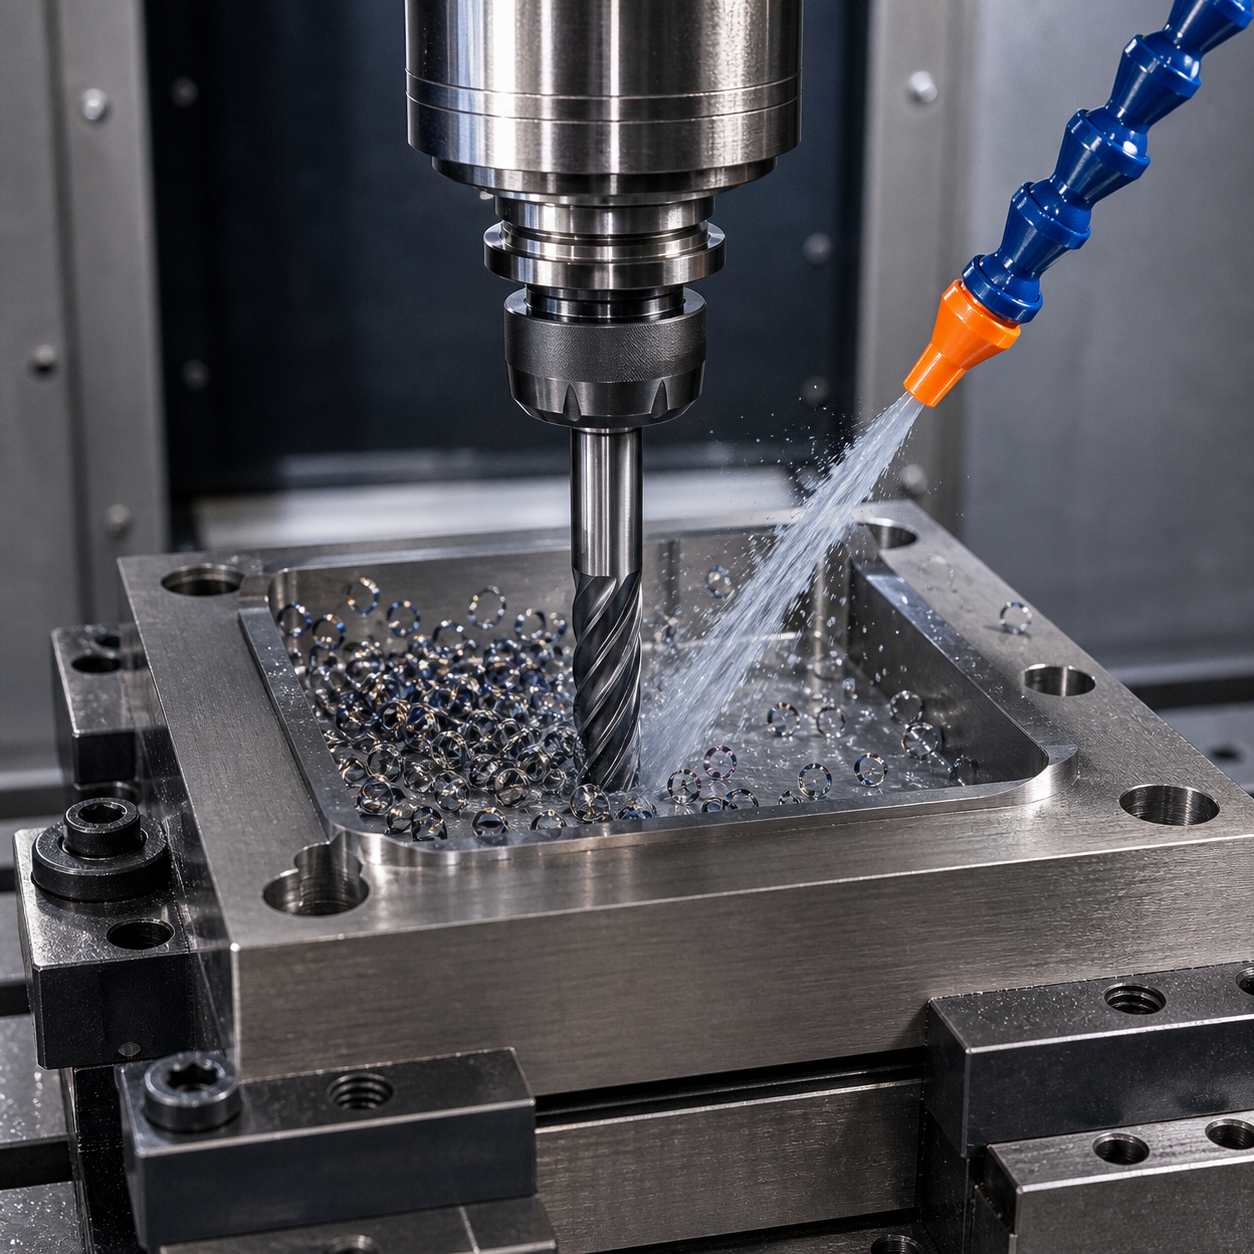
中文: 钛合金 CNC 铣削配刀:热量控制与硬质合金刀具寿命
钛合金热控的核心是接触时间和排屑。假想Ti-6Al-4V支架图纸包含55 mm深型腔、1.2 mm薄筋、R3内角、H7孔组和斜安装面。一把“钛合金铣刀”无法同时满足这些特征,否则必然用过长悬伸换来发热和振动。
每个特征单独定义刃口和悬伸
开放型腔用12 mm四刃变螺旋超细晶粒圆角刀粗铣,锋利刃配轻微钝化、耐热PVD涂层和主轴内冷;残留内角用8 mm四刃避空颈刀,有支撑侧壁用6 mm五刃精铣刀,只有过渡曲面使用球刀。精密孔先用短型内冷硬质合金钻,位置已稳定后才镗或铰。六刃粗铣刀易困住热屑,排除;一把超长刀通吃也会牺牲全部刚性。
用刀路把热量带走
毛坯以合格底面和大支撑窗装夹,两面对称粗铣,薄筋保留工艺连接。用低径向吃刀、足够轴向深度和平滑自适应路径,内角圆滑转入,严禁原地停顿。钛屑二次切削损伤尤其明显,冷却液和气流必须在下次切入前清空。开薄筋前先半精基准,再用恒定余量分层交替精铣侧壁。
用可量化门槛保护刃口
不能靠过度降低进给来降温,擦削会把热量集中到刀具。圆弧处保持切屑厚度,先减小接触弧再考虑转速,刀柄保持短且低跳动。监控角部崩刃、后刀面磨损带、主轴负载和切屑颜色形态;达到约定磨损或负载持续上升就换刀。深孔要监测冷却流量和回屑,没有排屑证据的盲目分屑只会重复加热同一深度。
应力释放后检验
换面时探测底面、孔组和剩余壁厚。只有最终基准建立后才评定H7孔径、位置度和圆柱度。去掉工艺连接后测薄筋轮廓,沿功能方向测纹理,检查内角涂抹和毛刺。卸夹后复测平面度,因为钛合金残余应力会把夹具内合格变成自由状态超差。
| 图纸特征 | 硬质合金刀具与刀柄 | 选择与排除 |
|---|---|---|
| Deep pocket / 深型腔 | 12 mm, 4-flute variable-helix radius carbide; short shrink-fit | Chip space and stiffness; six flutes rejected |
| R3 residual corner / 内圆角 | 8 mm, 4-flute relieved-neck carbide; hydraulic | Reach only where needed |
| Thin rib / 薄筋 | 6 mm, 5-flute sharp finisher; low-runout holder | Lower force with supported alternating levels |
| H7 hole / 精密孔 | Short through-coolant carbide drill plus boring/reaming | Position first; long drill rejected |
Related technical cases: Ti-6Al-4V bracket case; titanium bone-plate machining; titanium wrist-clamp tooling.
FAQ
为什么停顿后容易失效? 刃口会擦削或重新切入受热/硬化区,而不是形成稳定切屑。
什么时候应该换刀? 按磨损带、负载、尺寸补偿或表面趋势设门槛,不等随机崩刃。


