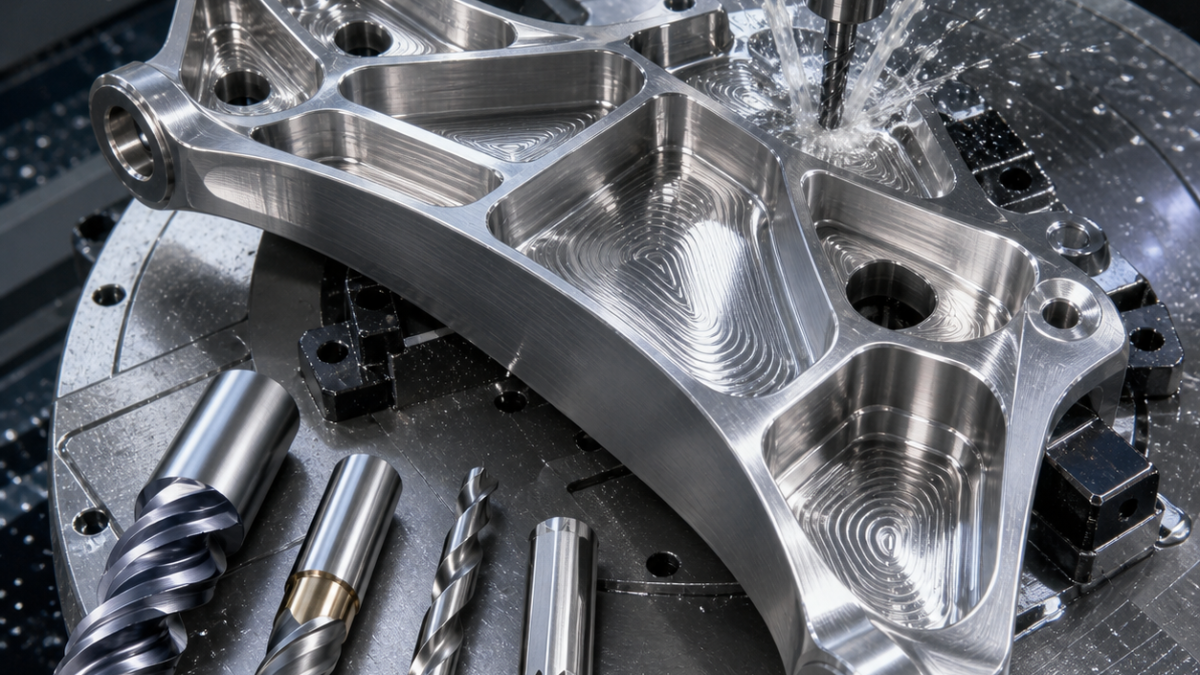
Français: Outillage du support Ti-6Al-4V à nervures minces
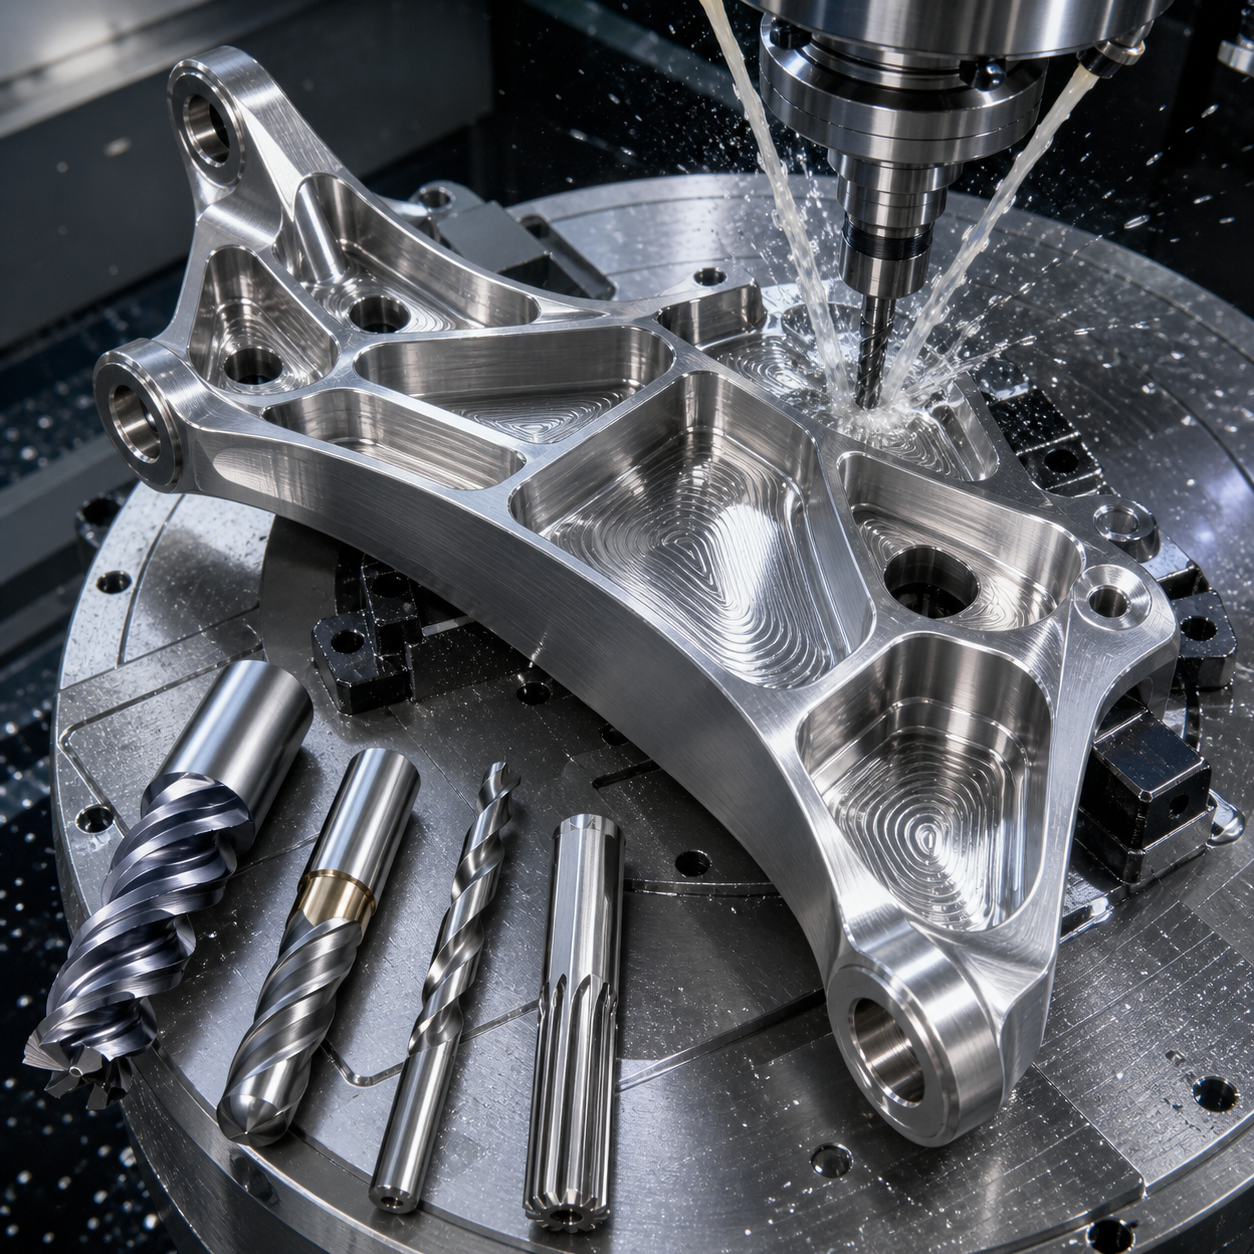
Pour un support aéronautique en Ti-6Al-4V, l’ébauche utilise une fraise carbure à hélice variable et une trajectoire adaptative avec faible engagement radial. L’arrosage haute pression évacue les copeaux et limite la concentration thermique.
Les nervures minces restent soutenues pendant l’ébauche et ne sont finies qu’après stabilisation des poches. Une fraise torique prépare une surépaisseur uniforme; une fraise boule courte termine les congés 3D. Les alésages critiques sont usinés depuis les références de contrôle, puis la pièce est vérifiée sur MMT.
Le soutien restant détermine l’outil suivant
Cette étude hypothétique n’est ni une gamme aéronautique qualifiée ni un résultat client. Avant d’adopter les diamètres illustratifs, vérifier rayon minimal, portée et enveloppe du porte-outil sur le plan approuvé. Choisir un carbure fin tenace adapté au Ti-6Al-4V, un PVD validé pour la série si pertinent et une préparation d’arête limitée au besoin de résistance à l’entrée; davantage de rodage ne favorise pas nécessairement une nervure.
| Élément et état | Outil candidat | Point d’arrêt |
|---|---|---|
| Poche avec cadre conservé | Ø10, quatre dents, hélice variable, rayon; hydraulique court | Volume copeau, accès arrosage et porte-à-faux réel |
| Parois opposées après ébauche | Torique courte Ø6 en semi-finition; arête vive distincte en finition | Stock mesuré des deux côtés, sans reste à pleine largeur |
| Congé 3D | Boule Ø4 deux dents, sortie minimale | Diamètre effectif et crête; ne pas compter sur le centre à vitesse nulle |
| Alésage de positionnement | Foret carbure arrosé puis alésage fin si position à corriger | Alésoir seulement après validation du prétrou et des références |
| Cassé d’arête | Chanfreineuse courte Ø6 deux dents à 90° pour chanfrein à 45° | Largeur sans atteindre la portée fonctionnelle |
Rapprocher l’appui de la coupe au lieu de surbrider une portée libre. Alterner les parois tant qu’un soutien utile subsiste. Mesurer l’épaisseur au pied, au milieu et en haut sous bridage, puis aux mêmes endroits après libération contrôlée et stabilisation thermique. Un écart dépassant le plan impose d’examiner contrainte et séquence avant la correction de rayon. Cote et position d’alésage, profil et Ra demandent des contrôles distincts.
Consulter le guide d’outillage pour le titane pour matière et usure, et le centre de décision des paramètres pour la fiche de calcul; les limites restent celles du fabricant réel.
Une fraise peut-elle finir parois et tous les congés ?
Seulement si accès, rayon et contact conviennent. Une boule séparée évite d’allonger l’outil de toute la paroi pour un détail local.
Une cote correcte sous bridage suffit-elle ?
Non. La condition de réception du plan prévaut; comparer les états bridé et libéré avec les mêmes références avant de toucher aux correcteurs.


