Français: Paramètres des fraises carbure selon matière, géométrie et engagement
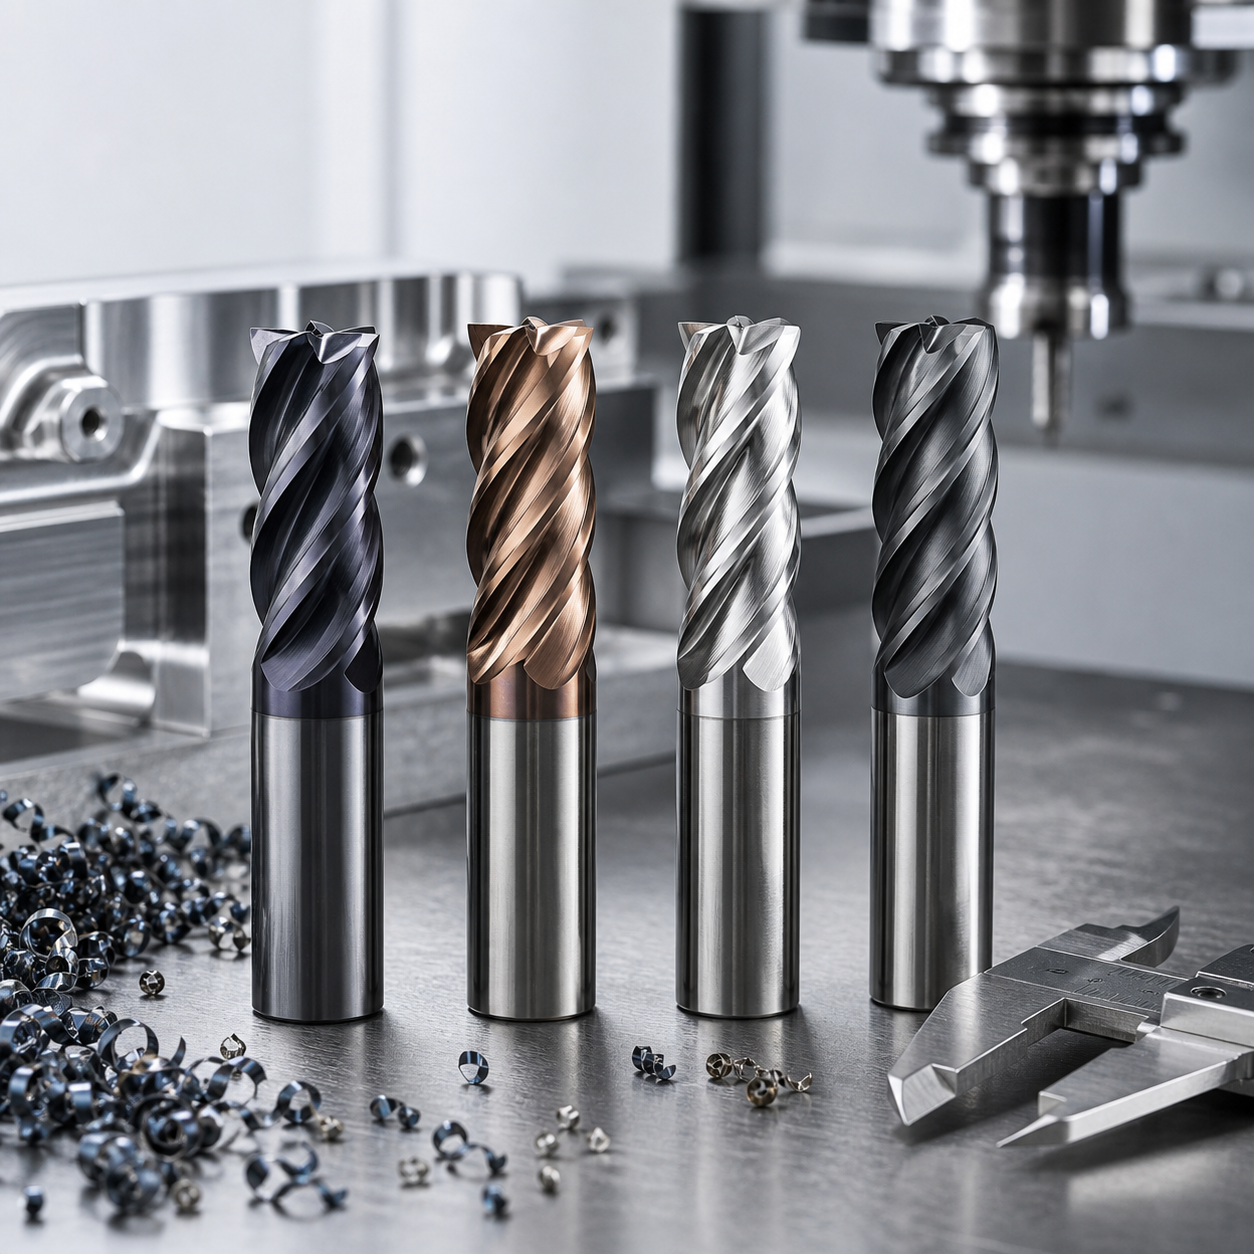
Un réglage exploitable part de la matière et de la fonction du plan, non d’une valeur copiée. Géométrie et revêtement sont choisis avant le calcul de la vitesse et de l’avance; l’amincissement radial, le porte-à-faux, l’entrée et les limites machine corrigent ensuite le résultat. Ces plages guident un cas hypothétique, sans garantie universelle.
Construire la fiche depuis le plan
Noter nuance, état, diamètre, longueur active, rayon, attachement, faux-rond, ae, ap et type de passe. Une fraise acier cinq dents à 10% ae ne suit pas la logique d’une trois dents aluminium en rainure pleine. Sur paroi mince ou grande portée, la rigidité limite souvent avant le carbure.
| Matière et fonction | Fraise et attachement | Départ du réglage | Rejet |
|---|---|---|---|
| Poche 6061 | Ø10, 3 dents, arête polie, nue/ZrN, hydraulique | Vc élevée; fz fabricant; ae 8–15% | AlTiN si collage |
| Paroi inox 304 | Ø10, 5 dents, hélice inégale, AlTiN/AlCrN | Vc moyenne, avance continue, ae 6–10% | Arrêt ou attachement long |
| Poche Ti-6Al-4V | Ø8, 4 dents, arête renforcée, PVD, arrosage interne | Vc basse, engagement constant, ae 5–8% | Rainurage plein ou recoupe |
| Finition acier dur | Ø6 boule/rayon, 4–6 dents, grain fin | Faible stock, diamètre effectif | Diamètre nominal en contact peu profond |
Calculer puis appliquer quatre corrections
Employer n=1000Vc/(πD) et avance=n×z×fz. Compenser l’amincissement seulement à faible ae; réduire si le faux-rond charge une dent. Déclasser au-delà d’environ 3×D, pour montage faible ou entrée interrompue, puis respecter vitesse, puissance, accélération et anticipation. Ne pas masquer la dynamique par une baisse globale: lisser le trajet et protéger les angles.
Séparer ébauche, semi-finition et finition
La fraise rayon porte stock et chaleur; une autre uniformise la surépaisseur; l’outil vif finit cote et Ra. Un seul outil usé transmet l’usure d’ébauche à la tolérance. Sur alésage ou paroi d’étanchéité, mesurer le faux-rond avant correction. Un outil long n’est pas choisi parce qu’il atteint: col dégagé ou second montage sont souvent plus rigides.
Lire les preuves avant de modifier
Des copeaux stables gardent épaisseur et couleur. Charge en hausse et copeau brillant indiquent frottement ou usure; marques périodiques, dynamique ou faux-rond; écaillage après entrée, variation d’engagement. Mesurer taille, conicité et Ra, compter le temps coupant et ne changer qu’une variable. Flanc, entaille, écaillage, charge et surface définissent ensemble la limite.
Related: feed-per-tooth calculation guide; tool-holder runout diagnosis; carbide edge-preparation guide.
Calcul traçable lorsque la vitesse de broche est plafonnée
Les nombres suivants servent uniquement à vérifier le calcul, sans constituer une recommandation matière. Prenons une fraise Ø10 mm à quatre dents, avec Vc = 120 m/min et fz = 0,040 mm/dent validés par le fabricant pour l’engagement considéré. On obtient environ 3820 tr/min et 611 mm/min. Si la limite autorisée de l’assemblage est 3000 tr/min, l’avance devient 480 mm/min. Garder 611 porterait fz à environ 0,051 mm.
| Donnée de réglage | Calcul initial | Plafond de 3000 tr/min |
|---|---|---|
| Vitesse de broche | 3820 tr/min | 3000 tr/min |
| Avance programmée par dent | 0,040 mm | 0,040 mm |
| Avance linéaire | 611 mm/min | 480 mm/min |
| Vitesse de coupe réelle | 120 m/min | 94,2 m/min |
Indiquer si fz inclut déjà la correction d’amincissement; aucune n’est ajoutée ici. Contrôler séparément l’engagement maximal dans les angles, l’entrée et le mode d’avance de la commande. Un calcul rectiligne ne valide pas une interpolation intérieure. Garder montage et attachement identiques au premier essai, puis vérifier dérive dimensionnelle, conicité, bavures et usure avant d’accepter un débit supérieur.
La séquence de soutien du support Ti-6Al-4V montre le rôle de la rigidité. Le cas de rainure d’étanchéité Zr 702 impose une petite fraise dédiée et un stock mesuré, indépendamment de l’avance d’ébauche.
Pourquoi une baisse de vitesse dégrade-t-elle parfois l’état de surface ?
Vérifier que le régime plafonné reste utilisable selon le fabricant, puis contrôler collage, faux-rond et évacuation. La cohérence arithmétique ne prouve pas l’aptitude du réglage à l’opération.
Questions de réglage
Copier le catalogue ? Non, c’est un départ contrôlé. Que corriger d’abord ? Faux-rond et engagement avant fz. Pourquoi une avance faible peut nuire ? Sous le rayon d’arête, l’outil frotte et écrouit.
Choix géométrique complémentaire : Voir le guide des fraises d’ébauche brise-copeaux pour le débit, le guide de géométrie wiper pour les fonds finis et le guide des drill-mills uniquement pour pointage, chanfreinage et interpolation légère.