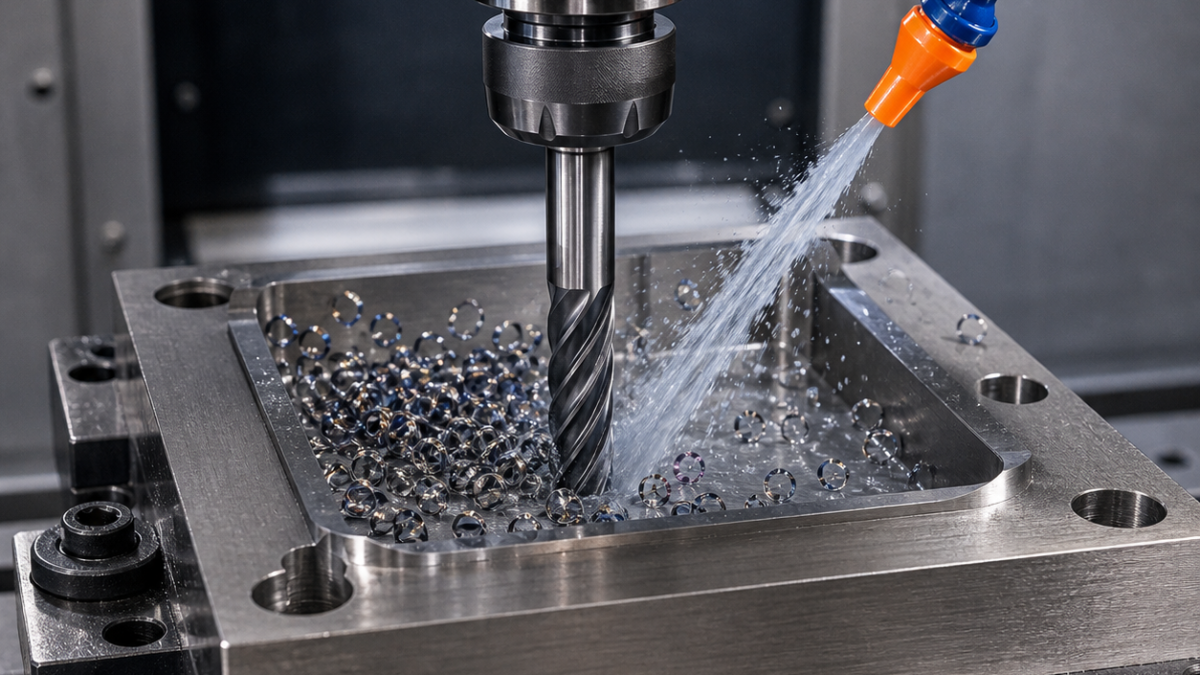
This is a hypothetical drawing-based technical study, not a claim about a customer project or verified production result.
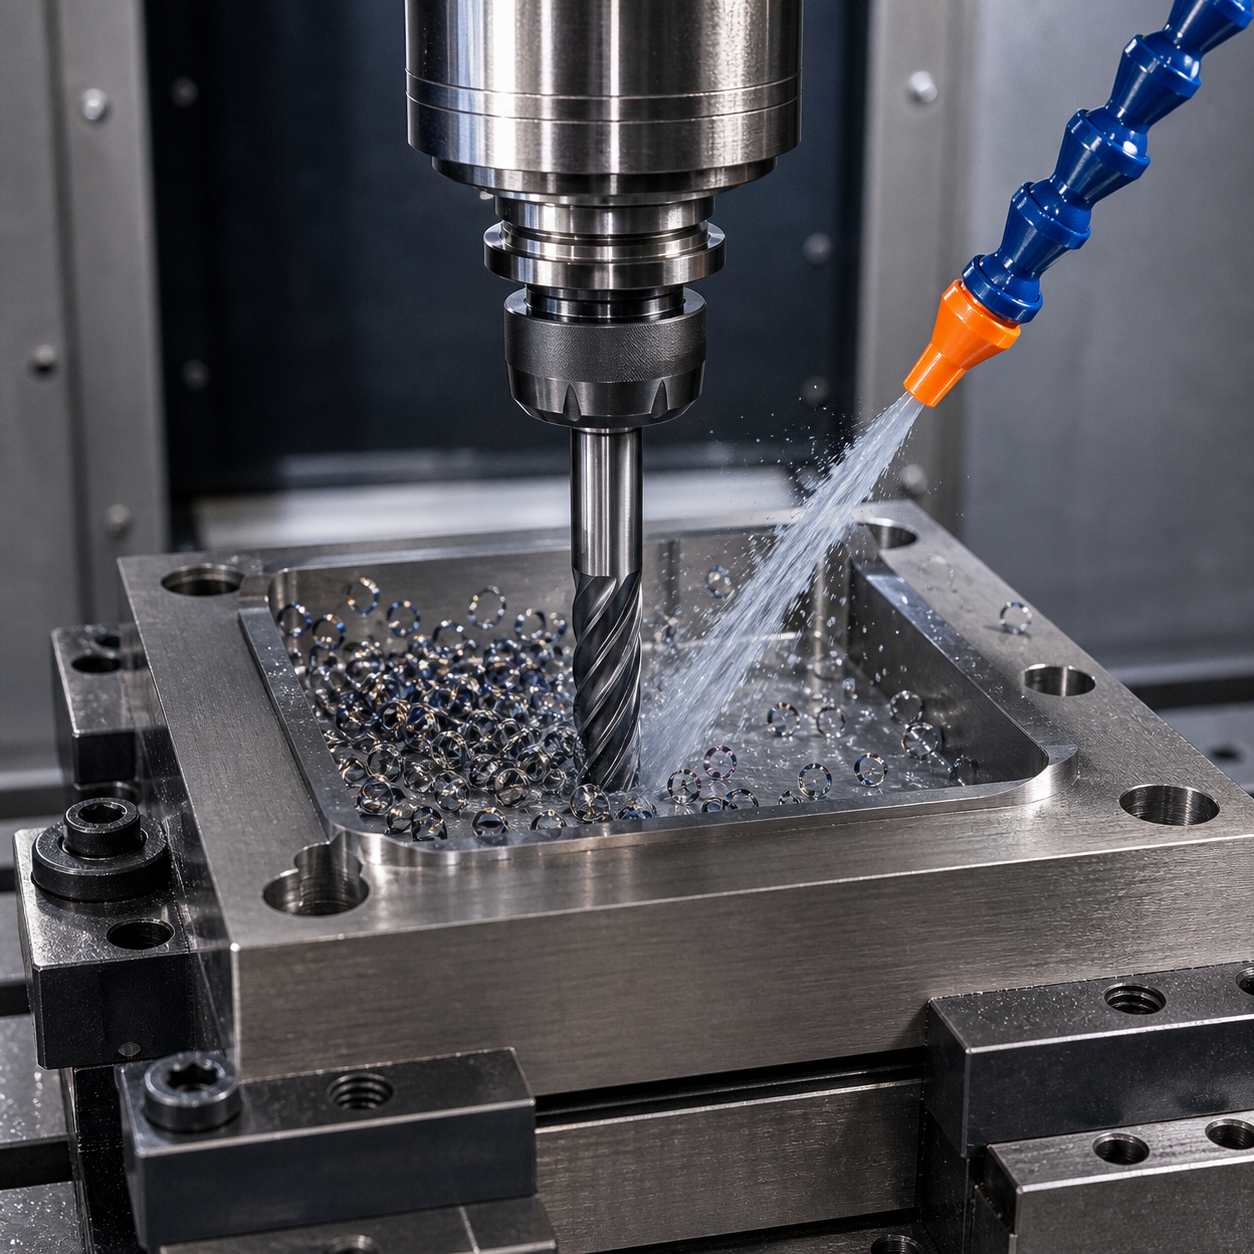
Français: Fraisage CNC du titane : choix d’outil et maîtrise thermique
La chaleur dépend du temps de contact et de l’évacuation. Poche profonde, nervure, R3, trou H7 et face inclinée demandent des outils distincts.
Arête et portée par élément
Fraise rayon 12 mm quatre dents pour poche, 8 mm dégagée pour coins, 6 mm cinq dents pour paroi, boule uniquement sur raccord et foret court arrosé. Rejeter six dents et l’outil unique trop long.
Évacuer la chaleur par la trajectoire
Ébaucher symétriquement, garder des attaches, faible engagement radial, profondeur axiale utile, entrée roulée et aucun arrêt. Évacuer les copeaux avant le contact suivant.
Seuils mesurables
Ne pas affamer l’avance. Surveiller écaillage, usure, charge et copeaux; remplacer au seuil défini.
Contrôler après libération
Palper bases et matière, contrôler H7 depuis la base finale, profil après retrait des attaches et planéité desserrée.
| Élément | Outil et montage | Critère |
|---|---|---|
| Deep pocket / 深型腔 | 12 mm, 4-flute variable-helix radius carbide; short shrink-fit | Chip space and stiffness; six flutes rejected |
| R3 residual corner / 内圆角 | 8 mm, 4-flute relieved-neck carbide; hydraulic | Reach only where needed |
| Thin rib / 薄筋 | 6 mm, 5-flute sharp finisher; low-runout holder | Lower force with supported alternating levels |
| H7 hole / 精密孔 | Short through-coolant carbide drill plus boring/reaming | Position first; long drill rejected |
Related technical cases: Ti-6Al-4V bracket case; titanium bone-plate machining; titanium wrist-clamp tooling.
FAQ
Pourquoi l’arrêt est-il nocif ? L’arête frotte ou rentre dans une bande chauffée et durcie.
Quand remplacer ? Selon usure, charge, correction ou état de surface, avant l’écaillage.


