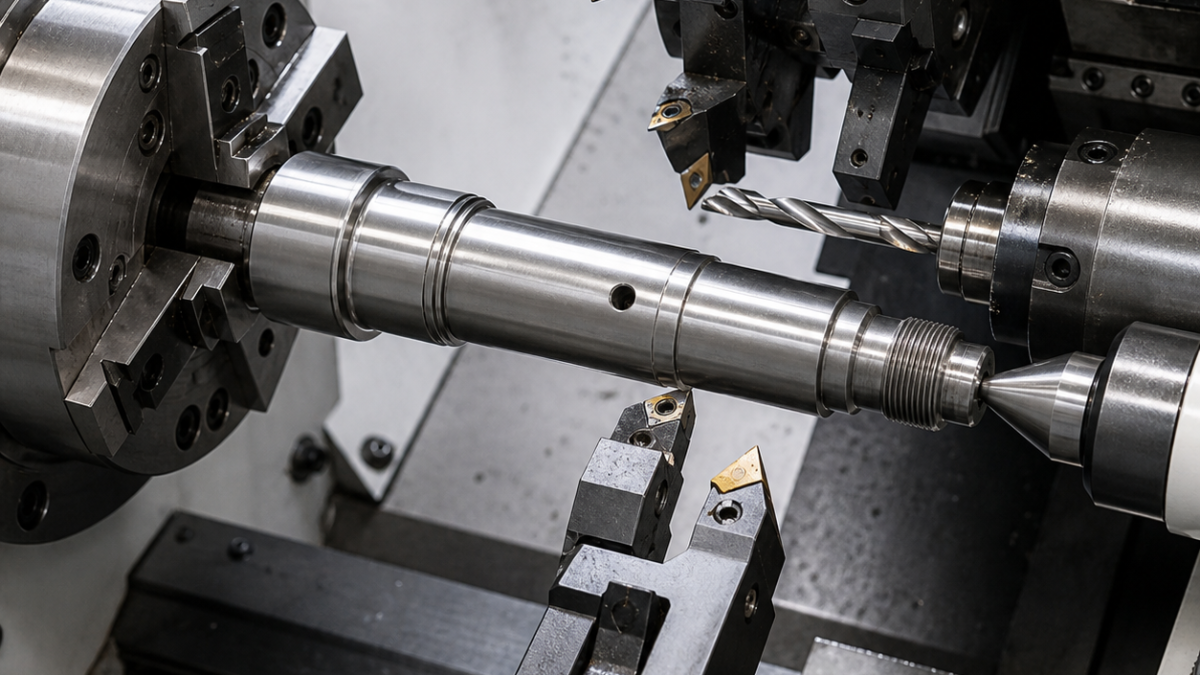
Français: Essieu Ti-5553 : outils pour portées et perçage transversal
Sur cet essieu Ti-5553, l’ébauche de peau, la finition des portées et l’intersection des conduits exigent trois familles d’outils. Une plaquette tenace ouvre la forge, une géométrie positive termine les deux portées sur le même axe, puis un foret carbure guidé et un outil à chanfreiner en retour maîtrisent le conduit profond.
Chaîne de tolérances
J1 définit A, l’épaulement B et le trou Ø6 l’orientation C. J1 vaut Ø68 k5, J2 Ø62 k5, avec battement commun 0,012 mm. Le cône 1:12 tient 0,015 mm; le canal Ø10 atteint 185 mm et les portées demandent Ra 0,4 µm.
Tableau fonction–outil
| Fonction | Outil | Motif |
|---|---|---|
| Peau forgée | CNMG 120408 carbure S tenace, TiAlN PVD, honage 0,05 mm, arrosage haute pression | Résiste aux interruptions; une arête polie est trop fragile. |
| Portées J1/J2 | VBMT 160404 rectifiée, positive, carbure fin PVD, R0,4 | Faible effort radial; une racleuse amplifie un défaut d’alignement. |
| Cône | VBMT neuve identique, porte-outil court | Réponse d’usure cohérente, contrairement à un outil de forme large. |
| Gorges 2,5 mm | Lame carbure PVD 2,0 mm avec deux décalages | Contrôle séparé des flancs. |
| Canal Ø10 | Foret une lèvre carbure, 30D, TiAlN, canon de guidage | Rectitude et évacuation filtrée. |
| Trou Ø6 | Foret carbure Ø5,8 à 140° puis outil retour Ø3 | Élimine la bavure interne sans grattage. |
| Filetage | Plaquette carbure PVD à profil complet | Maîtrise sommet et fond. |
Processus, durée de vie et contrôle
La pièce est ébauchée entre mandrin, pointe et lunette, puis stabilisée. J1, J2 et le cône sont finis sans libérer la butée. Le foret profond part d’un pilote; une broche sacrificielle soutient la sortie du trou transversal. Usure en dépouille, entaille et copeaux bleuis déclenchent le remplacement.
Le rondimètre reconstruit l’axe commun; les jauges pneumatiques contrôlent k5 et la MMT le cône, les gorges et C. Une caméra vérifie le chanfrein interne.
Quelle plaquette de finition?
Une VBMT positive fine, R0,4, avec revêtement PVD mince.
Comment casser la bavure interne?
Avec un outil carbure de retour Ø3 après soutien du débouché.
Pourquoi un foret une lèvre?
Pour guider 185 mm et évacuer les copeaux sous pression.
Voir la gestion thermique du titane et les trous radiaux d’une sonde.


