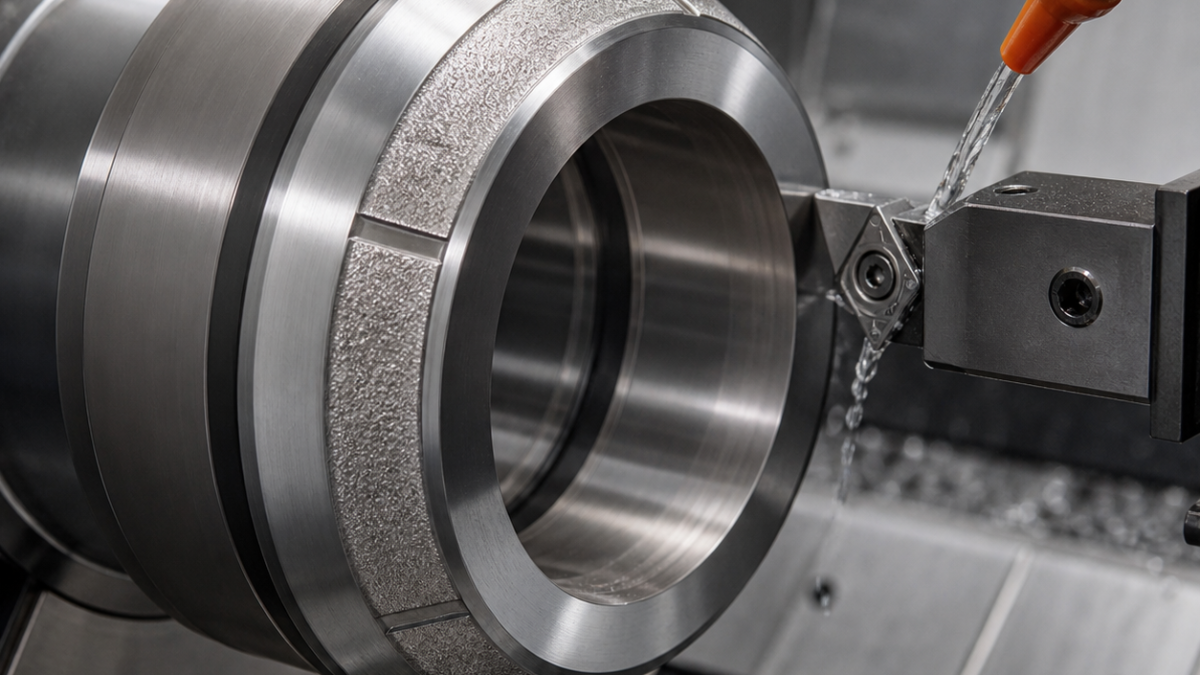
中文: Stellite 6阀座配刀:断续切削与密封锥面精加工
Stellite 6堆焊阀座需要两套配刀逻辑:韧性刀具跨越不规则堆焊接头,稳定精加工刀具负责连续密封锥面。本假设案例说明何时硬质合金比陶瓷更安全,以及怎样稳定获得Ra 0.4 µm而不磨圆接触边。
特征—刀具表
| 特征 | 刀具 | 理由 |
|---|---|---|
| 堆焊皮与断续点 | PVD涂层细晶圆刀片,正角刚性刀杆,R0.4 | 抗冲击;须等连续切削后才用陶瓷。 |
| 锥面半精 | SiAlON陶瓷RNGN负角刀片 | 连续接触耐热,禁止跨堆焊缺口。 |
| 密封锥精车 | CBN刀尖55°刀片,R0.2,模块化精密刀杆 | 稳定控制1.8 mm接触带与Ra 0.4。 |
| 定位内孔 | 正角断屑槽涂层硬质合金镗刀 | 建立B轴并控制切屑。 |
| 退刀槽 | 2 mm PVD硬质合金内冷槽刀 | 宽度独立控制,避免大成形刀过载。 |
工艺与风险
软爪夹不锈钢基体台阶,避开硬面,轴向止挡支撑A。圆刀片以恒定切深去堆焊皮,让冲击分布在圆周刃口;确认形成连续圆环后才换SiAlON半精。B孔与锥面在同一装夹完成。最终CBN按固定线速度单向一刀完成,以实测磨损补偿,不安排无依据的空走弹簧刀。
堆焊边界沟槽磨损、负载尖峰、接触带变宽均触发换刀。圆度仪以B为轴测锥面跳动和圆度,三坐标测30°角与接触宽,轮廓仪沿母线测Ra,显微镜确认无基体露出和崩落。
常见问题
Stellite 6一定用陶瓷刀吗?
不是。连续稳定切削适合陶瓷,断续堆焊皮先用韧性涂层硬质合金。
为何精锥面用CBN?
磨损稳定,能用一次受控走刀保持窄接触带和Ra 0.4。
要不要弹簧刀?
不默认使用;摩擦可能加工硬化,本案例依靠新刃口和测量补偿。


