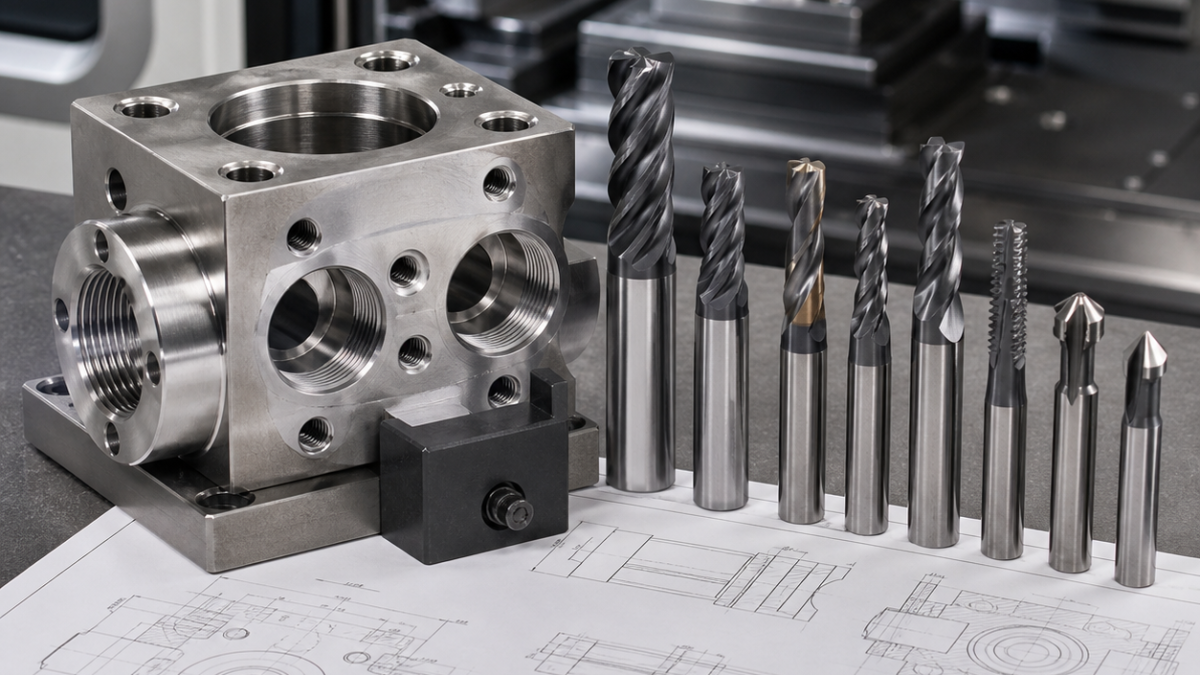
中文: 不锈钢阀体内孔、阀座与交叉油口 CNC 配刀
先读流道和密封公差链
不锈钢阀体配刀不能只列铣刀型号。应把图纸还原为一条功能链:安装基准A、主阀孔、截止锥座、交叉油口和螺纹接口。阀座必须与主孔共用径向基准;交叉孔出口要在实体仍有支撑时打开。
阀体特征—刀具选择表
| 图纸特征 | 刀具与刀柄 | 检测/判废条件 |
|---|---|---|
| 主孔 | Ø18 through-coolant drill + Ø16 helical mill + damped fine-boring head | Axis and diameter before the seat pass |
| 阀座 | Positive-rake carbide form tool, polished edge, short hydraulic holder | Angle, circularity, Ra and bore relation |
| 交叉油口 | Stub carbide drill + 1.5 mm reverse chamfer tool | Position and borescope burr check |
| 螺纹接口 | Carbide thread mill with relief groove | Pitch diameter and gauging without torn crest |
夹具与加工顺序
锻坯落在三个已检测支承点和侧挡上,先精出A面并粗加工外形。型腔用12 mm五刃AlTiN圆角刀恒定径向吃刀粗铣;主流道钻削和螺旋半精后,用短悬伸减振精镗头修正孔径与轴线。专用硬质合金成形刀在同一装夹完成锥座。侧孔在立式墓碑夹具上分度,位置稳定后铣螺纹;最终精阀座前,用反向倒角刀清除所有交叉口毛刺。
加工硬化、排屑与寿命关口
孔肩处不得停顿,否则不锈钢表层硬化,下一刃只会擦削。钻头采用内冷;只有排屑确有需要才使用分屑循环;阀座末刀采用正前角抛光刃。长高速钢铰刀会跟随偏斜底孔,因此排除;钻倒一体刀无法触及内部交叉口,也不采用。孔径补偿量、主轴负载和阀座粗糙度同时漂移时立即换精镗刀片。
与流量和密封相关的检测
装夹状态测A面、主孔轴线和油口中心。功能孔用气动量仪,阀座角度与圆度用轮廓仪,交叉孔出口用内窥镜。只有图纸要求时才用蓝油接触或压降试验确认密封,它们不能替代尺寸数据。螺纹铣削和交叉孔释放局部应力后,还要复测阀座。
相关技术路径: 316L卫生级阀体案例; 微流控阀座与交叉孔案例.
阀体加工常见问题
为何内部去毛刺后再精阀座? 最后一刀可消除反倒角留下的轻微接刀痕。关键接口为何铣螺纹? 尺寸可调、反转扭矩低,并可小量修正位置。哪个基准最影响泄漏? 主孔与阀座的相互位置,而不是铸锻件外形。


