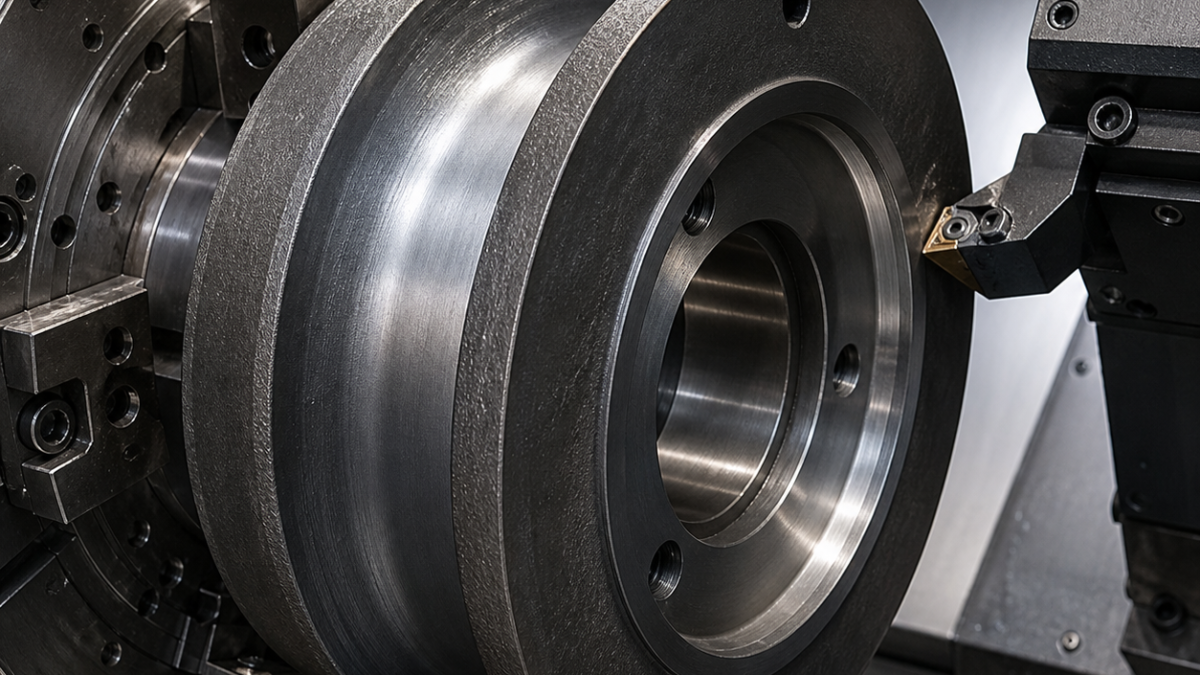
Français: Outils pour réa AISI 4340 : gorge en U et alésage
Sur un réa en AISI 4340, la gorge en U, les sièges de roulement et les faces doivent partager le même axe après desserrage. La gamme crée d’abord l’alésage, transfère la référence sur mandrin expansible, puis répartit le profil entre plusieurs plaquettes rondes soutenues.
Le chemin du câble structure le plan
Le réa fait Ø420 × 58 mm. A vaut Ø100 H7 avec deux logements Ø118 H8×12 mm; B fixe l’axial et le trou de graissage donne C. La gorge impose R13,0 ±0,05 mm, ouverture 25,8 ±0,08 mm, profondeur 22,0 ±0,10 mm et Ra 1,6 µm. Son centre est à 29,00 ±0,04 mm de B, battement radial 0,040 mm; les faces battent à 0,030 mm.
La gamme suppose un 4340 trempé-revenu à 32–36 HRC. Dureté et peau sont vérifiées; les contrôles de sécurité restent ceux de la spécification produit.
Table outil-charge
| Opération | Outil | Gestion de charge |
|---|---|---|
| Forge brute | CNMG 120412 P25 CVD TiCN/Al2O3, brise-copeau fort, R1,2, Capto C8 | Arête robuste dans la calamine. |
| Pré-alésage A | Foret indexable Ø80 à quatre plaquettes P30, puis tête deux cartouches R0,8 | Coupe équilibrée, réserve radiale 0,35 mm. |
| Faces | WNMG 080408 P15 CVD, plan wiper 1,5 mm | Ra 1,6 µm et passes alternées. |
| Ébauche U | RCMT 1204 P25 AlTiN positif, R6, serrage supérieur | Copiage réparti; pas d’outil forme de 25,8 mm. |
| Semi-finition | RCGT 1003 P20 AlTiN, arête 6 µm, R5, barre amortie | 0,15 mm normal et faible poussée. |
| Finition | Deux RCGT 0803 AlCrN R4, coupe polie 4 µm, dédiées gauche et droite | Engagement divisé et R13 compensable. |
| A et Ø118 | Tête d’alésage deux arêtes P10, R0,2 wiper, HSK-A100 court | Correction indépendante des sièges. |
| Graissage Ø6 | Foret carbure AlTiN à trois lèvres, 140°, 5×D, arrosage interne; chanfrein Ø8 | Évacuation dans 32–36 HRC. |
| Sortie interne | Tête arrière carbure Ø10, quatre dents, 45° | Pas de meulage près du siège. |
Transfert vers A
Les mors doux ébauchent faces, jante et A avec 0,35 mm. Après libération, un mandrin long porte A et B touche trois plots; la pression est qualifiée par la rondeur libre. La gorge est ouverte par couches. La semi-finition laisse 0,15 mm normal, puis les plaquettes gauche et droite alternent avant le raccord du fond.
Deux jets latéraux et un jet bas évacuent les copeaux. Ondulation périodique, usure en entaille, fermeture de l’ouverture ou pic de charge retirent l’arête.
Mesure et FAQ
Alésomètre, rondimètre et arbre étalon contrôlent A, les logements, le profil, le décalage et les battements. Le borescope vérifie le trou; rugosité des deux flancs et du fond est mesurée.
Pourquoi usiner la gorge après A?
Le mandrin transforme l’axe de roulement en axe machine.
Faut-il un outil de forme complet?
Non ici: deux plaquettes rondes réduisent la poussée et permettent la compensation.
Comment détecter le broutage?
Par charge, vibration et scan de profil, pas par une simple inspection brillante.


