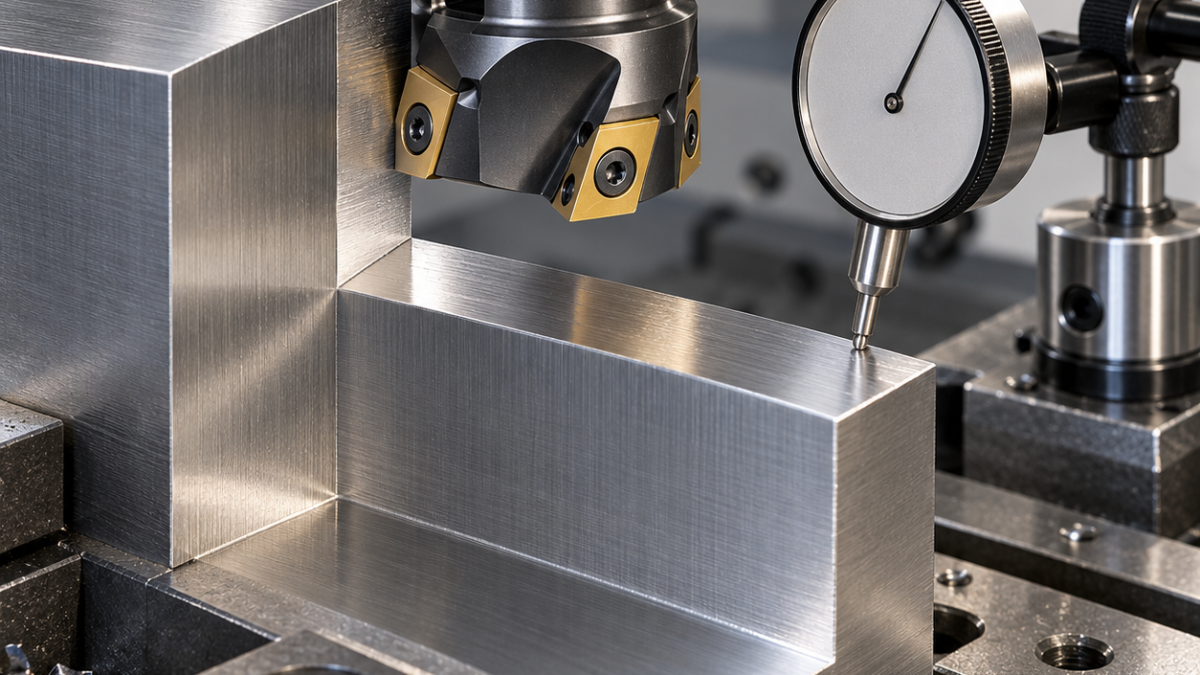
Русский: R390 11T3: радиус для точного уступа
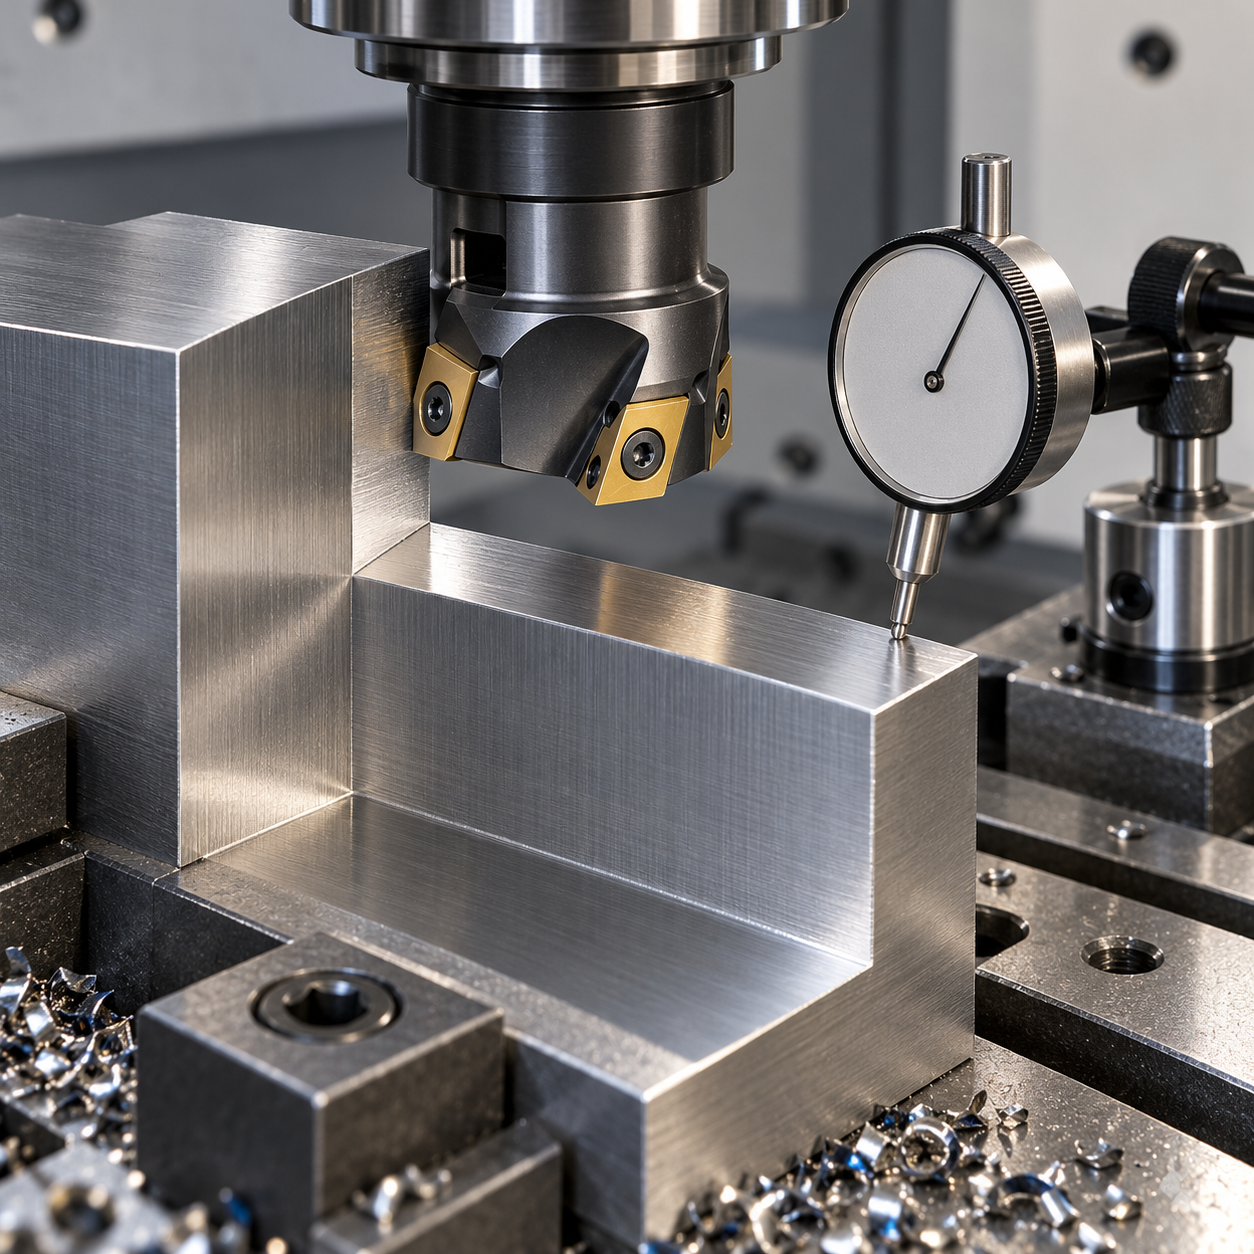
Радиус R390 11T3 выбирают по зазору сопряжения, а не только по прочности угла. В условном позиционирующем блоке из отожжённой 316L предусмотрены два взаимно перпендикулярных уступа высотой 6 мм. Максимальное скругление у основания — R0,5. Подтверждённая версия R0,4 подходит для рассмотрения; R0,8 нарушает условие сборки.
Уступ как функциональная база
Для примера заданы высота ±0,015 мм, перпендикулярность 0,03 мм относительно нижней базы A и Ra 1,6 мкм. За контактной полосой нужен разрешённый выход инструмента без выдержки. Семейство R390 предназначено для прямоугольных уступов, однако «R39011» не задаёт радиус, геометрию и сплав полностью. Проверяют корпус и суффикс; размер гнезда 11 нельзя подменять размером 17.
Инструмент по участкам чертежа
| Участок | Выбор | Граница применения |
|---|---|---|
| Первичный припуск | Корпус Ø20 под размер 11, умеренное число зубьев; вязкий сплав для ISO M, подходящее PVD-покрытие. | Не оставлять рваный наклёпанный поверхностный слой. |
| Контактная стенка и основание | R390 11T3 с подтверждённым R0,4, положительная чистовая геометрия и лёгкая подготовка кромки, короткий вылет. | Более прочный R0,8 исключается по сборочному зазору. |
| Малый концевой карман | Монолитная фреза Ø6, четыре зуба, твёрдый сплав для нержавейки; короткая рабочая часть, точная цанга либо подходящий гидропатрон. | Большой корпус не должен задевать соседнюю базу. |
| Наружный заусенец | Фасочная фреза Ø6, два зуба, 90°. | Обрабатывать только разрешённые кромки. |
Чистое дно не доказывает прямую стенку
Зажать толстую основу, поставить опоры под оба уступа. Черновой съём вести сбалансированно, оставив пробные 0,10–0,15 мм по радиусу. Чистовой проход должен быть непрерывным и давать реальную стружку: многочисленные почти нулевые проходы по 316L могут лишь натирать поверхность. Допустимые рампа и глубина определяются корпусом, а не кратким кодом пластины.
Перед чистовым резанием проверить осевое и радиальное положение каждого зуба. Стружка под опорой способна дать красивый след на дне и неправильный уклон стенки. Очистить гнёзда, осмотреть винты и затянуть предписанным моментом. Постоянная направленная СОЖ должна уводить длинную стружку. При наросте или канавочном износе сначала проверить кромку, затем решать вопрос коррекции.
Контроль и ответы наладчику
Измерить верх и низ обеих стенок относительно A, высоту полос и профиль скругления оптическим методом либо подходящим слепком. Штангенциркуль не подтверждает перпендикулярность. Проверить шероховатость вдоль контакта и завёрнутые заусенцы. См. контроль биения сборки и управляемое снятие фасок.
Достаточно заказать «04»? Нет, необходимы полный код, геометрия, сплав и совместимый корпус.
Компенсация исправит большой радиус? Нет: перемещение траектории не уменьшает сам угол пластины и может испортить дно.


