CNC CNC Precision Hub
  • Главная
  • Возможности
  • Статьи
  • Контакты
Главная / Статьи / RPMT10T3 для чернового копирования полостей
2026年10月29日 / Carbide Cutting Tools, Выбор инструмента CNC

RPMT10T3 для чернового копирования полостей

Опубликовано: 2026年10月29日 Обновлено: 2026年10月29日

Круглые пластины RPMT10T3: контакт дуги, глубина резания, равномерный припуск и разделение операций с малой сферической фрезой.

RPMT10T3 для чернового копирования полостей

Русский: RPMT10T3 для чернового копирования полостей
RPMT10T3 для чернового копирования полостей

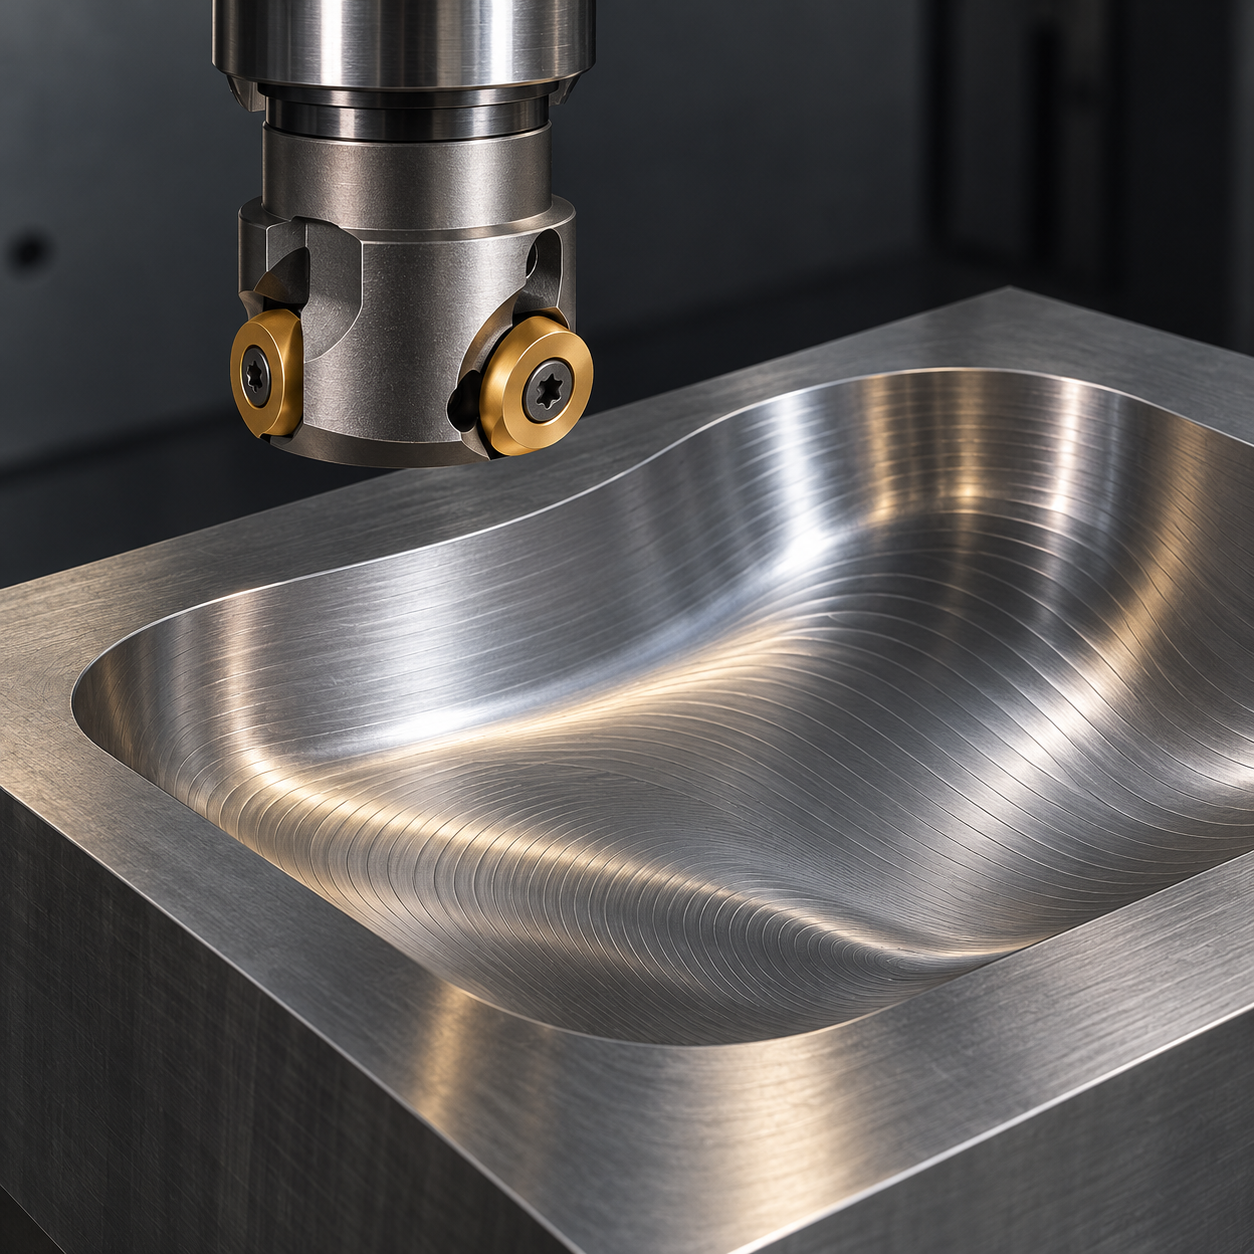
Круглая RPMT10T3 полезна при черновой обработке полости с крупными сопряжениями, где нужна прочная сменная кромка. Она не заменяет инструмент для прямого уступа или окончательной 3D-поверхности. Условный блок из предварительно закалённой P20, 30–34 HRC, имеет чашу глубиной 14 мм, основные переходы R12 и один участок R3.

Рабочая дуга зависит от глубины

У круглой кромки эффективный угол в плане меняется с глубиной и наклоном поверхности. Подача, подходящая для мелкого дна, может перегрузить зуб на подъёме. Диаметр пластины, диаметр фрезы и эффективный диаметр контакта различаются. CAM-модель должна учитывать корпус, винты и разрешённую рампу. Полный вариант RPMT10T3 и способ фиксации необходимо подтвердить: похожая круглая форма не гарантирует одинаковую посадку.

Подбор по доступной кривизне

Зона Инструмент Причина
Основной объём Копировальная фреза Ø25 на два зуба RPMT10T3; вязкий сплав с PVD для предварительно закалённой стали, среднеположительная геометрия. Короткая оправка и открытые стружечные карманы важнее лишних зубьев.
Переход R12 Тот же инструмент с целыми секторами кромки, неглубокие уровни, равномерный нормальный припуск. Рост глубины увеличивает контактную дугу и усилие.
Местный R3 Сферическая Ø6, два зуба, мелкозернистый карбид с покрытием, короткий вылет в точной цанге или подходящем термопатроне. Круглая пластина Ø10 не сформирует малую вогнутость за счёт коррекции.
Верхняя кромка Фасочная фреза Ø8, два зуба, 90°. Снять заусенец, не изменяя заданный переход.

Полуобработка против скрытого гребня припуска

Установить блок на параллели и зажать вне чаши. Начать с открытой заготовки или разрешённого входа; сверление такой фрезой не подразумевается. Пробный нормальный припуск 0,30 мм проверить моделированием остатка. Сначала выровнять стык крутого и пологого участков, чтобы малая сферическая фреза не встретила скрытую перегрузку.

Скорость и подачу определять для выбранного сплава и реального контакта. Общий множитель компенсации утонения стружки не подходит ко всем поворотам и подъёмам. Удалять твёрдые обломки стружки, не позволяя вдавливать их в дно. Отмечать использованные секторы; поворачивать пластину только в разрешённые положения и на целую кромку.

Контроль и вопросы

Цели примера: отклонение профиля ≤0,05 мм, Ra 1,6 мкм. До полировки проверить сечения R12 и R3, а не только середину дна. Шаг сферической фрезы связать с допустимым гребешком и подтвердить измерением поверхности. См. планирование сферического прохода и прочность скруглённой кромки.

Можно ли получить плоское дно? При подходящем корпусе и траектории можно, но качество и остаточную геометрию проверяют отдельно.

Малая глубина разрешает любую подачу? Нет: ограничивают сплав, контакт, станок и локальные переходы.


Данные изготовителя: размеры и совместимость.

Превратить эту техническую тему в решение проекта

Если есть похожая проблема CNC-обработки, материала, допусков, поверхности, оснастки, стойкости инструмента или серии, отправьте детали.

Отправить Данные
Tags: Copy Milling Die Cavity Roughing Radial Engagement Round Insert Milling RPMT10T3 Inserts
Предыдущая: R390 11T3: радиус для точного уступа
Следующая: SEKT1204: торцевое фрезерование под 45°

Нужно техническое решение CNC?

Отправьте чертежи, материал, текущую проблему и цель производства. Мы проверим процесс, инструмент, оснастку, контроль и поставку.

Запросить Оценку

Темы Статей

CNC-фрезерование, точение, стойкость инструмента, оснастка, контроль, финиш и поддержка поставки.

近期文章

  • TPKN2204 Triangular Inserts: Match the Shoulder-Mill Body
  • APGT1604 Aluminum Inserts for Thin Ribs and Clean Chip Flow
  • LNMU0303 High-Feed Inserts: CAM Radius and Finishing Stock
  • SEKT1204 Inserts for 45-Degree Face Milling: Pads and Flatness
  • RPMT10T3 Round Inserts for Die-Cavity Roughing and Blends

近期评论

  1. Ti-6Al-4V Aerospace Bracket Tooling for Thin Ribs and Heat Control - CNC Precision Hub 发表在 Drawing-Based Tool Selection Case: Aluminum Bracket CNC Machining Plan
  2. Zirconium 702 Pump Wear Plate CNC Tooling Case: Kidney Ports and Seal Grooves - CNC Precision Hub 发表在 Carbide End Mill Cutting Parameters by Material, Geometry and Engagement
  3. Carbide End Mill Cutting Parameters by Material, Geometry and Engagement - CNC Precision Hub 发表在 Carbide End Mill Edge Preparation: Micro Honing for Longer Tool Life
  4. Deep Pocket Milling Tooling Hub: Reach, Chip Evacuation and Stock Control - CNC Precision Hub 发表在 RPMT10T3 Round Inserts for Die-Cavity Roughing and Blends
  5. Feed per Tooth in CNC Milling: Chip Load, Radial Thinning and Runout - CNC Precision Hub 发表在 APMT1135 Insert Selection for Small-Diameter Pocket Milling

归档

  • 2026 年 10 月
  • 2026 年 9 月
  • 2026 年 8 月
  • 2026 年 7 月

分类

  • 13-8Mo Stainless Machining
  • 17-4PH Stainless Machining
  • 410 Stainless Steel Machining
  • 42CrMo4 Machining
  • 440C Stainless Machining
  • 6061 Aluminum Machining
  • A286 Stainless Machining
  • ADI Ductile Iron Machining
  • Aerospace Machining
  • AL-6XN Machining
  • Alloy 20 Machining
  • Alloy Steel Machining
  • Alumina Ceramic Machining
  • Aluminum Machining
  • Aluminum Nitride Machining
  • AM 316L Stainless Machining
  • Automotive Machining
  • Bearing Machining
  • Bronze Machining
  • C11000 OFE Copper Machining
  • C14500 Tellurium Copper Machining
  • C26000 Cartridge Brass Machining
  • C360 Brass Machining
  • C63000 Nickel Aluminum Bronze Machining
  • C65500 Silicon Bronze Machining
  • C70600 Copper Nickel Machining
  • C71500 Copper-Nickel Machining
  • Carbide Cutting Tools
  • Case Studies
  • Cast Iron Machining
  • Ceramic Machining
  • CNC Case Studies
  • CNC Cutting Tools
  • CNC Machining
  • CNC Machining Case Studies
  • CNC Machining Guides
  • CNC Tool Selection
  • CNC Tooling Case Studies
  • CNC Tooling Cases
  • CoCrMo Machining
  • Composite Machining
  • Compressor Machining
  • Copper Alloy Machining
  • CuCrZr Machining
  • Cutting Tools
  • Delrin AF Machining
  • Drawing-Based Tool Selection
  • Engineering Plastic Machining
  • Engineering Plastics Machining
  • ETFE Machining
  • FR4 Laminate Machining
  • Free-Machining Steel
  • G10 Epoxy Glass Machining
  • GG25 Cast Iron Machining
  • Graphite Machining
  • H13 Tool Steel Machining
  • Hardened D2 Machining
  • Hardfacing Machining
  • Hastelloy B-3 Machining
  • Hastelloy C-276 Machining
  • Haynes 230 Machining
  • Heavy Equipment Machining
  • High-Temperature Alloy Machining
  • Hydraulic Machining
  • Inconel 625 Machining
  • Inconel 718 Machining
  • Inconel X-750 Machining
  • Invar 36 Machining
  • Kovar Machining
  • Machining Case Studies
  • Magnesium Machining
  • Magnetic Component Machining
  • MAR-M247 Machining
  • Maraging Steel Machining
  • Medical Machining
  • Metal Matrix Composite Machining
  • Molybdenum Copper Machining
  • Molybdenum Machining
  • Monel 400 Machining
  • Monel K-500 Machining
  • NAK80 Mold Steel Machining
  • Nickel 200 Machining
  • Nickel Alloy Machining
  • Nickel Silver Machining
  • Nitronic 60 Machining
  • Noryl PPO Machining
  • PA66-GF30 Machining
  • PCTFE Machining
  • PEEK-CF30 Machining
  • PEEK-GF30 Machining
  • PEI Ultem Machining
  • PEKK Machining
  • Plastic Machining
  • Polycarbonate Machining
  • PPS-GF40 Machining
  • PPSU Machining
  • Precision Machining
  • Precision Micromachining
  • PVDF Machining
  • Rene 41 Machining
  • S32760 Super Duplex Machining
  • Shape Memory Alloy Machining
  • Stainless Steel Machining
  • Tantalum Machining
  • Ti-6Al-7Nb Machining
  • Titanium CNC Machining
  • Titanium Machining
  • Tool Steel Machining
  • Tooling Case Studies
  • Torlon 4203 Machining
  • Tungsten Alloy Machining
  • UHMWPE Machining
  • Vacuum and RF Machining
  • Valve Body Machining
  • ZA-27 Zinc Alloy Machining
  • Zerodur Machining
  • Zirconium Machining
  • 未分类

Похожие Статьи

Читайте далее о CNC-технологии, инструменте и сопутствующих решениях.

TPKN2204: подбор треугольной пластины
2026年10月29日 / Выбор инструмента CNC, Drawing-Based Tool Selection

TPKN2204: подбор треугольной пластины

TPKN2204 Triangular Inserts: Match the Shoulder-Mill Body

Проверка корпуса, прижимов и опор перед заменой TPKN2204: выбор сплава, рабочая глубина ...

APGT1604 для тонких алюминиевых рёбер
2026年10月29日 / Обработка Aluminum, Выбор инструмента CNC

APGT1604 для тонких алюминиевых рёбер

APGT1604 Aluminum Inserts for Thin Ribs and Clean Chip Flow

Полированные APGT1604 для низкокремнистого алюминия: корпус, острая кромка, выход стружк...

LNMU0303: модель CAM и припуск
2026年10月29日 / Carbide Cutting Tools, Выбор инструмента CNC

LNMU0303: модель CAM и припуск

LNMU0303 High-Feed Inserts: CAM Radius and Finishing Stock

Пластины LNMU0303 для высокоподачного фрезерования: отличие геометрии ZER/UER, допустимы...

Производственная поддержка

Нужна CNC-обработка и планирование поддержки?

Отправьте чертежи, материал и количество. Мы поможем проверить процесс, инструмент, оснастку, контроль и поставку.

Получить консультацию
CNC CNC Precision Hub

Фокус на прецизионной CNC-обработке, инструменте, оснастке, контроле качества и финишной обработке для стабильных прототипов и серий.

Возможности

CNC-фрезерование и точение Держатели, инструмент и оснастка Контроль, термообработка и финиш

Темы Статей

Технология CNC-обработки Стойкость инструмента и режимы Сопутствующие решения

© 2026 CNC Precision Hub. Технология CNC-обработки и инструментальная поддержка.
