Related tooling references: Monel K-500 Marine Clevis CNC Tool Selection for Fork Slot, Pin Bore and Fillet Relief and Zerodur Mirror Cell CNC Tool Selection for Lightweight Pockets and Bond Pad Flats.
English: Polycarbonate Light Pipe Tooling for Polished V-Grooves and Snap Tabs
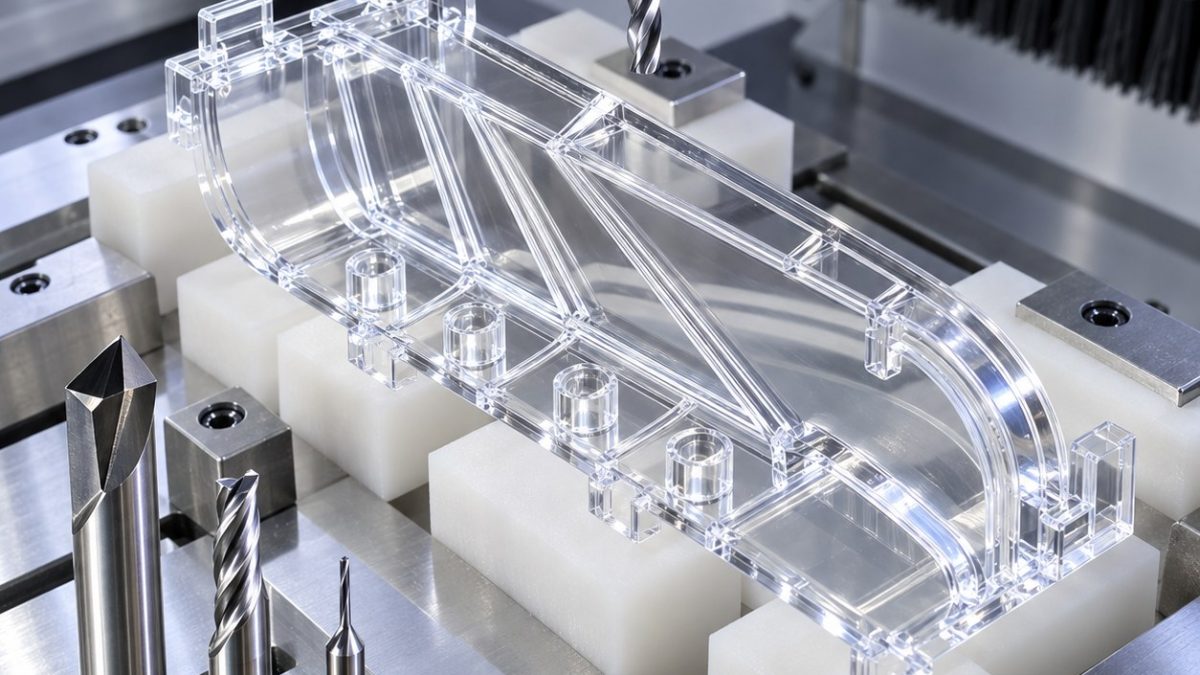
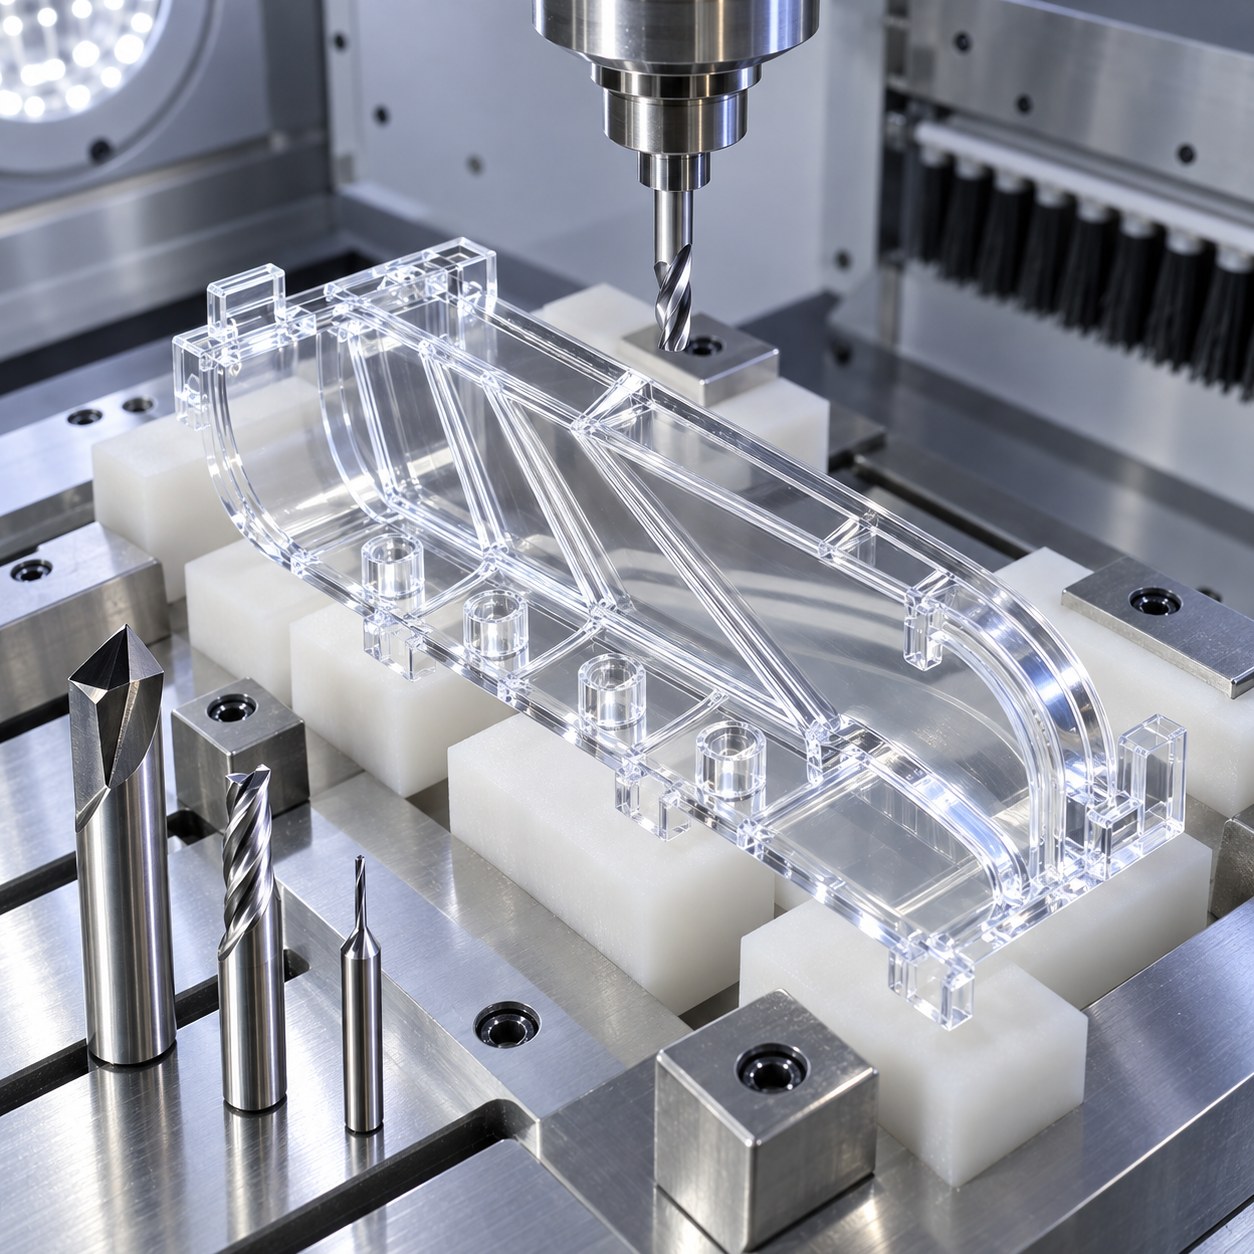
The intent here is practical polycarbonate light pipe tooling: how to cut polished V-grooves and snap tabs without turning clear edges white. The drawing is optical first and mechanical second, so cutter rake, support and heat control matter more than aggressive feed claims.
Optical plastic features and cutter geometry
| Light-pipe feature | Tool selection | Reason on the drawing |
|---|---|---|
| Polished V-grooves | Single-flute polished carbide V-cutter, uncoated mirror rake | A coated engraving tool creates haze and heat at the reflecting face. |
| LED pockets | 2 mm polished two-flute carbide, high helix, air blast | Holds corner size without melting the pocket wall. |
| Snap tabs | 1.5 mm upcut/downcut pair used in two passes | Controls top and bottom burrs on flexible latch geometry. |
| Clear outer contour | PCD compression router in precision collet | Keeps the light exit edge transparent after a minimal polish allowance. |
| Micro chamfers | PCD 45° tiny chamfer tool with soft vacuum support | Removes sharpness without whitening the edge. |
Soft fixture and polish-preserving process
A soft nest supports the long light pipe while protective film stays on non-machined faces. V-grooves are cut in shallow passes before LED pockets, snap tabs are released from both sides, and the optical exit contour is left for the last PCD pass with minimal stock.
Heat, chip welding and tab burr control
Polycarbonate chips weld when the edge is dull or air flow is weak. Tools are kept polished and uncoated where friction dominates, and the process stops if chips become strings that smear on the transparent wall. No solvent wiping is used as a dimensional correction.
Inspection under light, gauge and magnification
Verification combines visual light-through inspection, groove-angle checks, LED pocket gauges, snap-tab force samples and magnified edge review. The part passes only if the light path remains clear after unclamping and no tab burr interferes with assembly.
Search FAQ
Why use polished uncoated tools on polycarbonate?
They reduce friction and haze on optical faces compared with many thick coated tools.
Should V-grooves be cut before or after snap tabs?
Before tab release, because the long body is still supported and the groove angle stays stable.
How is optical quality checked without lab equipment?
A simple light-through check, magnification and controlled gauge checks catch most machining-related defects.
中文: 聚碳酸酯光导件抛光V槽与卡扣配刀
聚碳酸酯光导件的搜索意图很明确:怎样切抛光V槽和卡扣,同时不让透明边缘发白。图纸首先是光学件,其次才是机械卡装件,所以刀具前角、支撑和热控制比大进给更重要。
光学塑料特征与刀具几何
| 光导特征 | 刀具选择 | 图纸依据 |
|---|---|---|
| 抛光V槽 | 单刃未涂层抛光硬质合金V刀,镜面前角 | 涂层雕刻刀会让反射面发雾并发热。 |
| LED小腔 | 2 mm高螺旋抛光两刃硬质合金刀,空气吹屑 | 保持角部尺寸,不熔化腔壁。 |
| 卡扣 | 1.5 mm上切/下切刀两步组合 | 分别控制柔性卡扣上下毛刺。 |
| 透明外轮廓 | PCD压缩铣刀,高精度夹头 | 为出光边保留透明度,只留少量抛光余量。 |
| 微倒角 | PCD 45度小倒角刀,软真空支撑 | 去锐边但不发白。 |
软夹具与保光泽流程
软巢夹具支撑长条光导,非加工面保留保护膜。V槽先浅层切出,再加工LED小腔,卡扣从上下两面分步释放,出光外轮廓最后用PCD少余量精切。
热量、粘屑和卡扣毛刺控制
聚碳酸酯在刀钝或吹气不足时会粘屑。摩擦主导的位置使用未涂层抛光刃;如果切屑变成长丝并粘到透明壁,立即停机处理。不能用溶剂擦拭代替尺寸修正。
透光、量规和放大检查
验证包括透光观察、V槽角度检查、LED腔量规、卡扣力抽检和放大镜边缘检查。只有松夹后光路仍清晰且卡扣毛刺不影响装配才算合格。
搜索问答
聚碳酸酯为什么用未涂层抛光刀?
它比厚涂层刀更少摩擦,能降低光学面发雾。
V槽应该在卡扣前还是后加工?
应在卡扣释放前加工,因为长条主体仍被支撑,槽角更稳定。
没有实验室设备怎么查光学质量?
透光检查、放大观察和关键量规能发现大部分加工缺陷。
Español: Herramientas para guía óptica de policarbonato
La intención es mecanizar una guía óptica de policarbonato con ranuras V pulidas y pestañas sin blanquear bordes. El plano es óptico antes que mecánico.
Geometría de corte para plástico óptico
| Elemento de guía | Herramienta elegida | Motivo del plano |
|---|---|---|
| Ranuras V pulidas | V-cutter mono-labio pulido sin recubrimiento | Evita niebla y calor. |
| Bolsillos LED | Carburo 2 mm dos labios pulido | No funde la pared. |
| Pestañas snap | Par upcut/downcut 1,5 mm | Controla rebaba superior e inferior. |
| Contorno claro | Router PCD de compresión | Mantiene borde óptico. |
| Microchaflanes | PCD 45° con apoyo blando | Quita arista sin blanquear. |
Sujeción blanda y proceso claro
Un nido blando soporta la pieza y se conserva la película protectora. Las ranuras V van primero, luego bolsillos LED, pestañas por dos caras y el contorno óptico al final con PCD.
Calor, viruta pegada y rebaba
El policarbonato pega viruta con herramienta roma o poco aire. Se usan filos pulidos y se detiene el proceso si aparecen hilos pegados.
Inspección con luz y aumento
La inspección combina paso de luz, ángulo de ranura, galgas LED, fuerza de pestaña y lupa. La pieza debe quedar clara tras soltarla.
FAQ de búsqueda
¿Por qué filo pulido sin recubrimiento?
Menos fricción y menos velo.
¿Ranuras antes de pestañas?
Sí, el cuerpo aún está soportado.
¿Cómo revisar óptica básica?
Luz, aumento y galgas controladas.
Français: Outils pour guide lumineux en polycarbonate
L’objectif est d’usiner un guide lumineux polycarbonate avec rainures V polies et clips sans blanchiment. Le plan est d’abord optique, ensuite mécanique.
Géométrie d’outil pour plastique optique
| Élément du guide | Choix d’outil | Raison liée au plan |
|---|---|---|
| Rainures V polies | Fraise V mono-dent polie non revêtue | Évite voile et chaleur. |
| Poches LED | Fraise carbure polie 2 mm deux dents | Ne fond pas la paroi. |
| Clips | Couple upcut/downcut 1,5 mm | Gère les bavures des deux faces. |
| Contour transparent | Fraise PCD compression | Garde le bord lumineux. |
| Micro-chanfreins | PCD 45° sur appui souple | Casse l’arête sans blanchir. |
Montage souple et conservation du poli
Un nid souple porte la pièce et le film reste en place. Les rainures V précèdent les poches LED, les clips sont libérés des deux faces et le contour sortant est fini au PCD.
Chaleur, copeau collé et bavure
Le polycarbonate colle si l’outil est émoussé ou l’air faible. Les arêtes polies sont prioritaires et le process s’arrête si la virute file et marque la paroi.
Contrôle lumière, calibre et loupe
Contrôle par passage de lumière, angle de rainure, calibres LED, force des clips et loupe. La voie optique doit rester claire après desserrage.
FAQ recherche
Pourquoi outil poli non revêtu ?
Moins de frottement et moins de voile.
Rainures avant clips ?
Oui, la pièce reste tenue.
Contrôle optique simple ?
Lumière, loupe et calibres.
Русский: Инструмент для световода PC
Цель — обработать поликарбонатный световод с полированными V-канавками и защелками без белых кромок. Чертеж в первую очередь оптический.
Геометрия инструмента для PC
| Элемент световода | Выбор инструмента | Причина |
|---|---|---|
| Полированные V-канавки | Однозубая полированная V-фреза без покрытия | Не мутнит отражающую грань. |
| LED-карманы | Полированная карбидная фреза 2 мм | Не плавит стенку. |
| Защелки | Пара upcut/downcut 1,5 мм | Держит верхний и нижний заусенец. |
| Прозрачный контур | PCD компрессионная фреза | Сохраняет выход света. |
| Микрофаски | PCD 45° на мягкой опоре | Без побеления кромки. |
Мягкое базирование и чистая поверхность
Мягкое ложе поддерживает длинную деталь, защитная пленка остается. V-канавки идут первыми, затем LED-карманы, защелки с двух сторон и финальный PCD-контур.
Тепло, налипание и заусенцы
Поликарбонат налипает при тупом инструменте и слабом воздухе. Нужны полированные кромки; процесс останавливают при нитевидной стружке на прозрачной стенке.
Световой и размерный контроль
Контроль: прохождение света, угол канавки, калибры LED, усилие защелок и лупа. Световой путь должен остаться прозрачным после раскрепления.
Вопросы
Почему полированный инструмент без покрытия?
Меньше трения и мутности.
V-канавки до защелок?
Да, корпус еще поддержан.
Как проверить оптику?
Свет, лупа и калибры.