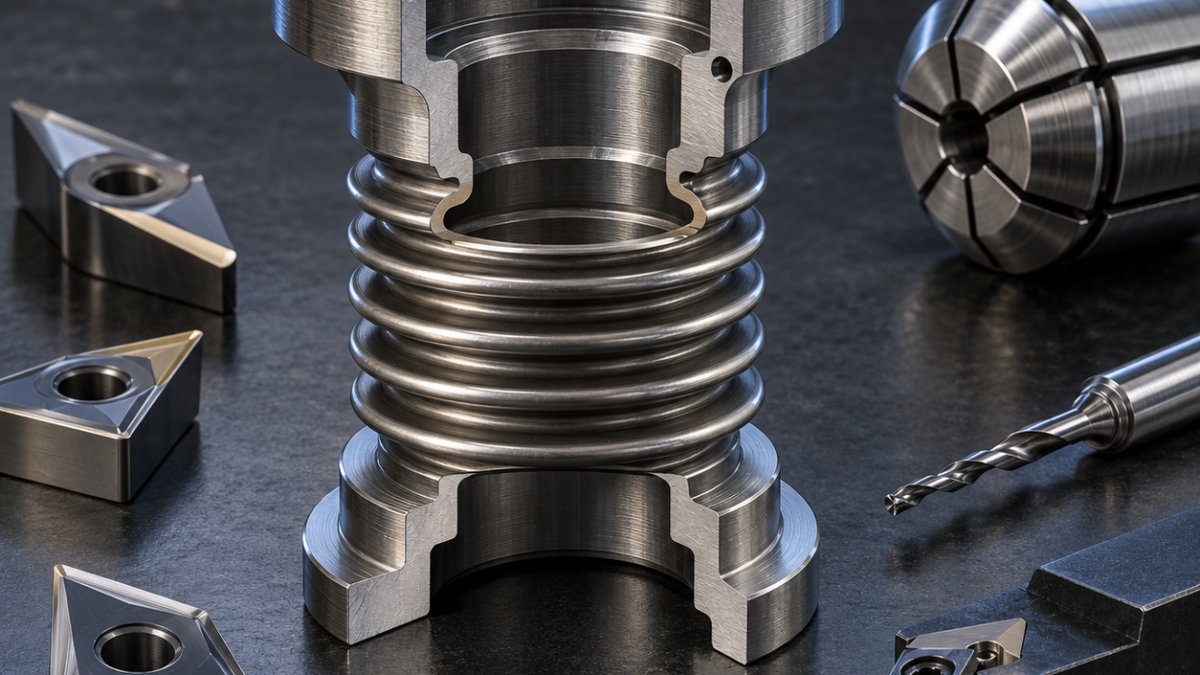
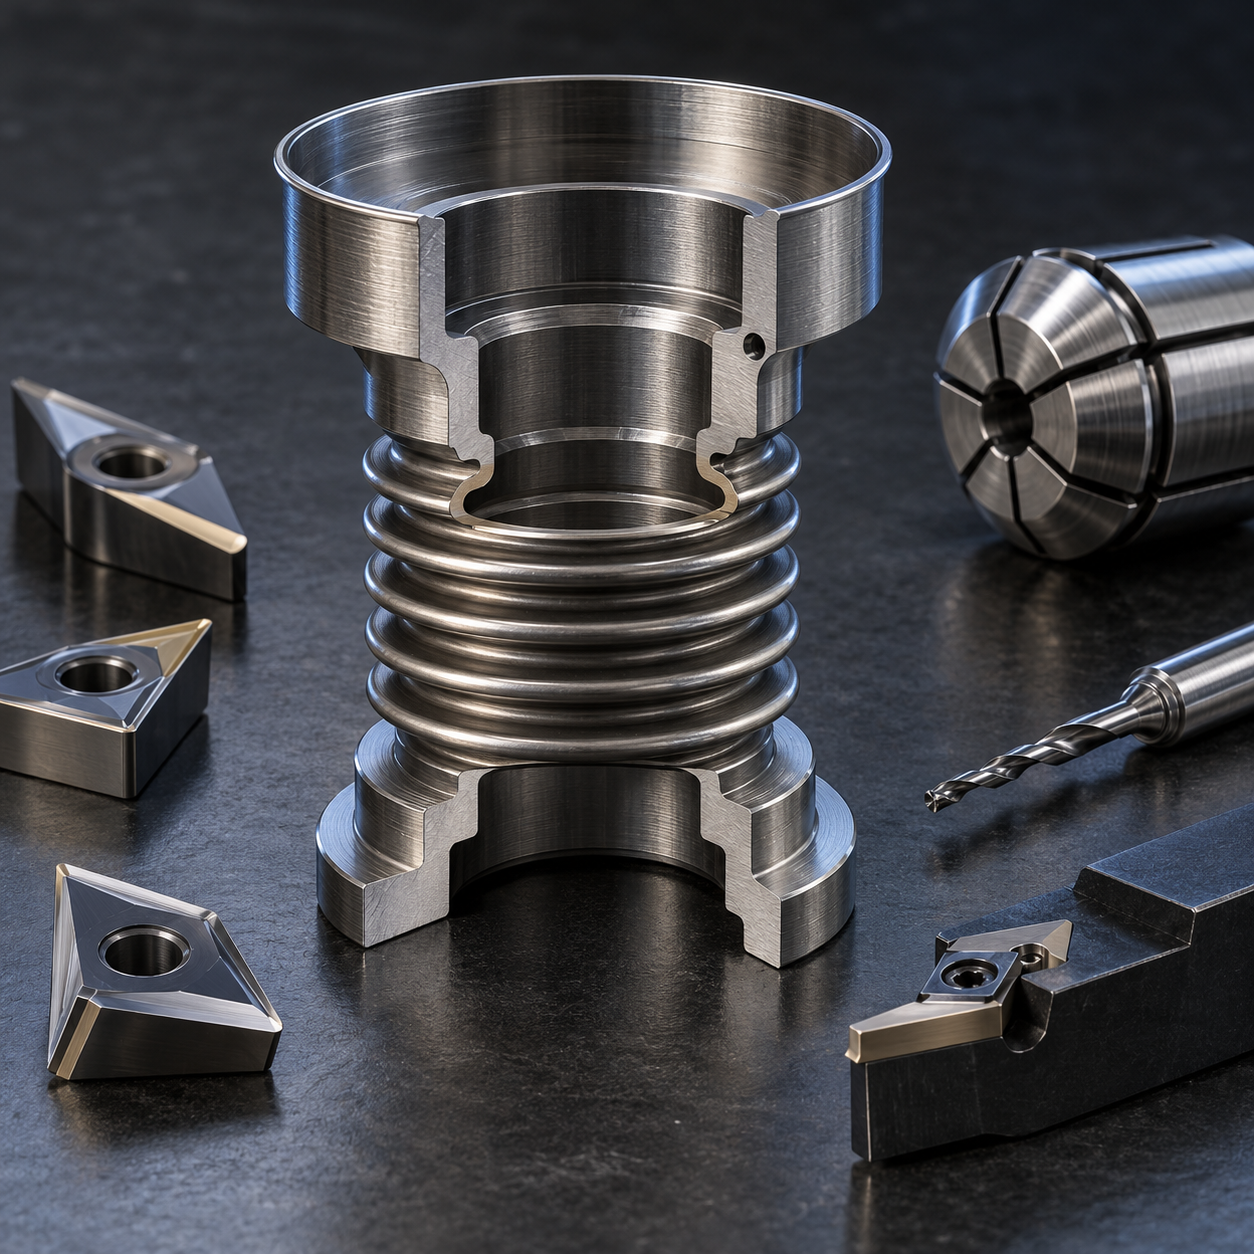
Français: Outillage d’un embout Kovar à lèvre soudée et évent capillaire
La lèvre ne doit pas se décentrer et l’évent ne doit garder aucune bavure. Faux-rond, épaisseur, dégagement et planéité préparent le soudage ultérieur.
Finir la lèvre depuis le pilote du soufflet
Une pince précise tient la barre recuite. Une plaquette PVD positive affûtée tourne pilote, face et préforme. Un outil à gorge plein rayon de 1,5 mm crée le dégagement en gardant une bague. Un large wiper est écarté à cause de son effort axial.
Éléments et outils de l’embout Kovar
| Élément du plan | Outil carbure et attachement | Raison / solution écartée |
|---|---|---|
| Pilote et face | Plaquette PVD positive, rayon 0,2 mm, pince | Même axe, faible effort. |
| Dégagement | Outil à gorge 1,5 mm, porte-outil amorti | Garde le soutien; barre longue vibre. |
| Évent | Micro-foret AlCrN 0,7 mm, pince précise | Faible faux-rond. |
| Croisement | Chanfreineur arrière 0,5 mm | Enlève la bavure cachée. |
| Lèvre | Plaquette vive puis gorge étroite | Faible effort radial et concentricité. |
Garder une bague de soutien jusqu’à la fin
Avec soutien, un foret à pointer 120° positionne puis un micro-foret AlCrN de 0,7 mm dans une pince haute précision perce l’évent. Un chanfreineur arrière de 0,5 mm nettoie le croisement. Une passe légère commune finit pilote et lèvre, puis la gorge libère l’appui.
Percer avant d’amincir la lèvre
Avance continue et huile filtrée évitent collage et écrouissage. Broche à air pour le faux-rond, optique sur huit secteurs, plan étalon et essai de débit compatible hélium vérifient les fonctions. La bavure croissante impose le changement.
Cas d’outillage associés: Kovar connector-shell tooling; niobium RF flange tooling.
FAQ des embouts Kovar
Percer avant ? La bague absorbe l’effort radial. Laser ? Refondu et teinte exigent qualification. Polissage ? Seulement un nettoyage validé sans arrondi.
Pour choisir micro-foret, attachement, soutien de sortie et maîtrise des bavures, consulter le guide de décision du microperçage.


