Related tooling references: Polycarbonate Optical Light Pipe CNC Tool Selection for Polished V-Grooves and Snap Tabs and Monel K-500 Marine Clevis CNC Tool Selection for Fork Slot, Pin Bore and Fillet Relief.
Русский: Инструмент для крюка Maraging 300
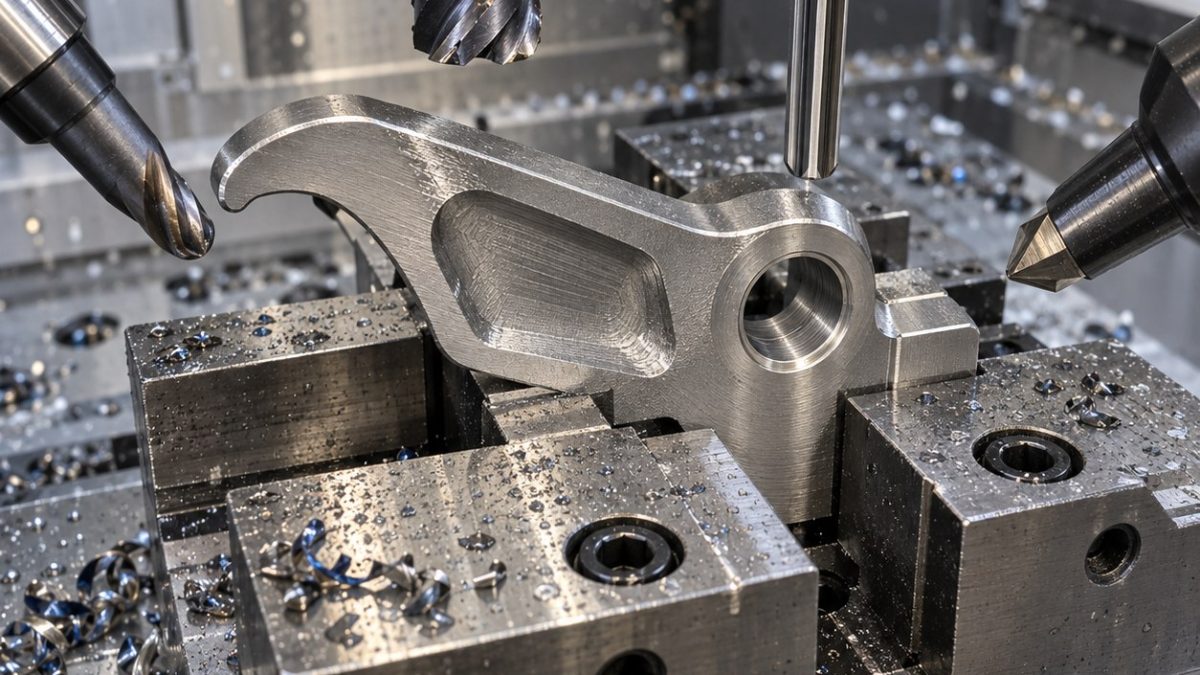
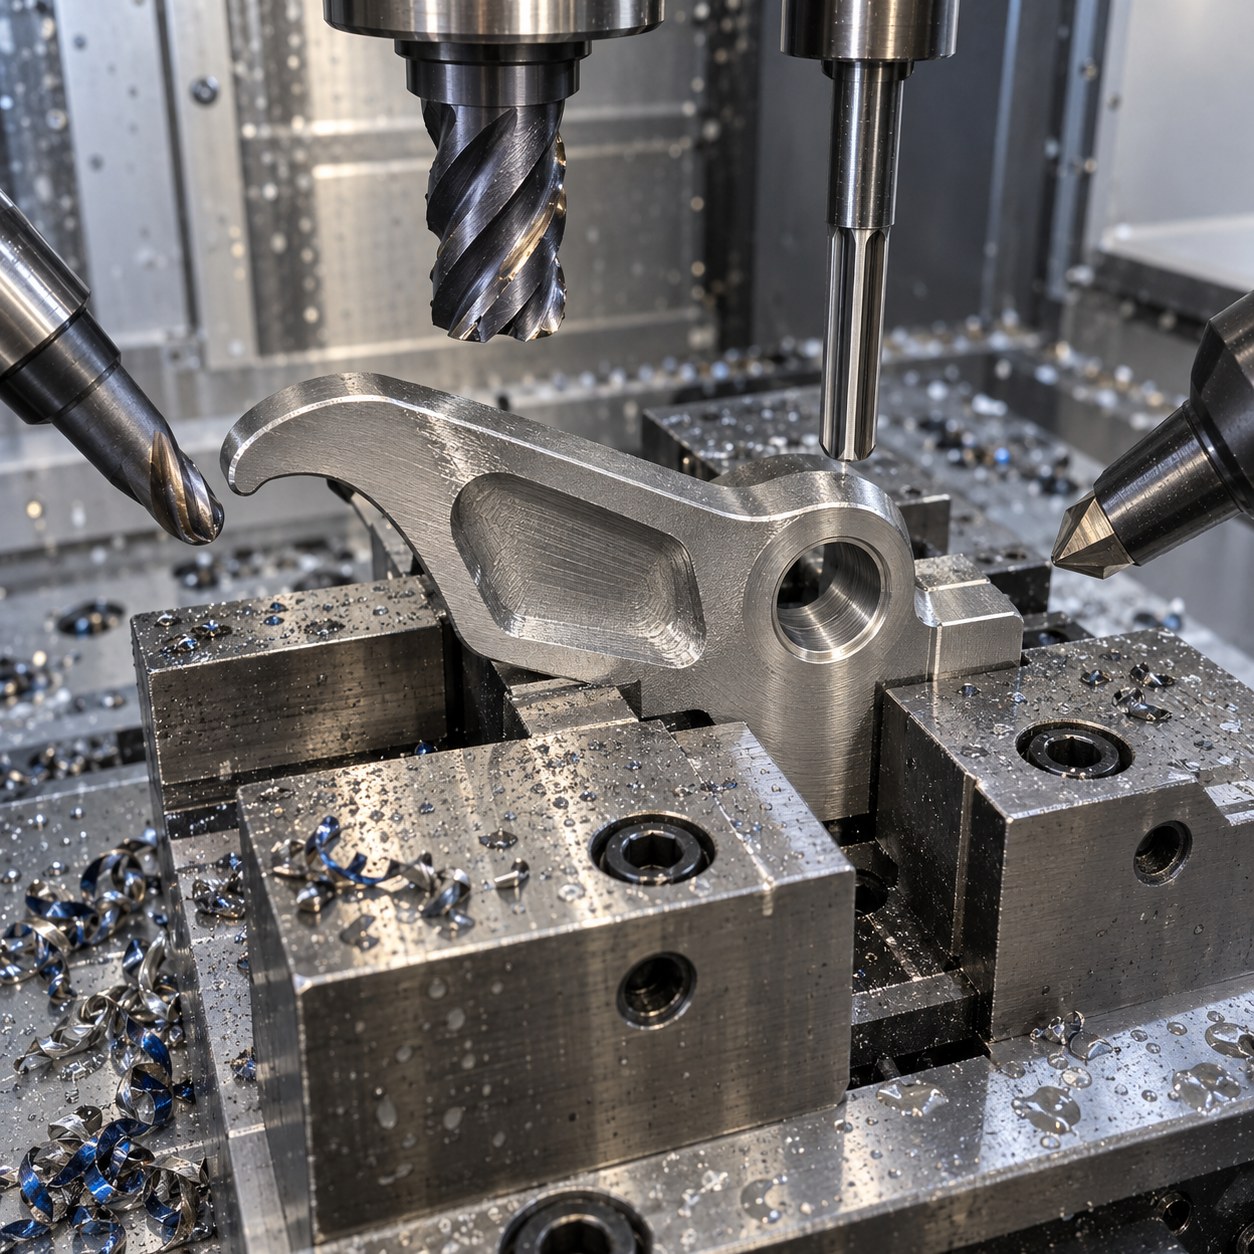
Крюк Maraging 300 читают через работу замка: тонкий профиль, отверстие оси и упор движутся при старении.
Геометрия крюка и выбор инструмента
| Зона | Инструмент | Что отклонено |
|---|---|---|
| Носик крюка | Высокоподачная 6 мм и чистовая 3 мм | Оставляет припуск до стабильного отверстия. |
| Ось pivот | Сверло, расточка, развертка и припуск на доводку | Развертка идет после коррекции. |
| Упор | Острая фреза 10 мм | Без ручной подгонки. |
| Корневой радиус | Шаровая 4 мм малый шаг | Защита от усталости. |
| Базовые площадки | Свидетельные площадки до старения | Сравнение после движения. |
Обработка до старения
Делают базовые свидетели, оставляют припуск на крюке, получистят ось и чистят контакты при поддержке горла.
Радиус, тепло отверстия и кромка
До старения острый карбид эффективен, но корень греется. Шаровая идет без остановок, развертка только после расточки оси.
Контроль до и после старения
Фиксируют карту до старения, профиль, угол упора и отверстие. Приемка сравнивает движение с окном зацепления.
Вопросы
Почему не развертка сразу?
Она повторяет старую ось.
Где оставить припуск?
На контактах и отверстии.
Почему не EDM?
Нужен съем переплава.


