Related tooling references: Polycarbonate Optical Light Pipe CNC Tool Selection for Polished V-Grooves and Snap Tabs and Monel K-500 Marine Clevis CNC Tool Selection for Fork Slot, Pin Bore and Fillet Relief.
English: C360 Brass Valve Seat Tooling for Conical Seal and Tiny Cross Holes
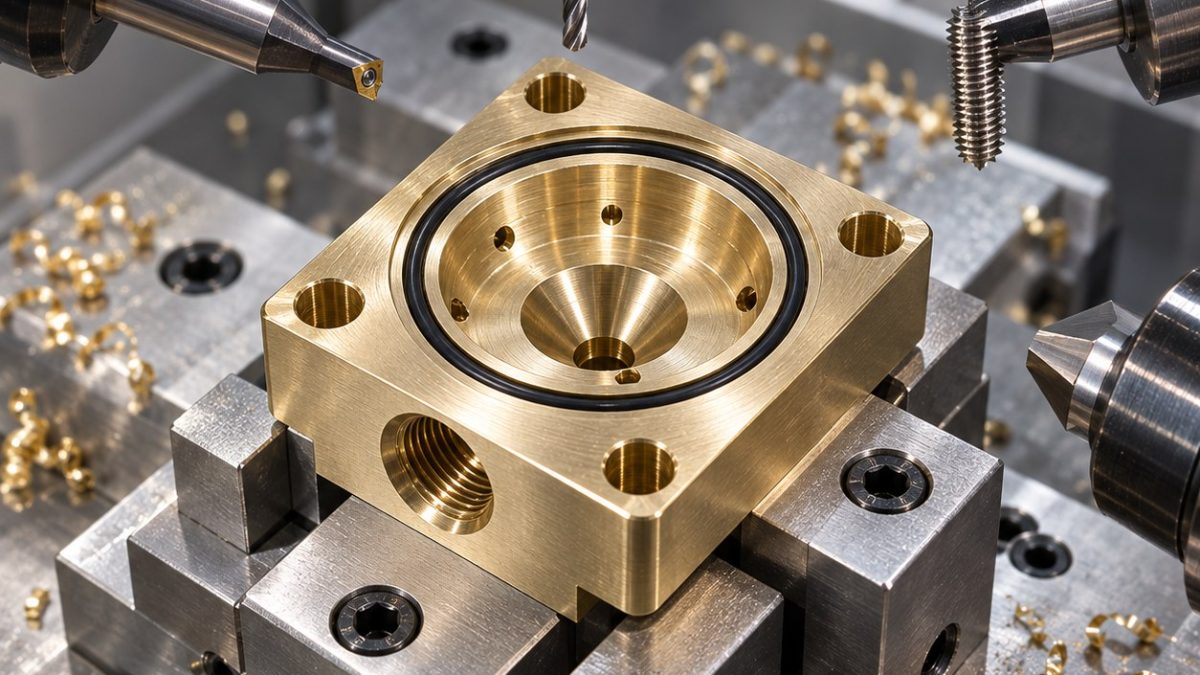
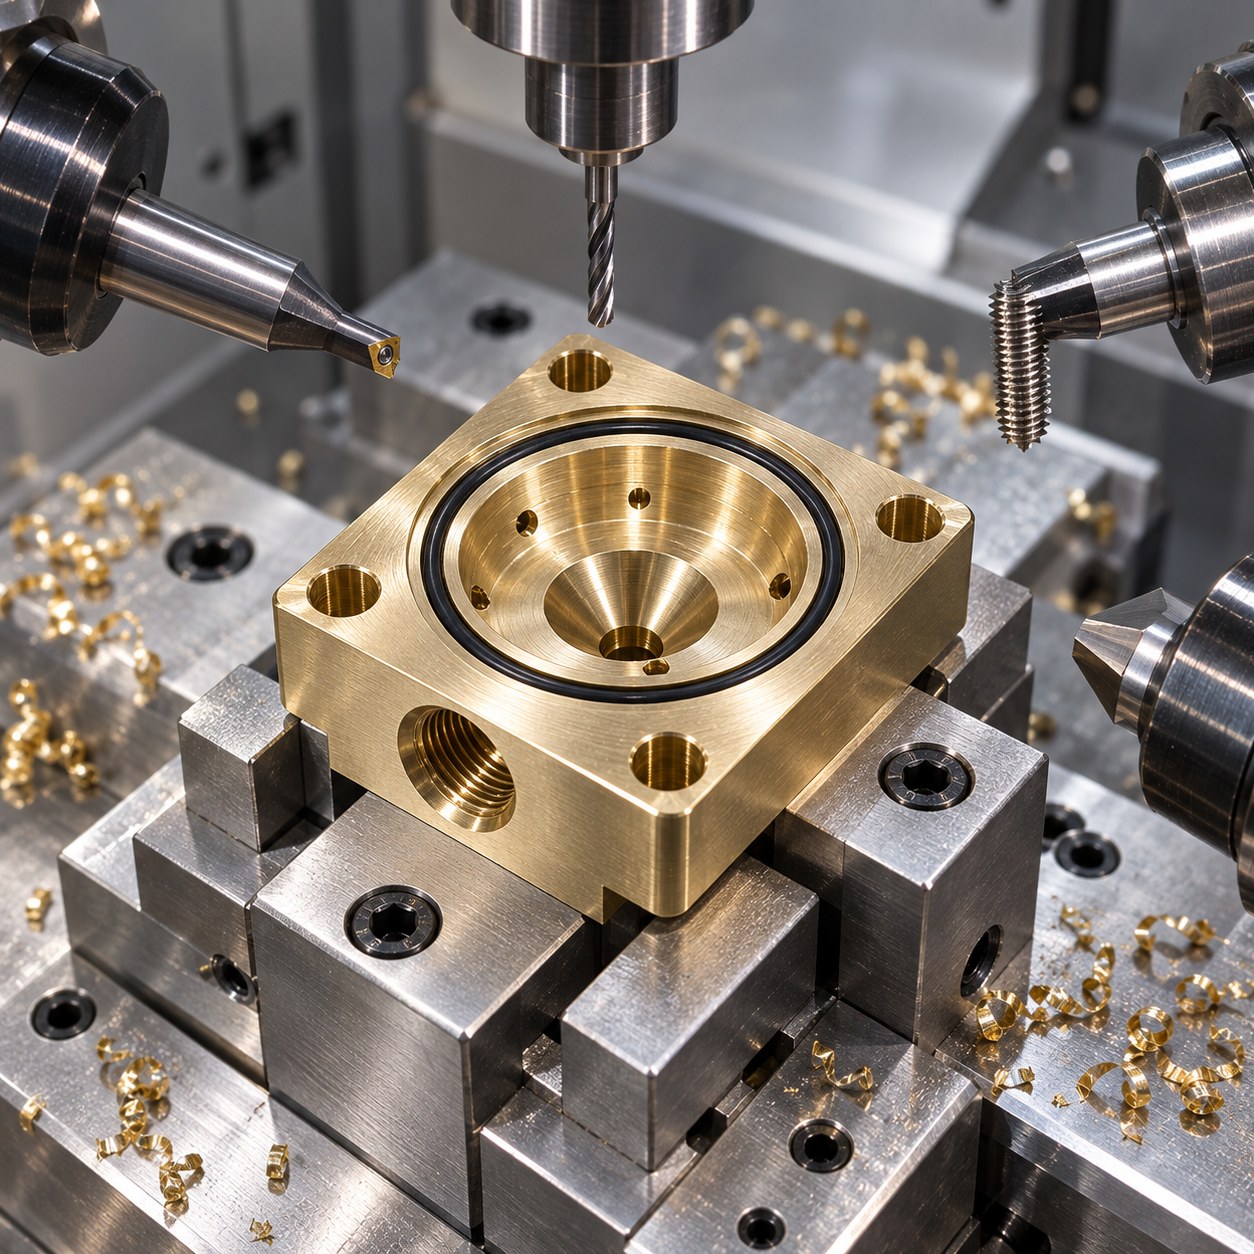
The C360 case answers how to tool a microfluidic valve seat when the drawing combines a conical seal, tiny cross holes, O-ring groove and a thread port in one small brass body. The risk is not hardness; it is burrs crossing into a leak path.
Micro seat features and small-tool selection
| Valve-seat feature | Specific tool | Control reason |
|---|---|---|
| Conical seal seat | Custom 90° micro form tool, polished carbide, low runout | A ball-milled cone would leave spiral leak paths. |
| Tiny cross holes | 0.6 mm carbide micro drill with peck schedule | Keeps breakthrough predictable; laser drilling would add recast cleanup. |
| O-ring groove | 1.2 mm carbide grooving tool with polished rake | Controls floor width without rolling brass into the corner. |
| Threaded port | Single-point carbide thread mill | Avoids tap chip packing in the small cavity. |
| Seat edge break | Micro back-chamfer cutter | Removes burrs without touching the sealing cone. |
Seat-first process with protected cross holes
The cone seat is form-cut before the cross holes are opened. Holes are drilled from the least visible burr direction, then the O-ring groove and thread are cut with the seat covered. Final back-chamfering is separated from cosmetic edge breaking.
Brass chip curl and micro-burr control
C360 makes free chips, but at this scale curled brass can plug the seat. Peck length, air direction and tool polish are monitored. Any tool that pushes a rollover into the cone is removed even if it still cuts diameter.
Leak-focused inspection
Inspection uses optical review of the cone, pin checks on cross holes, thread gauge, O-ring groove width and a simple low-pressure leak check. The seat is accepted only when deburring leaves no witness mark on the cone.
Seat tooling FAQ
Why use a form tool for the brass cone?
It creates one continuous sealing surface instead of a stepped spiral interpolation mark.
Which burr is most dangerous?
The cross-hole burr that folds into the conical seat.
Can tapping replace thread milling?
Not safely in this tiny cavity, because tap chips can pack behind the seat.
中文: C360黄铜微流体阀座锥面密封与小交叉孔配刀
C360黄铜案例回答微流体阀座如何配刀:小阀体同时有锥面密封、小交叉孔、O形圈槽和螺纹端口。风险不是硬度,而是毛刺进入泄漏路径。
微小阀座特征与小刀具选择
| 阀座特征 | 具体刀具 | 控制原因 |
|---|---|---|
| 锥面密封座 | 定制90度抛光硬质合金微成形刀,低跳动 | 球刀插补锥面会留下螺旋泄漏纹。 |
| 小交叉孔 | 0.6 mm硬质合金微钻,分步啄钻 | 控制突破位置;激光孔还需处理重铸层。 |
| O形圈槽 | 1.2 mm抛光前角硬质合金槽刀 | 保证槽底宽度,不把黄铜挤进角部。 |
| 螺纹端口 | 单齿硬质合金螺纹铣刀 | 避免丝锥切屑堵在小腔内。 |
| 座口去边 | 微型反倒角刀 | 去毛刺但不碰密封锥面。 |
保护交叉孔的先锥面流程
先用成形刀加工锥面,再打开交叉孔。小孔从毛刺最可控方向钻入,随后在保护锥面的状态下加工O形圈槽和螺纹。最终反倒角与外观倒角分开。
黄铜卷屑和微毛刺控制
C360容易断屑,但微小尺度下卷屑会堵住阀座。需要监控啄钻长度、吹气方向和刀具抛光状态。只要刀具把翻边推向锥面,即使尺寸还能切也要停用。
面向泄漏的检测
检测包括锥面光学检查、交叉孔针规、螺纹规、O形圈槽宽和低压泄漏测试。只有去毛刺后锥面没有可见痕迹才接受。
阀座配刀问答
黄铜锥面为什么用成形刀?
它形成连续密封面,不留下插补台阶或螺旋纹。
最危险的毛刺是哪种?
交叉孔翻入锥面密封区的毛刺。
攻丝能替代螺纹铣吗?
这个小腔不安全,丝锥切屑可能堵在阀座后面。
Español: Herramientas para asiento C360 con cono y microagujeros
El asiento C360 combina cono, microagujeros, O-ring y rosca en cuerpo pequeño. El problema real es la rebaba en el camino de fuga.
Microasiento y selección de herramienta
| Elemento | Herramienta | Motivo de control |
|---|---|---|
| Cono de sello | Herramienta de forma 90° de carburo pulido | Evita espiral de fuga. |
| Microagujeros | Microbroca 0,6 mm con peck | Controla salida. |
| Ranura O-ring | Ranurador 1,2 mm pulido | No enrolla latón en esquina. |
| Rosca | Fresa de roscar mono-punto | Evita atasco de machuelo. |
| Arista | Back-chamfer micro | No toca el cono. |
Proceso con cono protegido
El cono se forma antes de taladrar cruces. Los agujeros se hacen desde la dirección de rebaba controlada y luego se protegen cono y ranura.
Viruta y microrebaba en latón
C360 corta fácil, pero la viruta enrollada bloquea el asiento. Se controla peck, aire y pulido de herramienta.
Inspección contra fuga
Inspección por óptica, pasadores, rosca, ancho de ranura y baja presión. No se acepta marca en el cono.
FAQ del asiento
¿Por qué herramienta de forma?
Hace un sello continuo.
¿Qué rebaba es crítica?
La que entra al cono.
¿Machuelar en lugar de fresar?
No, puede empaquetar viruta.
Français: Outils pour siège C360 à cône et micro-trous
Le siège C360 réunit cône, micro-trous, joint et filetage. Le risque est la bavure dans le chemin de fuite.
Micro-siège et choix de petits outils
| Élément | Outil précis | Raison de contrôle |
|---|---|---|
| Cône d’étanchéité | Outil de forme 90° carbure poli | Évite les spirales de fuite. |
| Micro-trous | Micro-foret 0,6 mm avec débourrage | Maîtrise la sortie. |
| Gorge O-ring | Outil gorge 1,2 mm poli | Ne roule pas le laiton. |
| Filetage | Fraise à fileter mono-point | Évite le bourrage. |
| Arête | Micro outil arrière | Ne touche pas le cône. |
Séquence cône avec trous protégés
Le cône est formé avant les trous croisés. Les trous viennent du côté de bavure maîtrisé, puis le cône est protégé pendant gorge et filetage.
Copeau et micro-bavure du laiton
Le C360 coupe librement, mais une boucle de copeau bloque le siège. On suit débourrage, air et poli.
Contrôle orienté fuite
Contrôle optique, piges, filetage, largeur de gorge et basse pression. Aucune marque sur le cône n’est acceptée.
FAQ siège
Pourquoi outil de forme ?
Il crée un cône continu.
Bavure critique ?
Celle qui entre dans le cône.
Taraudage possible ?
Risque de bourrage.
Русский: Инструмент для седла C360
Седло C360 соединяет конус, микроотверстия, канавку и резьбу. Риск — заусенец в пути утечки.
Микроседло и малый инструмент
| Элемент | Инструмент | Причина |
|---|---|---|
| Конус уплотнения | Полированный карбидный форм-инструмент 90° | Без спирального пути утечки. |
| Микроотверстия | Микросверло 0,6 мм с дроблением | Контроль выхода. |
| Канавка O-ring | Полированный резец 1,2 мм | Не заминает латунь. |
| Резьба | Однозубая резьбофреза | Без забивания метчика. |
| Кромка седла | Микро обратная фаска | Не задевает конус. |
Конус до защиты пересечений
Конус формируют до пересечений. Отверстия сверлят со стороны управляемого заусенца, затем защищают конус при канавке и резьбе.
Стружка и микро-заусенцы латуни
C360 легко режется, но витая стружка забивает седло. Контролируют дробление, воздух и полировку инструмента.
Контроль утечки
Контроль: оптика конуса, штифты, резьба, ширина канавки и низкое давление. След на конусе недопустим.
Вопросы
Почему форм-инструмент?
Он дает непрерывный конус.
Какой заусенец опасен?
Заусенец в конусе.
Можно метчиком?
Есть риск забивания.